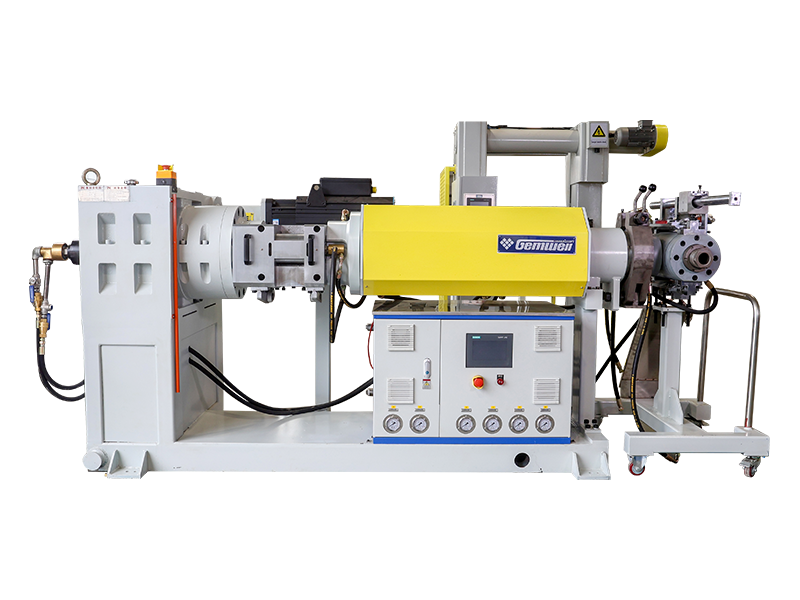
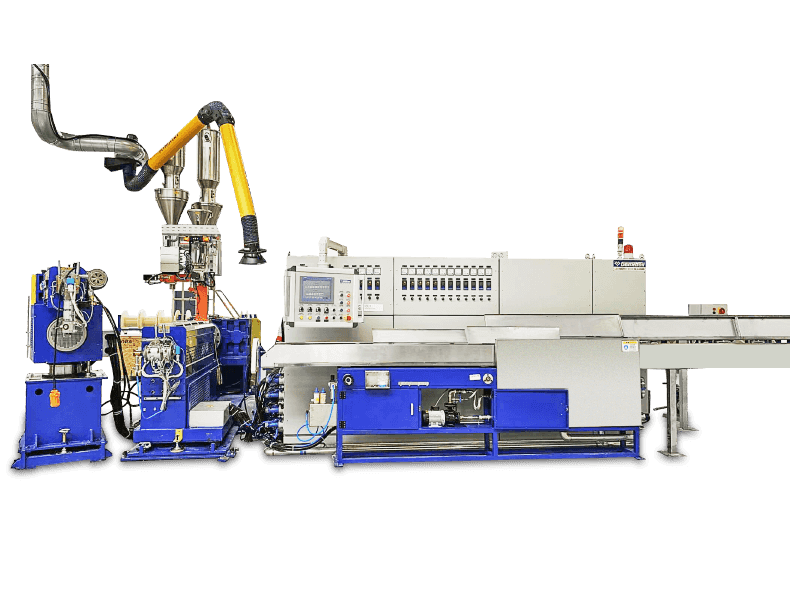
Tel ve KablO Kılıfı EksTrüzyOn Makinesi elekTrik ve iletişim kablolarının üretiminde kritik bir ekipman parçasıdır. Bir kablonun çekirdeğine dayanıklılık, yalıtım ve çevresel faktörlerden koruma sağlayan koruyucu bir kılıf veya kaplama uygulamak için kullanılır.
1. Tel ve Kablo Kılıfı Ekstrüzyon Makinesi Nedir?
1.1 Tanım ve İşlev
- A Tel ve KablO Kılıfı EksTrüzyOn Makinesi kullanan bir makinedir. ekstrüzyon işlemi bir kablo çekirdeğine termoplastik veya ısıyla sertleşen bir malzeme (PVC, PE, PP veya TPE gibi) uygulamak için. Bu işlem kablo çevresinde koruyucu bir kılıf oluşturur.
- machine typically includes components such as:
- Ekstruder : Malzemeyi eriten ve ekstrüde eden çekirdek bileşen.
- Öl : Ekstrüzyona tabi tutulan malzemeye istenilen şekli veren parça.
- Soğutma Sistemi : Ekstrüzyona tabi tutulan malzemeyi hızlı bir şekilde soğutmak için.
- Ödeme ve Alma Sistemleri : Gelen ve giden kabloyu yönetmek için.
1.2 Tuş İşlevleri
- Koruma : Kılıf kabloyu nemden, UV radyasyonundan ve mekanik hasardan korur.
- Yalıtım : Elektrik yalıtımı sağlar.
- Estetik : Kablonun görünümünü iyileştirir.
2. Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin Temel Bileşenleri
| Bileşen | Tanım | İşlev |
| Ekstruder | core component that melts and extrudes the sheath material (e.g., PVC, PE) onto the wire core. | Malzemeyi eritip istenilen şekle sokar. |
| Ödeme ve Alma Sistemleri | Teli besleme makarasından çözen ve bitmiş ürüne saran sistemler. | Telin tutarlı gerginliğini ve uygun şekilde kullanılmasını sağlar. |
| Soğutma Sistemi | Kaliteyi korumak ve deformasyonu önlemek için ekstrüde kılıfı soğutmak için kullanılır. | Ekstrüde ürünün bütünlüğünü korumak için gereklidir. |
| Kontrol Sistemleri | Hassas çalışma ve izleme için PLC ve otomasyon sistemlerini içerir. | Ekstrüzyon prosesinin doğru kontrolünü sağlar. |
| Yardımcı Ekipmanlar | Gerilim kontrol sistemlerini, soğutma oluklarını ve diğer destek sistemlerini içerir. | Ekstrüzyon işleminin genel işleyişini ve kalitesini destekler. |
| Vidalar ve Namlu | core components of the extruder, responsible for melting and conveying the material. | Malzemeyi işlemek ve şekillendirmek için namlu ile birlikte çalışır. |
| Öl | component that shapes the extruded material into the final product. | Ekstrüzyona tabi tutulan ürünün nihai şeklini ve yapısını belirler. |
| Hazne ve Tahrik Motoru | hopper feeds the raw material into the extruder, and the drive motor powers the extrusion process. | Sürekli malzeme ve enerji girişi akışını sağlar. |
3. Temel Teknik Özellikler
3.1 Ekstrüzyon Süreci
- Malzeme Uyumluluğu : Makine, PVC, PE, PP, TPE ve diğerleri dahil olmak üzere çeşitli malzemeleri işleyebilir.
- Ekstrüzyon Hızı : Malzemenin ekstrüde edilme hızı; tipik olarak dakika başına metre (m/dak) cinsinden ölçülür.
- Çıkış Kapasitesi : Saatte işlenebilecek malzeme miktarı.
3.2 Makine Bileşenleri
- Ekstruder : Malzemenin eritilmesinden ve ekstrüzyona tabi tutulmasından sorumlu olan makinenin kalbi.
- Öl : Ekstrüzyona tabi tutulan malzemeye şekil veren kısımdır.
- Soğutma Sistemi : Ekstrüzyona tabi tutulan malzemenin hızlı soğutulması için gereklidir.
- Kontrol Sistemleri : Otomasyon ve kontrol için PLC (Programlanabilir Lojik Denetleyici).
3.3 Güç ve Sürücü Sistemleri
- Motorlar ve Servo Sistemler : Ekstrüzyon prosesinin hassas kontrolü için kullanılır.
- Soğutma Sistemis : Optimum sıcaklığı korumak için su veya hava soğutmalı sistemler.
| Parametre | Detaylar |
| Ekstrüzyon Malzemesi | PVC, PE, PP, PVC, Düşük dumanlı sıfır halojen, İletken malzemeler |
| Ekstrüzyon Hızı | 60 m/dk'ya kadar (makineye göre değişir) |
| Çıkış Kapasitesi | 600 kg/saat (malzeme ve makineye göre değişir) |
| Güç Gereksinimleri | 3 fazlı, 480V, 60Hz, 90kW motor |
| Soğutma Yöntemi | Su soğutma, hava soğutma |
| Kontrol Sistemi | PLC, Siemens, Yaskawa, Omron |
| Gerginlik Kontrolü | Pnömatik, manyetik, elektronik |
4. Temel Özellikler ve Yetenekler
| Özellik/Yetenek | Tanım |
| Malzeme Uyumluluğu | machine can process a wide range of materials such as PVC, PE, PP, and others, depending on the application . |
| Yüksek Verimlilik | Makineler, 100 kg/saatten 250 kg/saat veya daha fazlasına kadar değişen üretim kapasiteleriyle yüksek verimlilik sağlayacak şekilde tasarlanmıştır. . |
| Hassas Kontrol | Gelişmiş kontrol sistemleri (örn. PLC, Siemens), ekstrüzyon prosesinin hassas çalışmasını ve izlenmesini sağlar . |
| Kalite Kontrol | Sıcaklık kontrolü, eşmerkezlilik ve soğutma sistemleri gibi özellikler yüksek kaliteli ekstrüzyon sağlar . |
| Otomasyon ve Esneklik | Çoğu makine, otomatik makara kullanımı, gerginlik kontrolü ve programlanabilir ayarlar dahil olmak üzere otomatik işlemler sunar . |
| Dayanıklılık ve Güvenilirlik | Yüksek kaliteli bileşenlerin (örn. Siemens motorları, NSK rulmanları) kullanılması ve sağlam tasarım, uzun vadeli güvenilirlik sağlar . |
| Çok yönlülük | Güç kabloları, bina kabloları ve fiber optik kablolar dahil olmak üzere çeşitli kablo türlerini kullanma kapasitesi . |
| Satış Sonrası Hizmet | Birçok üretici kurulum, eğitim ve satış sonrası destek sunuyor . |
5. Ortak Zorluklar ve Çözümler
| Meydan okumak | Çözüm |
| Yanmış veya Rengi Solmuş Kılıf | Aşırı ısınmayı önlemek için ısıtma sıcaklığını ayarlayın; ekstrüzyon sıcaklığını yakından izleyin |
| Düzensiz Ürün Çapı | Ekstrüzyon hızını ayarlayın, kalıp hizalamasını kontrol edin ve uygun eş merkezliliği sağlayın |
| Malzeme Tıkanması veya Blokajı | Ekstrüderi, filtre süzgecini ve kalıbı temizleyin; uygun malzeme akışını sağlayın |
| Tutarsız Malzeme Akışı | Sıcaklık kontrolünü optimize edin, vida tasarımını ayarlayın ve uygun malzeme beslemesini sağlayın |
| Kötü Yüzey Son İşlemi | Ekstrüzyon sıcaklığını ayarlayın ve uygun soğutmayı sağlayın |
| Aşırı Aşınma ve Yıpranma | Düzenli bakım, uygun yağlama ve aşınmış parçaların zamanında değiştirilmesi |
| Tutarsız Ürün Kalitesi | Kalite kontrol kontrollerini uygulayın, ekstrüzyon parametrelerini izleyin ve ayarları gerektiği gibi yapın |
6. Uygulamalar ve Endüstriler
6.1 Hizmet Verilen Sektörler
- Enerji Endüstrisi : Enerji kabloları, transformatörler ve elektrik tesisatlarında kullanılır.
- İletişim Endüstrisi : Fiber optik kablolar, koaksiyel kablolar ve veri kabloları için kullanılır.
- İnşaat ve İnşaat : Binalarda tel, kablo ve altyapı yapımında kullanılır.
- Otomotiv Endüstrisi : Otomotiv kabloları ve kablo demetlerinde kullanılır.
6.2 Kablo Tipleri
- Güç Kabloları : Enerji iletimi için yüksek gerilim kabloları.
- Optik Kablolar : Veri iletimi için kullanılır.
- İnşaat Telleri : Konut ve ticari binalarda kullanılır.
- Kontrol Kabloları : Endüstriyel otomasyon ve kontrol sistemlerinde kullanılır.
7. İlgili Ekipman ve Aksesuarlar
7.1 Destekleyici Ekipman
- Ödeme Makineleri : Gelen kabloyu açmak için kullanılır.
- Sarma Makineleri : Ekstrüde kabloyu sarmak için kullanılır.
- Soğutma Sistemis : Ekstrüzyona tabi tutulan malzemenin soğutulması için gereklidir.
- Paketleme ve Nakliye : Makinenin paketlenmesi ve nakliyesi için ekipmanlar.
7.2 Aksesuarlar
- Sensörler ve İzleme Sistemleri : Gerçek zamanlı izleme için.
- Kalıplama ve Yedek Parçalar : Bakım ve onarım için gereklidir.
8. Kalite ve Sertifikasyon
8.1 Kalite Kontrol
- Malzeme Kalitesi : Yüksek kaliteli malzeme ve bileşenlerin kullanımı.
- Kalite Sertifikaları : ISO, CE ve diğer kalite yönetim sistemleri.
8.2 Sertifikalar
- ISO 9001 : Kalite yönetim sistemi.
- CE Sertifikası : Avrupa standartlarına uygunluk.
- Diğer Sertifikalar : Bölgeye ve uygulamaya bağlıdır.
9. Doğru Makineyi Seçmek İçin Satın Alma Kılavuzu
9.1 Alıcılar için Önemli Hususlar
Bir seçim yaparken Tel ve KablO Kılıfı EksTrüzyOn Makinesi Alıcılar, makinenin özel ihtiyaçlarını ve operasyonel gereksinimlerini karşıladığından emin olmak için birkaç önemli faktörü göz önünde bulundurmalıdır.
9.2 Dikkate Alınması Gereken Temel Faktörler
- Üretim kapasitesi : Makinenin çıkış kapasitesi gereken üretim hacmine uygun olmalıdır. Maksimum ve minimum üretim oranlarını göz önünde bulundurun.
- Malzeme Uyumluluğu : Makinenin kullanmayı planladığınız belirli malzemeleri (örn. PVC, PE, PP, TPE) işleyebileceğinden emin olun.
- Otomasyon Seviyesi : Gereken otomasyon düzeyini göz önünde bulundurun. Tam otomatik makineler daha pahalı olabilir ancak daha yüksek verimlilik ve tutarlılık sunar.
- Kalite Kontrol Özellikleri : Sıcaklık kontrolü, izleme sistemleri ve kalite güvence araçları gibi özellikleri arayın.
- Bakım ve Destek : Yedek parçaların, teknik desteğin ve bakım hizmetlerinin bulunabilirliğini göz önünde bulundurun.
- Bütçe ve Yatırım Getirisi : Satın alma fiyatı, kurulum ve işletme maliyetleri dahil olmak üzere toplam sahip olma maliyetini değerlendirin.
9.3 Seçim Sürecindeki Adımlar
- Gereksinimleri Tanımlayın : Üretim ihtiyaçlarını, malzemeleri ve kalite standartlarını açıkça tanımlayın.
- Araştırma Tedarikçileri : Ekstrüzyon makinelerinin potansiyel tedarikçilerini ve üreticilerini belirleyin.
- Teklif İste : Teknik özellikler, fiyatlandırma ve destek dahil olmak üzere birden fazla tedarikçiden ayrıntılı teklifler alın.
- Seçenekleri Değerlendirin : Teklifleri teknik özelliklere, maliyete ve desteğe göre karşılaştırın.
- Tesisleri Ziyaret Edin : Mümkünse tedarikçi tesislerini ziyaret ederek kapasitelerini ve kalite kontrol süreçlerini değerlendirin.
- Karar Ver : İhtiyaçlarınıza ve bütçenize en uygun makineyi seçin.
10. Operasyonel En İyi Uygulamalar
10.1 Günlük Çalıştırma ve Bakım
- Düzenli Temizlik : Birikmeyi önlemek ve düzgün çalışmasını sağlamak için makineyi temiz ve kalıntılardan uzak tutun.
- Yağlama : Üreticinin önerdiği şekilde hareketli parçalara yağlayıcı uygulayın.
- Denetleme : Bileşenleri aşınma ve yıpranma açısından düzenli olarak inceleyin ve gerekiyorsa parçaları değiştirin.
- Kalibrasyon : Tüm sensörlerin ve kontrol sistemlerinin uygun şekilde kalibre edildiğinden emin olun.
10.2 Kalite Kontrol ve İzleme
- Süreç İzleme : Sıcaklık, hız ve çıktı gibi ekstrüzyon parametrelerini izlemek için izleme sistemlerini kullanın.
- Kalite Testi : Tutarlılığı sağlamak için ekstrüzyona tabi tutulan ürünler üzerinde düzenli kalite testleri yapın.
- Dokümantasyon : Üretim verilerinin, bakım faaliyetlerinin ve kalite kontrol sonuçlarının kayıtlarını tutun.
11. Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin Bakımı
| Bakım Görevi | Önem | Sıklık |
| Yağlama of Moving Parts | Aşınmayı ve yıpranmayı önler, sürtünmeyi azaltır ve bileşenlerin ömrünü uzatır. | Düzenli (örneğin günlük veya haftalık) |
| Ekstruder ve Kalıp Temizliği | Kalıntıları giderir ve tıkanmayı önleyerek tutarlı malzeme akışı sağlar. | Düzenli (örneğin her vardiyadan sonra) |
| Denetleme of Electrical Components | Motorların, sensörlerin ve kontrol sistemlerinin düzgün çalışmasını sağlar. | Düzenli (ör. aylık) |
| Kalibrasyon of Sensors and Controls | Ekstrüzyon prosesinin doğru çalışmasını ve izlenmesini sağlar. | Periyodik (ör. üç ayda bir) |
| Aşınmış Parçaların Değiştirilmesi | Rulmanlar, contalar ve contalar gibi aşınma belirtileri gösteren bileşenlerin yerini alır. | Gerektiğinde |
| Soğutma Sistemi Maintenance | Ekstrüzyona tabi tutulan ürün ve makine bileşenlerinin verimli şekilde soğutulmasını sağlar. | Düzenli (ör. üç ayda bir) |
| Eğitim ve Dokümantasyon | Operatörlerin uygun şekilde eğitilmesini ve bakım kayıtlarının tutulmasını sağlar. | devam ediyor |
12. Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin Yaygın Sorunları ve Çözümleri
| Sorun | Çözüm |
| Sıkıştırılmış Katmandaki Gözenekler veya Kabarcıklar | Sıcaklık kontrolünü ayarlayın, malzemeleri önceden kurutun ve uygun malzeme depolamasını sağlayın |
| Düzensiz Ürün Çapı | Ekstrüzyon hızını ayarlayın, kalıp hizalamasını kontrol edin ve uygun eş merkezliliği sağlayın |
| Malzeme Tıkanması veya Blokajı | Ekstrüderi, filtre süzgecini ve kalıbı temizleyin; uygun malzeme akışını sağlayın |
| Tutarsız Malzeme Akışı | Sıcaklık kontrolünü optimize edin, vida tasarımını ayarlayın ve uygun malzeme beslemesini sağlayın |
| Kötü Yüzey Son İşlemi | Ekstrüzyon sıcaklığını ayarlayın ve uygun soğutmayı sağlayın |
| Aşırı Aşınma ve Yıpranma | Düzenli bakım, uygun yağlama ve aşınmış parçaların zamanında değiştirilmesi |
| Tutarsız Ürün Kalitesi | Kalite kontrol kontrollerini uygulayın, ekstrüzyon parametrelerini izleyin ve ayarları gerektiği gibi yapın |
| Vida ve Namlu Aşınması | Rutin kontroller yapın, aşınmaya dayanıklı malzemeler kullanın ve vida tasarımını optimize edin |
| Düzgün Olmayan Erime | Eşit ısı dağılımı ve malzeme akışını sağlayın |
| Malzeme Birikimi | Rutin kontroller ve uygun malzeme taşıma |
13. Eğitim ve Operatör Gelişimi
13.1 Eğitimin Önemi
- Operatör Yetkinliği : Doğru eğitim, güvenli ve verimli çalışmayı sağlar.
- Kalite Kontrol : Eğitimli operatörler sorunları tespit edip önleyebilir.
- Emniyet : Eğitim kaza ve yaralanma riskini azaltır.
13.2 Eğitim Programları
- Başlangıç Eğitimi : Makinenin çalışmasını, güvenlik prosedürlerini ve temel bakımı kapsar.
- İleri Eğitim : Sorun giderme, kalibrasyon ve gelişmiş özellikleri kapsar.
- Tazeleme Eğitimi : Becerileri güncel tutmak için düzenli eğitim.
13.3 Sertifikasyon ve Sertifikasyon
- Sertifikasyon Programları : Operatörler ve bakım personeli için sertifikalar alın.
- Dahili Sertifikasyon : Kilit personel için dahili sertifika programları geliştirin.
14. Alıcının Tedarikçi Seçimi Kılavuzu
14.1 Tedarikçi Seçiminde Temel Faktörler
Bir seçim yaparken supplier for a Tel ve KablO Kılıfı EksTrüzyOn Makinesi alıcılar, tedarikçinin güvenilir, yetenekli ve ihtiyaçlarına uygun olmasını sağlamak için birkaç temel faktörü göz önünde bulundurmalıdır.
14.2 Temel Hususlar
- İtibar ve Tecrübe : Sektörde kanıtlanmış bir geçmişe sahip tedarikçileri arayın.
- Teknik Uzmanlık : Tedarikçinin ekstrüzyon teknolojisi ve makine tasarımı konusunda derinlemesine bilgi sahibi olduğundan emin olun.
- Ürünlerin Kalitesi : Sundukları makinelerin kalitesini ve güvenilirliğini doğrulayın.
- Müşteri Desteği : Satış sonrası hizmetin, teknik desteğin ve sağlanan eğitimin düzeyini göz önünde bulundurun.
- Sertifikalar ve Uyumluluk : İlgili sertifikaları kontrol edin (örn. ISO, CE, vb.).
- Finansal İstikrar : Tedarikçinin mali durumunu ve uzun vadeli yaşayabilirliğini değerlendirin.
14.3 Tedarikçi Seçimindeki Adımlar
- Araştırma ve Kısa Liste : Potansiyel tedarikçileri endüstri rehberleri, ticari fuarlar ve çevrimiçi platformlar aracılığıyla belirleyin.
- Teklif İste : Teknik özellikler, fiyatlandırma ve destek dahil ayrıntılı teklifler alın.
- Teklifleri Değerlendirin : Teklifleri teknik özelliklere, maliyete ve desteğe göre karşılaştırın.
- Tesisleri Ziyaret Edin : Mümkünse tedarikçi tesislerini ziyaret ederek kapasitelerini ve kalite kontrol süreçlerini değerlendirin.
- Karar Ver : İhtiyaçlarınıza ve bütçenize en uygun tedarikçiyi seçin.
15. Satış Sonrası Hizmet ve Destek için Alıcı Kılavuzu
15.1 Satış Sonrası Hizmetin Önemi
Bir satın aldıktan sonra Tel ve KablO Kılıfı EksTrüzyOn Makinesi , sürekli destek ve bakım, makinenin verimli ve güvenilir bir şekilde çalışmasını sağlamak için çok önemlidir. Güçlü bir satış sonrası servis ağı, arıza süresini önemli ölçüde azaltabilir, makinenin ömrünü uzatabilir ve genel verimliliği artırabilir.
15.2 Satış Sonrası Hizmetin Temel Bileşenleri
- Teknik Destek : Sorun giderme ve problem çözme konusunda yardımcı olacak teknik uzmanların mevcudiyeti.
- Bakım ve Servis : Düzenli bakım, kalibrasyon ve parça değişimi.
- Eğitim ve Öğretim : Operatörler ve bakım personeli için eğitim programları.
- Yedek Parça Bulunabilirliği : Orijinal yedek parçalara hızlı ve güvenilir erişim.
15.3 Dikkate Alınacak Hizmet Seviyeleri
- Seviye 1: Temel Destek : Temel teknik destek ve sınırlı yedek parça bulunabilirliği.
- Seviye 2: Gelişmiş Destek : Kapsamlı teknik destek, düzenli bakım ve daha hızlı yedek parça teslimatı.
- Seviye 3: Premium Destek : Yerinde destek, 7/24 teknik destek ve öncelikli yedek parçaları içeren tam hizmet paketi.
16. Endüstri Standartları ve Sertifikalar için Alıcı Kılavuzu
16.1 Endüstri Standartlarının Önemi
İmalat ve sanayi sektöründe endüstri standartlarına ve sertifikalara bağlılık, ürün kalitesini, güvenliğini ve uyumluluğunu sağlamak için çok önemlidir. Alıcılar için Tel ve KablO Kılıfı EksTrüzyOn Makinesis Bu standartların anlaşılması, güvenilir ve uyumlu ekipmanların seçilmesine yardımcı olabilir.
16.2 Temel Endüstri Standartları ve Sertifikalar
- ISO 9001: Kalite Yönetim Sistemi : Üreticinin bir kalite yönetim sistemine sahip olmasını sağlar.
- ISO 14001: Çevre Yönetimi : Üreticinin çevresel sorumluluk konusundaki kararlılığını gösterir.
- ISO 45001: İş Sağlığı ve Güvenliği Yönetimi : Çalışanlar için güvenli bir çalışma ortamı sağlar.
- CE Sertifikası : Avrupa Birliği güvenlik, sağlık ve çevre koruma standartlarına uygunluğu gösterir.
- UL Sertifikası : Ürünün Amerika Birleşik Devletleri'ndeki güvenlik standartlarını karşılamasını sağlar.
- IEC Standartları : Elektrikli ekipman ve güvenlikle ilgilidir.
16.3 Uyumluluğun Önemi
- Ürün Güvenliği : Makinenin güvenlik standartlarını karşılamasını sağlar ve kaza riskini azaltır.
- Kalite Güvencesi : Ürünün tutarlı kalitesini ve güvenilirliğini sağlar.
- Pazar Erişimi : Uluslararası standartlara uyum küresel pazarların kapısını açabilir.
17. Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin Ürün Testi ve Kalite Güvencesi
| Bakış açısı | Tanım |
| Kalite Kontrol Parameters | Tutarlı ürün kalitesini sağlamak için sıcaklık, basınç ve malzeme akışı gibi temel parametreler izlenmelidir. . |
| Test Ekipmanları | GB/T2951.11-2008 gibi standartlara uygunluğu sağlamak için polimerik yalıtım ve kaplama malzemelerinin mekanik ve fiziksel özellik testlerine yönelik test ekipmanları kullanılır. . |
| Hat İçi İzleme | Hat içi ekstrüzyon izleme sistemleri, kaliteyi sağlamak için ekstrüzyon sürecinin gerçek zamanlı izlenmesine yardımcı olur . |
| Malzeme Uyumluluğu | ability to handle a wide range of materials (e.g., PVC, PE, PP) is essential for versatility . |
| Kalite Kontrol Measures | Düzenli bakım, kalibrasyon ve ISO ve IEC standartları gibi standartlara bağlılık, kaliteyi korumak için çok önemlidir. . |
| Test ve Sertifikasyon | Ürünün uluslararası standartlara uygunluğunu sağlamak için aşınma test cihazları ve diğer özel makineler gibi test ekipmanları kullanılır. . |
| Kalite Güvencesi Processes | Arızaları önlemek ve güvenilirliği sağlamak için FMEA (Arıza Modu ve Etki Analizi) ve düzenli denetimler dahil olmak üzere kapsamlı kalite güvence süreçleri kullanılır . |
18. Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin Ürün Yaşam Döngüsü Yönetimi
| Sahne | Tanım | Temel Hususlar |
| Tasarım ve Geliştirme | Malzeme seçimi, bileşen tasarımı ve sistem entegrasyonu dahil olmak üzere ekstrüzyon makinesinin ilk tasarımı ve mühendisliği. | Simülasyon araçlarının, yaşam döngüsü değerlendirmesinin (LCA) ve eko-tasarım ilkelerinin kullanımı . |
| Üretme | Makine parçalarının üretimi ve montajı. | Kalite kontrol, malzeme tedariki ve üretim süreci optimizasyonu . |
| İşletme ve Bakım | Performans izleme, bakım ve sorun giderme dahil olmak üzere makinenin sahada çalıştırılması. | Düzenli bakım, yedek parça bulunabilirliği ve operatör eğitimi . |
| Kullanım Ömrü Sonu (EoL) | Makinenin imha edilmesi, geri dönüştürülmesi ve kurtarılması. | Çevresel etki değerlendirmesi, geri dönüşüm süreçleri ve düzenlemelere uyum (örn. WEEE direktifi) . |
| Yaşam Döngüsü Değerlendirmesi (LCA) | Ürünün yaşam döngüsü boyunca çevresel etkisinin değerlendirilmesi. | LCA modelleri, çevresel ürün beyanları (EPD) ve karbon ayak izi analizi gibi araçların kullanımı . |
| Sürdürülebilirlik ve Çevreci Tasarım | Sürdürülebilirlik ilkelerinin ürün tasarımına ve operasyonlara entegrasyonu. | Geri dönüştürülmüş malzemelerin kullanımı, enerji verimliliği ve atıkların azaltılması . |
19. Çevre ve Güvenlik Hususları
19.1 Çevresel Etki
- Enerji Verimliliği : Enerji tüketimini ve çevresel etkiyi azaltmak için enerji verimli tasarımlara sahip makineleri seçin.
- Atık Yönetimi : Malzemeler ve yan ürünler için uygun atık yönetimi uygulamalarını uygulayın.
- Sürdürülebilir Malzemeler : Mümkün olduğunda çevre dostu malzemeler ve işlemler kullanmayı düşünün.
19.2 Güvenlik Protokolleri
- Operatör Güvenliği : Operatörlerin güvenli çalıştırma prosedürleri ve koruyucu ekipman kullanımı konusunda eğitildiğinden emin olun.
- Makine Güvenliği : Acil durdurma, korumalar ve ara kilitler gibi güvenlik özelliklerini takın.
- Uyumluluk : İlgili güvenlik standartlarına ve düzenlemelerine uygunluğu sağlayın.
20. Sıkça Sorulan Sorular (SSS)
20.1 Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin tipik ömrü nedir?
- lifespan depends on usage, maintenance, and operating conditions. With proper maintenance, a machine can last 10-15 years.
20.2 Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin ortalama maliyeti nedir?
- cost varies widely depending on the size, features, and brand. Entry-level machines can cost 50 , 000 t o 100.000, üst düzey modeller arasında değişebilir 200 , 000 t o 500.000.
20.3 Bu makinelerin ana bakım gereksinimleri nelerdir?
- Düzenli bakım, bileşenlerin temizlenmesini, yağlanmasını ve incelenmesini içerir. Üreticinin bakım planına uyulması tavsiye edilir.
20.4 Ekstrüzyonda en yaygın kullanılan malzemeler nelerdir?
- Yaygın malzemeler arasında PVC, PE, PP, TPE ve diğerleri bulunur. Seçim uygulamaya ve istenen özelliklere bağlıdır.
20.5 Otomasyon bu makinelerin çalışmasını nasıl etkiler?
- Otomasyon verimliliği artırır, işçilik maliyetlerini azaltır ve kalite kontrolünü geliştirir. Modern makineler genellikle PLC kontrolünü ve dijital izlemeyi içerir.
21. Tel ve Kablo Kılıf Ekstrüzyon Makinesinin Gelecek Trendleri ve Yenilikleri
| Trend/İnovasyon | Tanım |
| Gelişmiş Malzemeler | Performansı ve dayanıklılığı artırmak için nanomalzemeler ve biyomateryaller gibi yeni malzemelerin kullanılması . |
| Otomasyon ve Yapay Zeka Entegrasyonu | Hassas operasyon ve izleme için yapay zeka destekli kontrol sistemleri de dahil olmak üzere artan otomasyon . |
| Geliştirilmiş Verimlilik | Daha yüksek üretim hızları ve daha az enerji tüketimi ile daha verimli ekstrüzyon proseslerinin geliştirilmesi . |
| Dijitalleşme ve Nesnelerin İnterneti | Gerçek zamanlı izleme, tahmine dayalı bakım ve ekstrüzyon süreçlerinin uzaktan kontrolü için IoT entegrasyonu . |
| Sürdürülebilir Malzemeler | Çevresel etkiyi azaltmak için geri dönüştürülebilir ve çevre dostu malzemelerin kullanılması . |
| Gelişmiş Kontrol Sistemleri | Hassas çalışma ve izleme için gelişmiş kontrol sistemleri (örn. PLC, Siemens) . |
| Gelişmiş Kalite Kontrolü | Hat içi izleme ve gerçek zamanlı analiz yoluyla iyileştirilmiş kalite kontrolü . |
| Özelleştirme ve Esneklik | Çeşitli müşteri gereksinimlerini karşılamak için üretimde artan esneklik . |
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



 İlgili Ürünler











