English
 中文简体
 Product Category
Merkezi Döner Sarma, Ethernet bağlantı noktası konnektörü veri iletim kablosu için kablo Ã
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Merkezi Döner Sarma, Ethernet bağlantı noktası konnektörü veri iletim kablosu için kablo Ã
Read More +
Product Category
Askeri endüstri, aşamalı dizili radar, füzeler, gemiler ve elektronik harp sistemleri gibi fa
Read More +
Product Category
Son yıllarda, otomobillerin içindeki elektronik cihazların oranında önemli bir artışa yol
Read More +
Product Category
Ultra ince teller cep telefonları, dizüstü bilgisayarlar, iPad'ler, tıbbi, askeri, havac
Read More +
Product Category
5G, Nesnelerin İnterneti, Yapay Zeka, yeni enerji mobil cihazları, VR/AR, veri merkezleri vb.ni
Read More +
Product Category
Ultra ince teller cep telefonları, dizüstü bilgisayarlar, iPad'ler, tıbbi, askeri, havac
Read More +
Product Category
Mika, normal koşullar altında iyi yumuşaklığa sahip, asit ve alkali direnci, korona direnci
Read More +
Product Category
"Litz" kelimesi Almanca "Litzendraht" kelimesinden gelmektedir. Yüksek frekanslı Litz teli, kar
Read More +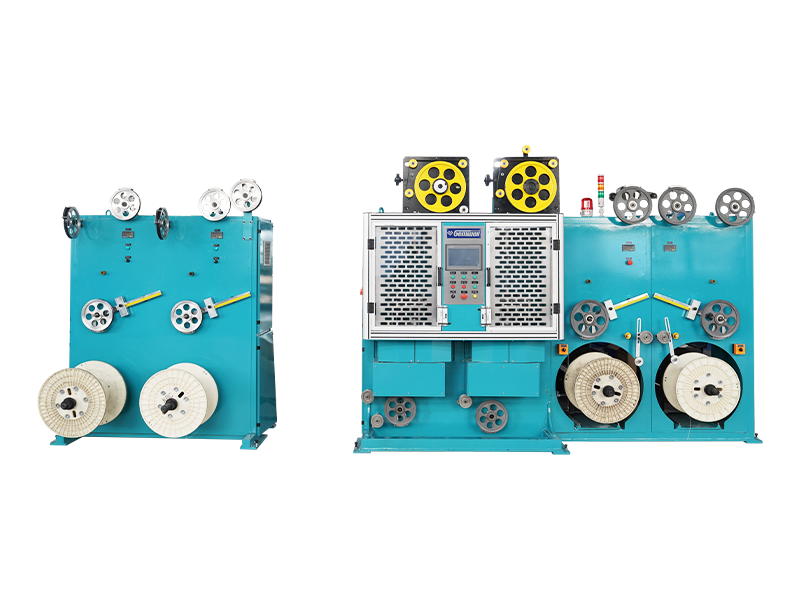
Product Category
Yüksek frekanslı kablolar esas olarak veri sinyallerini iletmek için kullanılır. İletim fre
Read More + Tel ve kablo yüzeyinin şerit malzemelerle kaplanması izolasyon, ekranlama, yalıtım, yangına dayanıklılık ve sıcaklığa dayanıklılık fonksiyonlarına sahip tel üretim hattındaki önemli işlemlerden biridir. Sarma yöntemleri arasında spiral sarma, sürükleyerek (yan) sarma ve uzunlamasına sarma yer alır.
Spiral sarma, eğirme ve bantlama kafası maça teli etrafında eşmerkezli olarak dönerken maça telinin dönmediği anlamına gelir. Şerit malzemesi, bantlama kafasının dairesel dönme hareketi ve ırgatın doğrusal çekme hareketi yoluyla çekirdek telin etrafına spiral olarak sarılır. Sarma açısı genel olarak 30-60 derece civarında olup, örtüşme oranı %0-80 aralığında ayarlanabilmektedir.
Sürükle (yan) sarma, maça telinin dönüşünü ifade eder. Şerit malzemesi, dönen maça teli ile yan taraftan içeri doğru sürüklenir (yuvarlanır). Sarma açısı genellikle 30-60 derece civarındadır ve üst üste binme oranı ancak farklı genişliklerdeki şerit malzemelerinin değiştirilmesiyle elde edilebilir.
Boyuna sarma, ne çekirdek telin ne de şerit malzemenin dönmediği anlamına gelir. Çekirdek tel ve şerit malzemeleri aynı anda ırgat tarafından doğrusal olarak sürüklenir ve şerit malzemesini yavaş yavaş uzunlamasına sarma kalıbı yoluyla bir şekillendirme paketine dönüştürür. Sarma açısı 90 derecedir ve üst üste binme oranı (genellikle %5-10 civarında) farklı genişlikteki şerit malzemelerinin değiştirilmesiyle elde edilir.
Yaygın olarak kullanılan bantlama malzemeleri arasında Alüminyum Folyo bant, Mylar bant, Bakır Folyo bant, Politetrafloroetilen bant, Mika bant, Poliimid bant, Polyester bant vb. yer alır. Genel bir tel bant sarma üretim hattı esas olarak ödeme, bantlama kafası, ırgat ve gergiden oluşur. Bantlama malzemelerinin türüne ve bitmiş telin ayrıntılı özelliklerine bağlı olarak yukarıdaki prosese eklenen bazı yardımcı ekipmanlar bulunmaktadır. Tel bantlama makinesi dikey veya yatay yapı için mevcuttur. Dikey yapısı küçük boyutlu kablolar için uygundur ve yatay sarma makinesi hem büyük hem de küçük kablolarla daha sıkıştırılabilir.
Sarma yöntemleri arasında boşluklu sarma, alın dikişli sarma ve üst üste binen sarma yer alır. Boşluk sarma, önceki ve sonraki spiral bant kenarı arasında belirli bir boşluk olduğu anlamına gelir. Alın dikişli sarma, bitişik spiral sarma bandının kenarlarının birbirine sıkı bir şekilde bağlanması anlamına gelir. Üst üste binen sarma, şerit malzemeleri sarıldığında önceki spiral şerit kenarının bir sonrakiyle kaplanması anlamına gelir. Üst üste bindirmeli sarma, tel ve kablo endüstrisinde yaygın olarak kullanılan yöntemdir. Genel olarak üst üste binme oranı, tek katmanlı sarma için %67'den, çift katmanlı sarma için %40'tan büyüktür. Çift katmanlı veya çok katmanlı kullanıldığında, sarma yönleri her bitişik katman için zıt olmalıdır.
Sarma işleminin teknik parametreleri arasında bantlama yönü, adım, açı, ırgat hızı, bantlama kafasının dönme hızı, bantlama gerilimi vb. yer alır. Bantlama adımı, sarma kafası tarafından bir dönüş sonrasında tel çekirdeğinin eksenel yönde ilerlediği mesafeyi ifade eder. Sarma işleminin dönüş hızı, bantlama kafasının dönüş hızını ifade eder. Bantlama açısı, tel hareket hattının dikey ekseni ile bantlama kafasından gelen sarma bandı arasındaki açıyı ifade eder. Bantlama gerilimi, kılavuz tekerlekten geçen sarma bandının bantlama noktasına uygulanan çekme kuvvetini ifade eder. Bantlama yönü, adım, gerginlik ve bitmiş dış çap, tel sarma işlemi sırasında ana parametrelerdir ve bantlama açısı, bantlama makinesi tasarımı ve imalatı için ana parametredir. Bandın kalınlığı ve örtüşme oranı, tel çekirdeğinin ve bitmiş telin dış çapına göre belirlenir. Bandın genişliği ayrıca iletkenin dış çapına, üst üste binme oranına ve bantlama açısına göre de belirlenebilir. Bilinen bir bant genişliği ile, örtüşme gerekliliklerini karşılamak üzere uygun bir bantlama adımı seçilebilir.
Sarma geriliminin stabilitesi, bitmiş ürünün kalitesini ve performansını belirler. Eşit olmayan sarma gerilimi veya makul olmayan sarma gerginliği ayarları, tel yüzeyinde eşit olmayan renk, kırışıklık ve "yılan" gibi kusurlara neden olacaktır. Bant geriliminin ayarı, ambalaj malzemesinin gerilme mukavemetine ve tel çekirdeğin gerilimine bağlıdır. Sarma malzemesinin malzeme türü, genişliği ve kalınlığı, gerilme mukavemetini belirler. Bu nedenle, farklı sarma malzemesi veya tel çekirdeği spesifikasyonları için bant gerginliğinin ayarları farklılık gösterir.
Bantlama gerilimi, pasif elektromanyetik gerilim tipini ve aktif servo gerilim tipini içerir. Pasif tip, gerilim elemanı olarak manyetik toz kavramasını veya histerezis kavramasını kullanır; bu, kılavuz malzemesi yastığının veya bobinin dış çapının tüketimini metre veya dönüş sayımı yoluyla takip eder. Elektrik kontrol sistemi, gerilim elemanının mevcut çıkış gerilimini azaltmak için simüle eder. Bu gerilim kontrol yöntemiyle gerilim nispeten stabildir ve temel olarak kablo endüstrisindeki sıradan tel sarma üretiminin gereksinimlerini karşılayabilir. Ekonomik ve uygun fiyatı ile sade bir yapıya sahiptir. Aktif tip, üç servo dansçı tipine ve ırgat makaralı şiş tipine bölünmüştür. Üç servolu dansçı tipinin temel özelliği gerilim dansçısıdır. Servo motor, gerilim dansçısına hareket ve gerilim sağlar ve kademe getirisini sabit bir hızda tutmak için PID dinamik geri bildirimi üretir. Bantlama işlemi sırasında gerilim sabit kalır ve malzeme tepsisinin dış çapının tüketiminden etkilenmez. Irgat makaralı şiş tipinde gergi dansçısı yoktur. Şerit malzeme, ırgat vasıtasıyla malzeme tepsisinden çekildikten sonra hemen tel çekirdeğin etrafına sarılır. Bant gerginliği, bitmiş telin istenilen dış çapına göre ayarlanır. Bitmiş telin dış çapı kontrol panelinde sabit olarak ayarlanır, bu nedenle bantlama gerilimi tüm prosedür boyunca sabit kalır. Bu iki aktif tip bantlama makinesinin mekanik yapıları farklıdır ancak her iki tip de mükemmel niteliklere sahiptir. Aktif tip bantlama makinesinin karmaşık mekanik yapısı, gelişmiş kontrol sistemi donanım ve yazılım konfigürasyonu nedeniyle yüksek üretim maliyeti vardır. Ancak tel ve kablo endüstrisindeki sıkı sarma kalitesi gereksinimlerini, buna yakın etkili bir oran ve yüksek maliyet performansıyla karşılayabilir. Kapsamlı elektrik testleri gerektiren tel ve kablo ürünleri için özellikle uygundur.
Bilim ve teknolojinin ilerlemesiyle birlikte bantlama makinelerinin yüksek performans, yüksek verimlilik, yüksek güvenilirlik ve yüksek zeka yönünde ilerlemesi gerekmektedir. Küresel tel ve kablo alanında şerit malzemeleri sarmaya yönelik yeni teknolojilerin kaşifi olarak Gemwell Technology, hâlâ teknolojik yenilik ve ilerlemeye odaklanmaktadır. Gemwell Teknolojisi sizin için daha yüksek kaliteli Tel Bantlama Makinesi yaratacaktır.

Kuruluş zamanı

İnşaat alanı (m²)

Çalışan sayısı

Fikri mülkiyet
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A yüksek güçlü tel ekstruder geniş çaplı veya yüksek verimli kablolar üreten herhangi bir kablo tesisinin omurgasıdır. Sta
Read More +
2026-09-07
Webmaster
Demet Büküm Ne Demektir? Demet büküm, iki veya daha fazla çıplak telin, sabit bir geometrik deseni korumaksızın, hepsi aynı yönd
Read More +
2026-09-04
Webmaster
GEMWELL Hakkında Sizi içtenlikle ağırlamayı sabırsızlıkla bekliyoruz, Salon E2, Stand No.A41 ve üç temel teknol
Read More +
2026-08-31
Webmaster
Kablo Duvar Kalitesine Gerçekte Karar Verildiği Yer Çevresindeki en ince nokta ile en kalın nokta arasında 0,02 mm fark olacak şekil
Read More +
2026-08-27
Webmaster
Yapay zeka sunucularındaki Twinax kabloları için yalıtımın etkin Dk'sinin (hava ≈1, FEP≈2,1) düşürülmesi, yüksek frekans kaybı
Read More +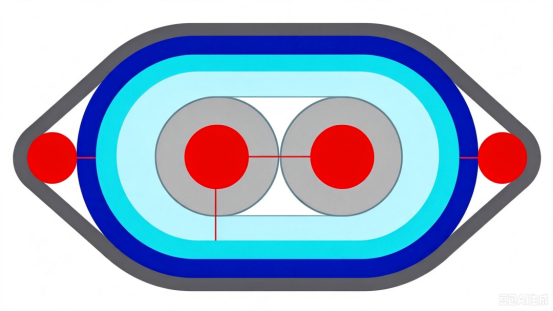 FAQ
CAT7 ve CAT8 ağ kabloları esas olarak iletim hızı ve frekansı açısından farklılık gösterir.
CAT7, 600 MHz frekansta 10 Gbps'ye kadar iletim hızlarını desteklerken, CAT8, 2000 MHz frekansta 25 Gbps veya 40 Gbps'ye kadar hızları destekler.
Üretim sırasında yüksek kaliteli iletken malzemeler kullanılmalı, çiftler arasındaki mesafe ve yalıtım kalınlığı sıkı bir şekilde kontrol edilmeli, karışma ve dış paraziti azaltmak, sinyal bütünlüğünü sağlamak için çift katmanlı ekranlama gibi etkili ekranlama teknikleri kullanılmalıdır.
Kablonun anti-parazit özelliğini arttırmak için, iç katmanı alüminyum folyo ve dış katmanı örgülü ağdan oluşan çift katmanlı ekranlama yapıları benimsenmelidir; aynı zamanda çiftlerin düzeni optimize edilmeli ve karışmayı azaltmak için çiftler arasındaki mesafe artırılmalıdır.
Çift geometrisini optimize ederek, empedans eşleşmesini hassas bir şekilde kontrol ederek, yüksek kaliteli yalıtım malzemeleri kullanarak ve etkili koruma teknikleri kullanarak, sinyal bütünlüğünü sağlamak için geri dönüş kaybı en aza indirilebilir.
Otomatik gerdirme takibi ve kontrolü, sarma işlemi boyunca tutarlı gerilimin korunmasına yardımcı olur, eşit kaplama sağlar, bant tüketimi sırasında gerilim dalgalanmasını önler ve bozulma oranını azaltır.
PCIe 6.0 ve PCIe 7.0 kabloları iletim hızı ve sinyal bütünlüğü gereksinimleri açısından farklılık gösterir. PCIe 6.0, 64 GT/s'ye kadar iletim hızıyla PAM4 modülasyon teknolojisini kullanırken, PCIe 7.0 iletim hızını daha da artırır, daha gelişmiş modülasyon teknolojileri kullanır ve daha yüksek sinyal bütünlüğü ve daha düşük gecikme gerektirir.
Düşük kayıplı iletken malzemeler seçilmeli, çiftlerin geometrik yapısı optimize edilmeli, çiftler arasındaki karışma azaltılmalı, yüksek kaliteli yalıtım malzemeleri kullanılmalı ve sinyal gecikmesi ve zayıflamasını azaltmak için üretim süreçleri sıkı bir şekilde kontrol edilmelidir.
İletken çapını, yalıtım kalınlığını ve çiftler arasındaki boşluğu hassas bir şekilde kontrol ederek ve gerçek zamanlı izleme için empedans analizörleri kullanarak, sinyal yansımasını ve kaybını önlemek için kablo empedansının belirtilen aralıkta olmasını sağlar.
Çift katmanlı koruma gibi etkili koruma teknolojisinin kullanımı, düşük dirençli iletken malzemelerin kullanımı, kablo çiftinin geometrisini optimize eder, elektromanyetik sızıntıyı azaltır ve kablonun EMI seviyesini kontrol eder.
Yüksek iletim hızları, daha sıkı sinyal bütünlüğü kontrolü gerektirir; bu da düşük kayıplı iletken malzemelerin kullanımını, çift geometrisinin hassas kontrolünü ve yüksek hızlı iletim taleplerini karşılamak için karışma ve gecikmenin azaltılmasını gerektirir.
Sinyal zayıflamasını ve gecikmeyi azaltmak için PTFE veya PI gibi düşük dielektrik sabiti ve düşük kayıp tanjantına sahip yalıtım malzemeleri seçilmelidir.
Zaman Alanı Reflektometrisi (TDR) ve diğer test ekipmanı kullanılarak, kablo iletim gecikmesinin gerçek zamanlı izlenmesi, belirtilen aralıkta olduğundan emin olmak için gerçekleştirilebilir ve sinyal iletim kalitesi sorunları önlenir.
İletken çapının ve yalıtım kalınlığının hassas kontrolü, çift düzenlemesinin optimizasyonu, çiftler arasındaki karışmanın azaltılması ve düşük dirençli iletken malzemelerin kullanılması, kablo direncini ve endüktansını etkili bir şekilde kontrol edebilir.
Spektrum analizörleri ve diğer test ekipmanlarını kullanarak, tasarım gereksinimlerini karşıladığından emin olmak ve sinyal iletim kalitesi sorunlarını önlemek için kablo iletim hızının gerçek zamanlı izlenmesi gerçekleştirilebilir.
Ekstruderin sıcaklık kontrolü, yalıtım veya kılıf katmanının kalitesini doğrudan etkiler. Çok yüksek veya çok düşük sıcaklık, malzeme özelliklerinin kararsız olmasına neden olacak ve kablonun genel kalitesini etkileyecektir.
Bir büküm makinesinin hatvesi, bükülü telin esnekliğini ve çekme mukavemetini belirler. Daha kısa bir hatve esnekliği artırırken, daha uzun bir hatve gerilme mukavemetini artırır.
S1: Tel bantlama makinesinin temel çalışma prensibi nedir? Endüstriyel uygulamalarda verimliliği nasıl artırır?
A1: Bir çekirdeği tel bantlama makinesi elektrik yalıtımını ve mekanik korumayı artırmak için tellerin veya kabloların etrafına yalıtım bantını (PVC veya polyester bant gibi) otomatik ve hassas bir şekilde sarmaktır. Çalışması, tel besleme mekanizmasının tel besleme hızını hassas bir şekilde kontrol ettiği, bant sarma mekanizmasının ise düzgün bant sarımı sağlamak amacıyla gerilimi ayarlamak için bir servo motor kullandığı senkron bir kontrol sistemine dayanır. Gemwell Electrical Technology (Jiangsu) Co., Ltd.'deki uygulamada bu makine, özellikle otomotiv kablo demetleri ve ev aletleri kablo üretimi gibi yüksek frekanslı uygulamalarda hız ve gerginlik parametrelerini optimize ederek, manuel hataları ve israfı ortadan kaldırarak üretim verimliliğini %20-%30 oranında artırdı. Gemwell, müşteri ihtiyaçları ile yapılan görüşmeler yoluyla ekipman boyutunun üretim hattının verimini karşılayacak şekilde özelleştirilebileceğini vurguluyor. Örneğin, küçük bir makine küçük partili özel kablolar için uygundur; büyük bir makine ise büyük ölçekli endüstriyel uygulamalar için tasarlanarak insansız, sürekli çalışmaya olanak tanır.
S2: Bir tel çekme makinesini tasarlarken ve devreye alırken gereksinim analizi aşaması neden bu kadar kritiktir? Gemwell bu süreç boyunca ekipman performansını nasıl sağlıyor? Cevap2: Bir tel kılavuz çekme makinesinin performansı doğrudan müşterinin özel senaryosunun derinlemesine anlaşılmasına bağlı olduğundan, gereksinim analizi esastır. Bu aşama, kablo ekipmanı tipinin (örneğin, tek çekirdekli veya çok çekirdekli), üretim ölçeğinin (örneğin, günde binlerce veya onbinlerce metre), süreç akışının (örneğin, bantlama öncesi veya işlem sonrası entegrasyon) ve hedef üretim verimliliğinin (örneğin, dakikada bantlanan kablo sayısı) değerlendirilmesini içerir. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell), bir projenin başlangıcında müşterilerle bu temel boyutlara odaklanarak çok sayıda teknik diyalog yürütür. Örneğin, kablo çapı aralığının bantlama doğruluğunu etkileyip etkilemediğini veya üretim verimliliği hedeflerinin makine seçimini nasıl yönlendirdiğini tartışıyorlar. Bu ayrıntılı analiz, Gemwell'in yüksek nemli ortamlarda gelişmiş nem geçirmezlik ihtiyacı gibi potansiyel darboğazları belirlemesine olanak tanır. Bu, gerçek dünya uygulamalarında istikrarlı çalışmayı sağlar, arıza oranlarını azaltır ve makine ömrünü uzatır.
S3: Gereksinim analizinin sonuçlarına göre sistem tasarım aşamasında hangi temel teknik kararlar yer alıyor? Gemwell'in otomasyon ve kontrol alanındaki benzersiz avantajları nelerdir?
Cevap3: Sistem tasarım aşamasının özü, verimli ve güvenilir çalışmayı sağlamak için ileri teknolojileri entegre etmektir. Bu, uygun otomasyon kontrol sisteminin (PLC veya hareket kontrol cihazı gibi), sensör tipinin (fotoelektrik veya kodlayıcı gibi) ve aktüatörün (servo sürücü gibi) seçilmesini içerir. İş akışı tasarımı, malzemenin esnemesini veya kırılmasını önlemek için tel besleme ve bant sarma zamanlamasının senkronize edilmesi gibi optimize edilmiş yol mantığı gerektirir. Veri iletişimi için, gerilim sapması ve üretim istatistikleri gibi parametreleri izlemek amacıyla makine ile daha yüksek seviyeli bir sistem (MES gibi) arasında gerçek zamanlı veri alışverişini mümkün kılmak için endüstriyel Ethernet veya Modbus protokolleri kullanılır. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) bu bağlamda modüler tasarımı vurguluyor: Müşteri ihtiyaçlarını analiz ederek, yüksek hassasiyetli bant sarma görevlerine uyacak yüksek performanslı bir servo sistemi seçebilir veya arıza süresini azaltmak için kestirimci bakım algoritmalarını entegre edebilirler. Sistem entegrasyonunda Gemwell uyumluluğa odaklanır, makinenin üretim hattına sorunsuz bir şekilde entegre olmasını sağlar ve genel OEE'yi (Genel Ekipman Etkinliği) artırır.
S4: Tel kılavuz çekme makinesinin proses akışı nihai ürünün kalitesini nasıl etkiler? Gemwell süreç optimizasyonu yoluyla güvenilirliği ve tutarlılığı nasıl artırır?
Cevap4: Proses akışı, bant ön montajı, gerginlik kontrolü, sarım açısı kalibrasyonu ve son işlem dahil olmak üzere tel yalıtım kalitesinin belirlenmesinde önemli bir faktördür. Eşit olmayan gerginlik gibi herhangi bir sapma, bandın gevşemesine veya üst üste gelmesine neden olarak potansiyel olarak elektriksel kısa devre risklerine yol açabilir. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell), talep görüşmeleri sırasında müşteri ürün özelliklerini dikkatle değerlendirir. Örneğin ince duvarlı kablolar deformasyonu önlemek için düşük gerilim ayarları gerektirirken, yüksek sıcaklık uygulamaları ısıya dayanıklı bant gerektirir. Gemwell, sistem tasarımı sayesinde kapalı devre bir geri bildirim mekanizması içerir: Gerilim sensörü verilerinin gerçek zamanlı izlenmesi, ±0,1 mm dahilinde sargı düzgünlüğünü sağlamak için servo motor hızını otomatik olarak ayarlar. Ayrıca üretim verimliliği, manuel müdahaleyi azaltan ve makinenin 7/24 çalışmada %99'un üzerinde ürün tutarlılığını korumasını sağlayan otomatik bant değiştirme sisteminin entegrasyonu gibi kolaylaştırılmış süreçler aracılığıyla optimize edilir ve yeniden işleme oranları önemli ölçüde azalır.
S5: Modern üretim hatlarındaki tel çekme makineleri için veri iletişimi ve sistem entegrasyonu neden önemlidir? Gemwell bu avantajı belirli uygulamalarda nasıl gösteriyor?
Cevap5: Veri iletişimi ve sistem entegrasyonu akıllı üretimin temelini oluşturur. Makinelerin çevresel değişikliklere uyum sağlayabilmesini ve tüm üretim hattıyla işbirliği yapabilmesini sağlarlar. Örneğin, Endüstriyel Nesnelerin İnterneti (IIoT) protokollerini kullanan kablo dinleme makineleri, uzaktan teşhis ve önleyici bakımı destekleyerek gerçek zamanlı çalışma verilerini (enerji tüketimi veya hata kodları gibi) yükleyebilir. Sistem entegrasyonu, veri paylaşımını (kablo boyutu bilgileri gibi) etkinleştirmek ve üretim boşluklarını önlemek için yukarı akış (ekstrüderler gibi) ve aşağı akış (test ekipmanı gibi) ile bağlantı kurmayı içerir. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell), müşterinin ölçeğine göre özelleştirilmiş entegrasyon çözümleri tasarlar. Büyük ölçekli tesisler için OPC UA, sistemler arası iletişimi sağlamak ve veri şeffaflığını geliştirmek için kullanılır; Daha küçük uygulamalar için arayüzler maliyetleri azaltmak amacıyla basitleştirilmiştir. Gemwell'in deneyimi, bu entegrasyonun makine verimliliğini %15 oranında artırabileceğini gösterdi. Veri analizi aynı zamanda şerit tükenme süresinin tahmin edilmesi ve planlanmamış arıza sürelerinin azaltılması gibi bakım planlarını da optimize edebilir.
S6: Çeşitli endüstri ihtiyaçları karşısında Gemwell'in tel kılavuz çekme makinelerine yönelik temel yenilik öncelikleri nelerdir? Bunlar gerçek dünyadaki kullanıcı zorluklarını nasıl ele alıyor?
Cevap6: İnovasyon, verimlilik, maliyet ve uyumluluk açısından müşterilerin sıkıntılı noktalarını ele almak için uyarlanabilirlik ve sürdürülebilirliğe odaklanır. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell), talep analizi yoluyla yeşil üretim, enerji tasarrufu sağlayan tahrik sistemlerinin (değişken frekans kontrolü gibi) geliştirilmesini teşvik etmek ve enerji tüketimini %30 azaltmak gibi trendleri belirledi. Ayrıca, proses karmaşıklığını gidermek için modüler tasarımı güçlendirerek hızlı bileşen değişimine (değişen şerit genişliklerine sahip bobinler gibi) olanak tanıdı ve ekipman esnekliğini arttırdılar. Sistem entegrasyonunda Gemwell, parti boyutundaki dalgalanmaları ele almak için geçmiş verilere dayalı sarım parametrelerini optimize etmek gibi yapay zeka destekli karar alma sürecine (aşırı otomasyondan kaçınarak) öncelik veriyor. Derinlemesine müşteri görüşmeleri ile desteklenen bu girişimler, Gemwell makinelerinin yalnızca teknolojik olarak gelişmiş olmasını sağlamakla kalmayıp, aynı zamanda ham madde israfının azaltılması ve model değiştirme süresinin kısaltılması gibi gerçek dünya sorunlarına da doğrudan hitap etmesini sağlayarak sonuçta kullanıcıların yalın üretim hedeflerine ulaşmasını destekler.

 Custom Wire Taping Machine Manufacturers