English
 中文简体
 Product Category
Hız Diferansiyelli Sarma Tipi Konsol Tekli Büküm Makinesi (Kapstan Kasnağı Olmadan), büküm
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


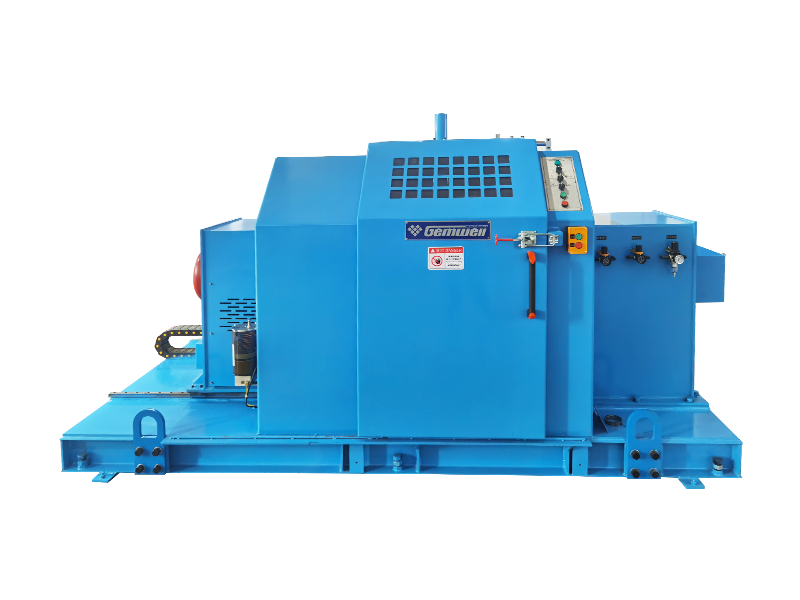

Product Category
Hız Diferansiyelli Sarma Tipi Konsol Tekli Büküm Makinesi (Kapstan Kasnağı Olmadan), büküm
Read More +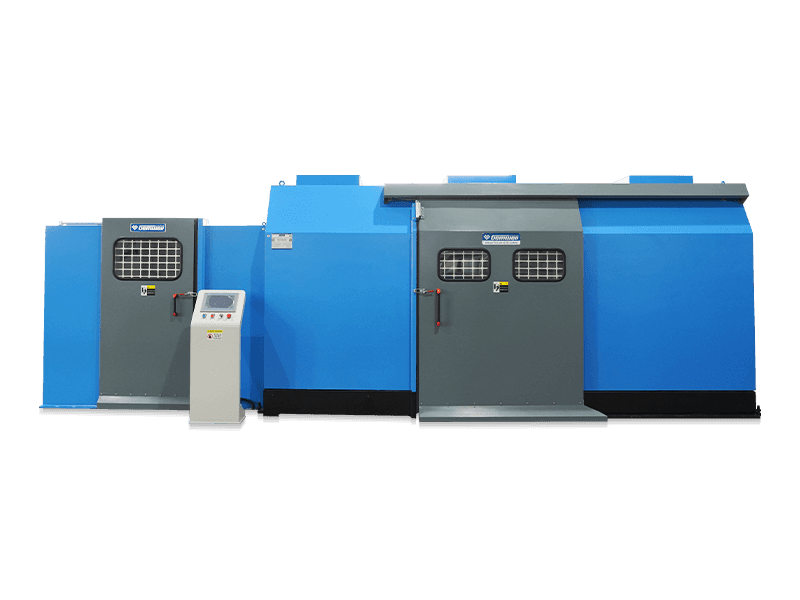
Product Category
Büküm konsolu ve dış ırgat tek parça olarak bağlanır ve Hafif Hizmet Entegre Tip Konsol T
Read More +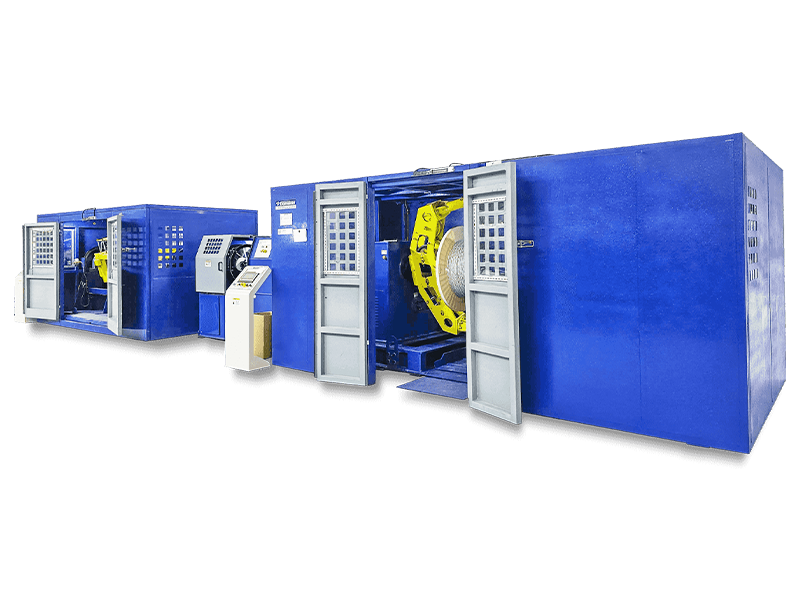
Product Category
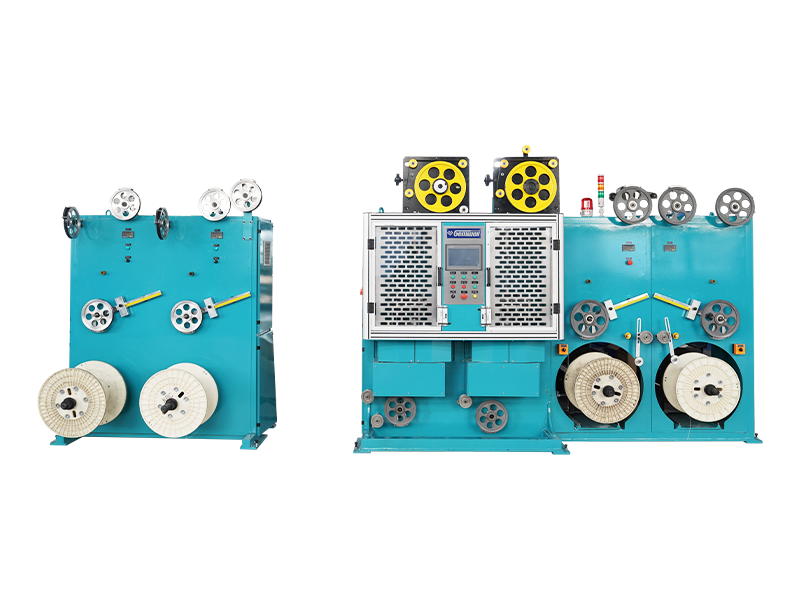
Ağır Hizmet Tipi Split Tip Konsol Tek Büküm Makinasında (Dış Irgat ve Tork Sarma) büküm
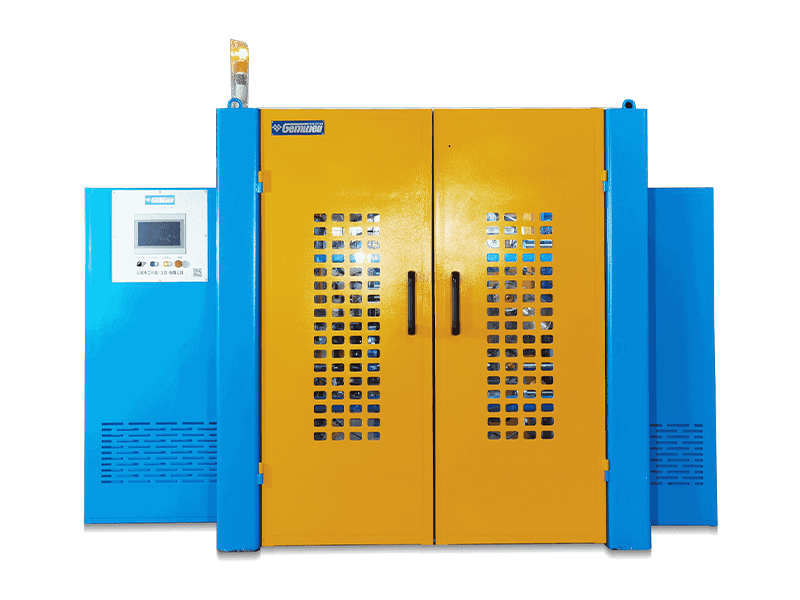
Read More +Konsol Tekli Büküm Makinesi, birden fazla özlü teli bir konsol aracılığıyla yüksek hızda büken ve bunları eşzamanlı ve eşmerkezli olarak saran bir kablo oluşturma ekipmanıdır. Konsolun her dönüşü bir adım oluşturduğundan Konsol Tekli Büküm Makinesi olarak adlandırılır. Yapı tipine göre, Diferansiyel hız alma tipi Konsol Tek Büküm Makinesi (sarma kasnağı olmadan), Hafif tek parça Konsol Tek Büküm Makinesi (Dış kasnak ve güç alma), Ağır hizmet tipi ayrılmış Konsol Tek Büküm Makinesi (Dış kasnak ve güç alma), Ağır hizmet tipi ayrılmış Konsol Tek Büküm Makinesi (Dış kasnak ve Tork alma), vb. Tellerin farklı dış çapları nedeniyle, farklı elektriksel performans gereksinimleri ve farklı maliyet etkinliği nedeniyle yukarıdaki modeller farklı tel büküm ve kablo üretim alanları için uygundur ve kullanıcılar kendileri seçip satın alabilirler.

Kuruluş zamanı

İnşaat alanı (m²)

Çalışan sayısı

Fikri mülkiyet
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A yüksek güçlü tel ekstruder geniş çaplı veya yüksek verimli kablolar üreten herhangi bir kablo tesisinin omurgasıdır. Sta
Read More +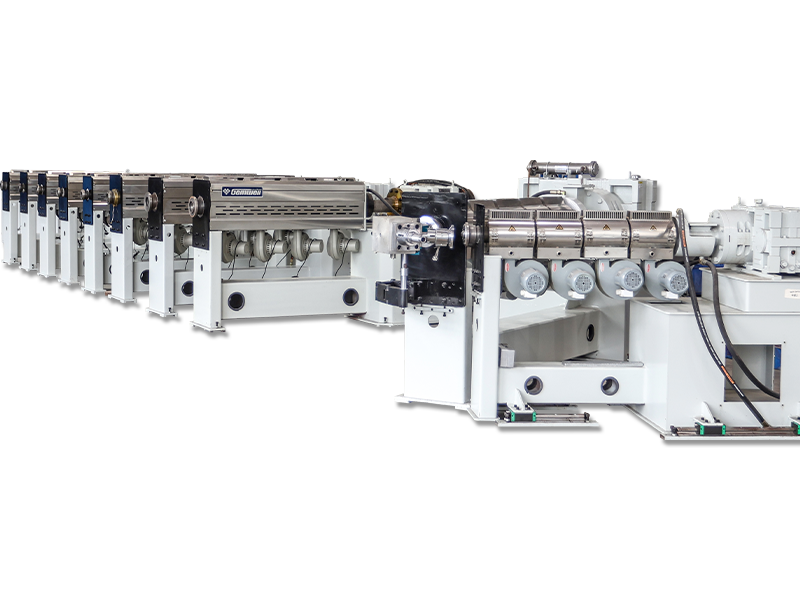
2026-09-07
Webmaster
Demet Büküm Ne Demektir? Demet büküm, iki veya daha fazla çıplak telin, sabit bir geometrik deseni korumaksızın, hepsi aynı yönd
Read More +
2026-09-04
Webmaster
GEMWELL Hakkında Sizi içtenlikle ağırlamayı sabırsızlıkla bekliyoruz, Salon E2, Stand No.A41 ve üç temel teknol
Read More +
2026-08-31
Webmaster
Kablo Duvar Kalitesine Gerçekte Karar Verildiği Yer Çevresindeki en ince nokta ile en kalın nokta arasında 0,02 mm fark olacak şekil
Read More +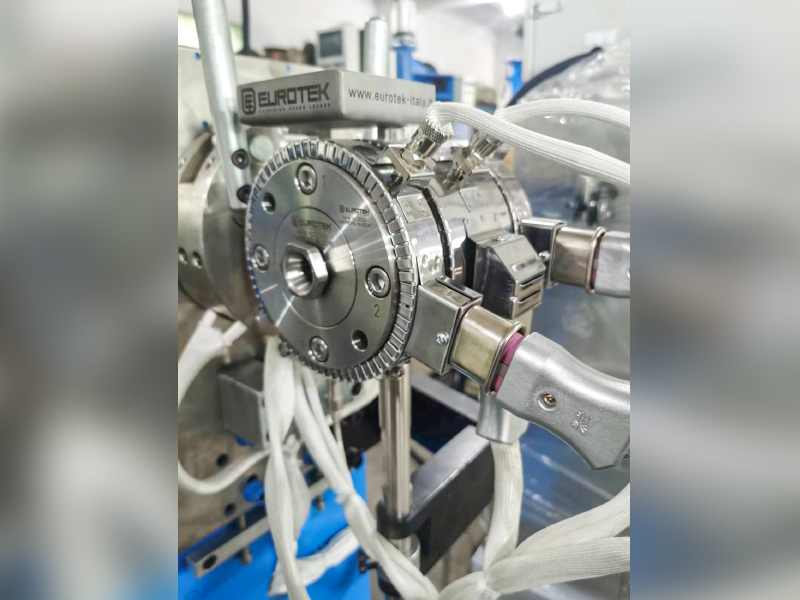
2026-08-27
Webmaster
Yapay zeka sunucularındaki Twinax kabloları için yalıtımın etkin Dk'sinin (hava ≈1, FEP≈2,1) düşürülmesi, yüksek frekans kaybı
Read More +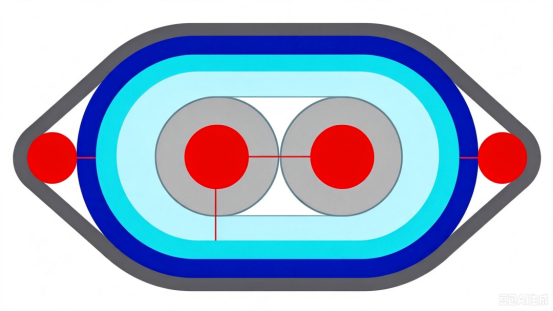 FAQ
CAT7 ve CAT8 ağ kabloları esas olarak iletim hızı ve frekansı açısından farklılık gösterir.
CAT7, 600 MHz frekansta 10 Gbps'ye kadar iletim hızlarını desteklerken, CAT8, 2000 MHz frekansta 25 Gbps veya 40 Gbps'ye kadar hızları destekler.
Üretim sırasında yüksek kaliteli iletken malzemeler kullanılmalı, çiftler arasındaki mesafe ve yalıtım kalınlığı sıkı bir şekilde kontrol edilmeli, karışma ve dış paraziti azaltmak, sinyal bütünlüğünü sağlamak için çift katmanlı ekranlama gibi etkili ekranlama teknikleri kullanılmalıdır.
Kablonun anti-parazit özelliğini arttırmak için, iç katmanı alüminyum folyo ve dış katmanı örgülü ağdan oluşan çift katmanlı ekranlama yapıları benimsenmelidir; aynı zamanda çiftlerin düzeni optimize edilmeli ve karışmayı azaltmak için çiftler arasındaki mesafe artırılmalıdır.
Çift geometrisini optimize ederek, empedans eşleşmesini hassas bir şekilde kontrol ederek, yüksek kaliteli yalıtım malzemeleri kullanarak ve etkili koruma teknikleri kullanarak, sinyal bütünlüğünü sağlamak için geri dönüş kaybı en aza indirilebilir.
Otomatik gerdirme takibi ve kontrolü, sarma işlemi boyunca tutarlı gerilimin korunmasına yardımcı olur, eşit kaplama sağlar, bant tüketimi sırasında gerilim dalgalanmasını önler ve bozulma oranını azaltır.
PCIe 6.0 ve PCIe 7.0 kabloları iletim hızı ve sinyal bütünlüğü gereksinimleri açısından farklılık gösterir. PCIe 6.0, 64 GT/s'ye kadar iletim hızıyla PAM4 modülasyon teknolojisini kullanırken, PCIe 7.0 iletim hızını daha da artırır, daha gelişmiş modülasyon teknolojileri kullanır ve daha yüksek sinyal bütünlüğü ve daha düşük gecikme gerektirir.
Düşük kayıplı iletken malzemeler seçilmeli, çiftlerin geometrik yapısı optimize edilmeli, çiftler arasındaki karışma azaltılmalı, yüksek kaliteli yalıtım malzemeleri kullanılmalı ve sinyal gecikmesi ve zayıflamasını azaltmak için üretim süreçleri sıkı bir şekilde kontrol edilmelidir.
İletken çapını, yalıtım kalınlığını ve çiftler arasındaki boşluğu hassas bir şekilde kontrol ederek ve gerçek zamanlı izleme için empedans analizörleri kullanarak, sinyal yansımasını ve kaybını önlemek için kablo empedansının belirtilen aralıkta olmasını sağlar.
Çift katmanlı koruma gibi etkili koruma teknolojisinin kullanımı, düşük dirençli iletken malzemelerin kullanımı, kablo çiftinin geometrisini optimize eder, elektromanyetik sızıntıyı azaltır ve kablonun EMI seviyesini kontrol eder.
Yüksek iletim hızları, daha sıkı sinyal bütünlüğü kontrolü gerektirir; bu da düşük kayıplı iletken malzemelerin kullanımını, çift geometrisinin hassas kontrolünü ve yüksek hızlı iletim taleplerini karşılamak için karışma ve gecikmenin azaltılmasını gerektirir.
Sinyal zayıflamasını ve gecikmeyi azaltmak için PTFE veya PI gibi düşük dielektrik sabiti ve düşük kayıp tanjantına sahip yalıtım malzemeleri seçilmelidir.
Zaman Alanı Reflektometrisi (TDR) ve diğer test ekipmanı kullanılarak, kablo iletim gecikmesinin gerçek zamanlı izlenmesi, belirtilen aralıkta olduğundan emin olmak için gerçekleştirilebilir ve sinyal iletim kalitesi sorunları önlenir.
İletken çapının ve yalıtım kalınlığının hassas kontrolü, çift düzenlemesinin optimizasyonu, çiftler arasındaki karışmanın azaltılması ve düşük dirençli iletken malzemelerin kullanılması, kablo direncini ve endüktansını etkili bir şekilde kontrol edebilir.
Spektrum analizörleri ve diğer test ekipmanlarını kullanarak, tasarım gereksinimlerini karşıladığından emin olmak ve sinyal iletim kalitesi sorunlarını önlemek için kablo iletim hızının gerçek zamanlı izlenmesi gerçekleştirilebilir.
Ekstruderin sıcaklık kontrolü, yalıtım veya kılıf katmanının kalitesini doğrudan etkiler. Çok yüksek veya çok düşük sıcaklık, malzeme özelliklerinin kararsız olmasına neden olacak ve kablonun genel kalitesini etkileyecektir.
Bir büküm makinesinin hatvesi, bükülü telin esnekliğini ve çekme mukavemetini belirler. Daha kısa bir hatve esnekliği artırırken, daha uzun bir hatve gerilme mukavemetini artırır.
BEN. Büküm Makinası Teknik Prensipler ve Endüstri Uygulamaları
S1: Bir büküm makinesi birden fazla iletkenin hassas şekilde bükülmesini nasıl sağlar?
Dönen bir ödeme çerçevesi, bireysel kabloları önceden belirlenmiş bir aralıkta merkezi bir eksen etrafında spiral olarak sarmak için sabit bir gerilim kontrol sistemi ile birlikte çalışır. Gemwell Electric'in çözümü, her bir ödeme ünitesinin gerilimini bağımsız olarak ayarlamak için modüler, bölünmüş motor tahrik teknolojisini kullanarak bakır/alüminyum iletkenlerin büküm işlemi sırasında esneme ve deformasyondan kaçınmasını sağlar. Temel zorluk, bireysel teller arasındaki boşlukların ortadan kaldırılmasında yatmaktadır. 26 yıllık deneyime dayanan kapalı döngü geri bildirim sistemi, gerilim dalgalanmalarını gerçek zamanlı olarak telafi ederek iletken kesiti boyunca sıkı bir uyum sağlar.
S2: İletken bükümü sırasında hatve uzunluğu neden bu kadar sıkı kontrol ediliyor?
Hatve uzunluğu iletkenin esnekliğini ve elektriksel performansını doğrudan etkiler. Çok kısa bir hatve, iletkenin bükülme sertliğini artırarak döşenmesini zorlaştırır; çok uzun bir adım sürünme direncini azaltır. Gemwell, ekipmanına yüksek hassasiyetli bir kodlayıcı (0,1°'ye kadar çözünürlük) entegre eder. Bağımsız olarak geliştirilen S-şekilli hatve eğrisi algoritmasıyla birleştiğinde bu, havacılık kablolarının zorlu gereksinimlerini karşılayarak ±0,5 mm/1000 m dahilinde istikrarlı hatve sapma kontrolü sağlar.
II. Yüksek Hızlı Büküm Makinalarında Teknik Atılımlar
S3: Ekipman hızları 2000 rpm'yi aştığında hangi dinamik zorluklar ortaya çıkıyor?
Yüksek hızlı dönüş iki temel soruna neden olur:
① Merkezkaç kuvveti dengesizliği: Ödeme makarasının yüksek hızlı dönüşü telin fırlamasına neden olur. Gemwell, hidrolik damperler aracılığıyla radyal titreşimin %80'inden fazlasını emen iki aşamalı titreşim sönümleme taban tasarımı kullanır.
② Sıcaklık birikimi: Sürtünme ısısı yağlayıcının viskozitesini azaltır. Patentli soğutma sistemi, iş mili içinde dairesel bir yağ devresi oluşturur ve harici bir ısı eşanjörüyle birlikte rulman sıcaklığının ΔT ≤ 15°C'ye (ISO 6804 standardı) yükselmesini sağlar.
S4: Yüksek hız koşullarında kablo kopması algılama sorunu nasıl çözülebilir?
Geleneksel fotoelektrik sensörler, 500 m/dak hat hızında %3'lük bir yanlış alarm oranına sahiptir. Gemwell çok spektrumlu bir analiz çözümü geliştirdi:
Milimetre dalga radarı, tel çapındaki değişiklikleri gerçek zamanlı olarak izler (doğruluk 0,02 mm).
Yüksek frekanslı girdap akımı probları iletken sürekliliğini tespit eder. İkili sistem yedekli yargılama, <50 ms'lik kapatma yanıt süresiyle yanlış alarm oranını ‰ 0,1'e düşürür.
III. Tel ve Kablo Bükme Sürecinin Derinlemesine Analizi
S5: İletken bükümünde geri büküm açısı neden önemlidir?
Geri bükülmemiş büküm, tek tek tellerde iç gerilim oluşturarak iletkenin geri esnemesine neden olur (tipik değer: Φ2,5 mm bakır iletken için geri esneme açısı ≥12°). Gemwell'in çözümü büküm kafesine bir servo geri büküm mekanizması kurmaktır. Bu, tel hızına bağlı olarak dengeleme açısını dinamik olarak hesaplar (formül: θ = arktan(v/ωR)) ve ≤0,5°/m artık burulma açısını korur, böylece büyük kesitli güç kablolarının bükülme ömrünü garanti eder.
S6: Katmanlı çok damarlı iletkenler için iletkenlik bütünlüğü nasıl optimize edilebilir?
Örnek olarak 7×19 yapıyı ele alırsak, geleneksel işlemlerle dış çap dalgalanması ±0,15 mm'ye ulaşır. Gemwell iki yenilikle tekdüzeliği geliştiriyor:
① Topoloji optimizasyonu: İç katman 10°'lik eşmerkezli bir döşeme kullanırken, dış katman, katmanlar arası boşlukları azaltmak için 20°'lik bir demet döşemeyi benimser;
② Çevrimiçi kesit izleme: Kesit ovalliği (%98 doğruluk) hakkında gerçek zamanlı geri bildirim sağlamak için X ışınları kullanılarak büküm basıncı dinamik olarak ayarlanır.
Bu teknoloji, 240mm² alev geciktirici kabloların ≤%0,5'lik DC direnci dengesizliğini sağlar (IEC 60228, ≤%2 gerektirir).
IV. Mühendislik Uygulamaları: Kalite Güvencesinin Temel Taşı
S7: Neden 168 saatlik sürekli test ve kalibrasyon gerekiyor?
Karaya çekme ekipmanının stabilitesi aşırı çalışma koşulları altında doğrulanmalıdır:
48 saatlik tam yük testi: İş mili sıcaklık artış eğrisini nominal hızın %150'sinde izleyin (standart: ≤65°C);
72 saatlik değişken yük testi: Kontrol sistemi yanıt gecikmesini doğrulamak için 10 saniye içinde %0-100 arasında 2000 yük döngüsünü simüle edin (Gemwell ekipmanında ölçülmüştür: ≤0,8s);
48 saatlik EMC testi: İnverterin yaydığı parazitin <55dBμV (EN 55011 Sınıf A standardı) olduğundan emin olun;
S8: 26 yıllık deneyim üretim hassasiyetine nasıl dönüşüyor?
Gemwell teknik ekibi, 387 malzeme parametresini (bakır çubuk uzaması δ ve büküm sıkıştırma oranı η arasındaki eşleştirme modeli gibi) kapsayan bir büküm prosesi veri tabanı oluşturmuştur. Tipik bir örnek: Yeni enerji araçlarında kullanılan ultra esnek silikon kauçuk tel için, geri kazanım gerilimi eğiminin optimize edilmesi (iç katmanda 0,8 N/mm² → dış katmanda 0,3 N/mm²), iletkenin kopma uzamasını %35'e yükseltti (sektördeki %28 ortalamayla karşılaştırıldığında).
Teknolojik Gelişim Trendleri ve Endüstri Katkıları
S9: Büküm ekipmanı yeni enerji kablolarındaki teknolojik değişikliklere nasıl uyum sağlıyor?
800V yüksek gerilim platformu, yalıtım kalınlığında %20'lik bir azalma ve ≤0,03 iletken ovalliği gerektirir. Gemwell'in en yeni nesil ekipmanları şunları entegre ediyor:
Lazer çap ölçer (örnekleme hızı 1kHz)
Makine öğrenimi tahmin sistemi (2 milyon geçmiş veri seti üzerinde eğitilmiştir), dinamik ovallik kontrolü sağlayarak müşterilerin ISO 6722-3 Sınıf 5 sertifikası almasına yardımcı olur.
S10: İptal süreci kaynak kullanımını nasıl iyileştirir?
Hassas gerilim kontrolü sayesinde Gemwell'in ekipmanı bakır hurda oranını %1,2'den %0,35'e düşürür. Yıllık 100.000 ton bakır iletken üretim kapasitesine dayalı olarak bu, IEC TR 62837 sürdürülebilir üretim yönergelerine uygun olarak yıllık 650 ton bakır tasarrufu (yaklaşık 4.600 ton CO₂ emisyonu) anlamına gelir.

 Custom Cantilever Single High Speed Twisting Machine Manufacturers