 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Fiber Optik Kablo Nasıl Yapılır: Kısa Cevap
Fiber optik kablo beş ana aşamadan oluşur: ultra saf silikadan bir cam ön kalıp üretilir, ön kalıp bir çekme kulesinin içindeki saç inceliğinde bir fibere çekilir, çıplak fiber koruma için kaplanır ve tamponlanır, birden fazla fiber merkezi bir güç elemanının etrafına sarılır ve bitmiş çekirdek bir ekstrüzyon işlemiyle kaplanır. Mantolama aşaması, tel ve kablo kılıfı ekstrüzyon makinesi ekipmanın merkezi parçası haline gelir çünkü elyaf çekirdeğini nemden, ezilmeden ve UV ışınlarından koruyan dış polimer katmanını eritir ve uygular. Bu aşamaların her biri sıkı bir şekilde kontrol edilir, çünkü bir elyaf çekirdeği kabaca 125 mikron genişliğinde, yani yaklaşık insan saçı kalınlığındadır ve sıcaklıkta, gerilimde veya hat hızında küçük bir sapma bile tüm üretim sürecini mahvedebilir.
Dışarıdan bakıldığında basit bir plastik kaplı kordon gibi görünen şey, gerçekte cam kimyasının, hassas optiklerin, mekanik büküm ve polimer ekstrüzyonun tek bir sürekli hat üzerinde birlikte çalışmasının son ürünüdür. Bir kanal kablosu, bir havadan kendinden destekli kablo ve bir iç mekan yama kablosunun tümü aynı temel fiberden başlar, ancak tamponlama, güç elemanları ve kılıf tasarımı devreye girdiğinde keskin bir şekilde ayrılırlar. Bu farklılıkların nereden geldiğini anlamak, belirli bir proje için doğru kabloyu ve doğru üretim ekipmanını belirlemeyi çok daha kolay hale getirir.
Bu kılavuzun geri kalanı her üretim aşamasını ayrıntılı olarak ele alır, her adımda kullanılan ekipmanı açıklar, saha performansını belirleyen kılıf malzemelerini karşılaştırır ve kablo tedarik eden veya bir üretim hattını ilk kez değerlendiren kişilerin en sık sorduğu soruları yanıtlar.
Her Optik Fiberin Arkasındaki Hammaddeler
Optik fiber, ışığı uzun mesafelere iletebilmeden önce neredeyse metalik yabancı maddelerden arınmış olması gereken, saflaştırılmış bir kum türü olan silika olarak başlar. Camın içindeki eser miktardaki demir, bakır veya krom bile ışığı dağıtıp emecek ve kullanılabilir iletim mesafesini önemli ölçüde kısaltacaktır. Telekom sınıfı elyaf için kullanılan silika, sıradan kap veya pencere camı imalatının çok ötesinde saflık seviyelerine kadar rafine edilir ve optik performans açısından en önemli yabancı maddeler için genellikle milyarda bir parça olarak ölçülür.
Üreticiler bu silikaya küçük, kesin olarak ölçülmüş miktarlarda germanyum, fosfor veya bor bileşikleri katıyor. Doping, camın kırılma indisini değiştirir; bu da ışığın, kenarlardan kaçmak yerine fiberin uzunluğu boyunca yansımasını sağlar. Çekirdek ve çevresindeki kaplamaya bilerek farklı kırılma indeksleri verilmiştir. ve bu fark, toplam iç yansımayı ve dolayısıyla uzun mesafeli veri iletimini mümkün kılan şeydir. Daha yüksek bir germanyum konsantrasyonu, etrafındaki saf silika kaplamaya göre çekirdeğin kırılma indeksini yükseltirken, bor ve flor bileşikleri bazen bir tesisin kullandığı üretim yoluna bağlı olarak çekirdeğin indeksini yükseltmek yerine kaplamanın indeksini düşürmek için kullanılır.
Camın ötesinde, bitmiş bir kablo, her biri görünümden ziyade belirli bir mekanik veya çevresel iş için seçilen çok çeşitli destekleyici malzemeleri bir araya getirir:
- Silika (silikon dioksit) hem çekirdek hem de kaplama için taban camını oluşturur
- Germanyum tetraklorür, buhar biriktirme sırasında çekirdeğin kırılma indeksini yükseltir
- Fosfor ve bor bileşikleri, çekme sırasında cam viskozitesine ve yumuşama sıcaklığına ince ayar yapar
- Akrilat veya silikon reçineler, çizimden hemen sonra uygulanan birincil ve ikincil kaplamaları oluşturur
- Fiberglas takviyeli plastik çubuk, çelik tel veya aramid iplik, merkezi veya çevresel mukavemet elemanları olarak görev yapar
- Suyu bloke eden jel veya kuru şişebilen iplikler, gevşek tüplerin içine nem girişine karşı koruma sağlar
- Polietilen, PVC veya düşük dumanlı sıfır halojen bileşikleri ekstrüzyona tabi tutulmuş dış kılıfı oluşturur
Bu girdilerin her birinin tutarlı, partiden partiye kararlı versiyonlarını tedarik etmek, üretim sürecinin kendisi kadar önemlidir. Sevkiyatlar arasında formülasyonunu biraz değiştiren bir reçine tedarikçisi, makinede hiçbir şey değişmese bile üretim hattını ekstrüzyon sıcaklığı profilini yeniden ayarlamaya zorlayabilir.
Preform İmalatı: Cam Planını Oluşturmak
Herhangi bir elyaf çekilmeden önce, üreticiler ilk olarak, bitmiş elyafın çekirdeğinin ve kaplama yapısının binlerce kat büyütülmüş minyatür bir versiyonunu içeren, kabaca bir süpürge sapı büyüklüğünde katı bir cam çubuk olan bir ön kalıp oluştururlar. En yaygın olarak kullanılan yöntem, genellikle MCVD olarak kısaltılan değiştirilmiş kimyasal buhar biriktirme yöntemidir, ancak dış buhar biriktirme ve eksenel buhar biriktirme de bazı üreticiler tarafından fiber tipine ve hedef hacme bağlı olarak kullanılmaktadır.
- İçi boş bir silika tüp, cam işleme tezgahına yatay olarak monte edilir ve sürekli olarak döndürülür.
- Silikon tetraklorür, germanyum tetraklorür ve oksijen dahil olmak üzere klorür gazları dönen tüpe enjekte edilir.
- Çapraz bir meşale, tüpü yaklaşık 1500 santigrat dereceye kadar ısıtır ve gazların reaksiyona girmesine ve iç duvarda son derece ince cam katmanları biriktirmesine neden olur.
- Torç düzinelerce kez ileri geri hareket eder ve her geçişte başka bir ince katman eklenir ve çekirdek malzeme yavaş yavaş doğru katkılama profiliyle oluşturulur.
- Yeterli katman biriktirildikten sonra tüp daha da ısıtılır ve kendi yumuşaklığı altında katı bir cam çubuğa çöker, bitmiş ön kalıp
- Preform, çizim aşamasına onaylanmadan önce optik ve boyutsal olarak incelenir.
Tek bir ön kalıp, bir kez uzatıldığında kilometrelerce nihai elyafa çekilebilir, dolayısıyla bu aşamadaki tutarlılık, nihai ürünün kalitesi üzerinde çok büyük bir etkiye sahiptir. Ön kalıptaki tek bir üretim hatası, kendisinden çekilen elyafın tüm uzunluğu boyunca kendini tekrarlayacaktır. bu nedenle bu aşama tüm hattın en sıkı süreç kontrolünü alır. Bazı üreticiler artık daha küçük, daha sıkı kontrol edilen bir çekirdek çubuğun etrafına ek bir saf silika katmanı ekleyerek üst kaplama tekniklerini kullanıyor; bu da çekirdek biriktirme adımının hassasiyetinden ödün vermeden ön kalıp boyutunu ve dolayısıyla çekilmiş elyaf uzunluğunu büyütmelerine olanak tanıyor.
Ön kalıp çapı, düzlük ve iç gerilimin tamamı, ön kalıp çizim için onaylanmadan önce kontrol edilir. Hafifçe eğimli bir ön kalıp yine de çizilebilir, ancak bunu telafi etmek için genellikle daha yavaş bir çekme hızına ve daha sıkı bir gerilim kontrolüne ihtiyaç duyar, bu da genel hat verimini azaltır.
Fiber Çekme: Cam Çubukları Saç İnceliğinde Tellere Dönüştürme
Preform, büyük bir üretim tesisinde birkaç kat yükseklikte durabilen bir çekme kulesine devrilecek şekilde yüklenir. Kulenin tepesindeki bir fırın, ön kalıbın ucunu 2000 ila 2200 santigrat derece arasında bir yere yumuşatır; bu, yerçekiminin tek başına ince bir erimiş cam filamanını aşağı doğru çekmeye başlamasına yetecek kadar sıcaktır. Bu noktadan itibaren kulenin tamamı, düşen, soğuyan ve sertleşen sürekli, kesintisiz bir cam parçasını yönetmek için var olur.
Çap kontrolü
Temassız bir lazer ölçüm sistemi, fiber çapını saniyede binlerce kez kontrol ederek, çekme hızı herhangi bir sapmayı telafi edecek şekilde gerçek zamanlı olarak ayarlandığından fiberi 125 mikronluk hedefin yaklaşık 1 mikron yakınında tutar.
Soğutma
Taze çekilmiş elyaf, fırından çıktıktan hemen sonra daha hızlı, daha eşit ısı transferi için bazen helyum gazı kullanılarak bir soğutma odasından geçer, çünkü hala yumuşak olan cama bir kaplama uygulamak ipliği deforme eder.
Kaplama
Daha yumuşak bir iç katman ve daha sert bir dış katmandan oluşan çift katmanlı akrilat kaplama, fiber bir kılavuz silindire temas etmeden önce ultraviyole ışıkla uygulanıp sertleştirilir, böylece cam, onu zayıflatabilecek yüzey çiziklerinden korunur.
alma
Bitmiş elyaf, dikkatli bir şekilde kontrol edilen gerilim altında bir makaraya sarılır; çünkü bu aşamadaki eşit olmayan gerilim, daha sonra tutarsız bir zayıflama veya aşırı durumlarda, kurulumdan aylar sonra başarısız olan gizli bir çatlak olarak ortaya çıkar.
Çekme hızı, tüm hat boyunca en yakından izlenen rakamlardan biridir. Modern kuleler genellikle fiberi saniyede 10 ila 30 metre arasında çekiyor ve soğutma ve kaplama kapasitesini yükseltmeden bu hızı daha yükseğe çıkarmak, normalde iyi olan bir fiber yığınında çap değişikliği veya kaplama kusurları oluşturmanın en hızlı yollarından biridir.
Tek Mod ve Çoklu Mod: Üretim Süreci Nasıl Farklılaşır?
Tek modlu ve çok modlu fiber dışarıdan aynı görünür ancak çekirdek boyutları ve dolayısıyla bunların arkasındaki ön kalıp biriktirme tarifleri oldukça farklıdır. Tek modlu fiber, genellikle 9 mikron civarında çok küçük bir çekirdek kullanır ve bu, yalnızca tek bir ışık yolunun fiber boyunca ilerlemesine izin verir. Bu dar çekirdek, MCVD biriktirme aşaması sırasında son derece hassas, sıkı bir şekilde kontrol edilen katkılama gradyanı gerektirir, çünkü çekirdek çapındaki küçük bir değişiklik bile fiberin uzun mesafelerde dispersiyonu yönetme biçimini değiştirir.
Çok modlu fiber, birden fazla ışık yolunun veya modunun aynı anda hareket etmesine izin veren, genellikle 50 veya 62,5 mikronluk çok daha büyük bir çekirdek kullanır. Daha büyük çekirdek, hem ön kalıp imalatı hem de çizim sırasında daha bağışlayıcıdır; bu, çok modlu fiberin tarihsel olarak üretilmesinin daha kolay ve daha az maliyetli olmasının bir parçasıdır, ancak bu çoklu ışık yolları sinyali bulanıklaştırmaya başlamadan önce daha kısa iletim mesafeleriyle sınırlıdır.
| Özellik | Tek Modlu | Çoklu Mod |
|---|---|---|
| Tipik çekirdek boyutu | Yaklaşık 9 mikron | 50 veya 62,5 mikron |
| Doping hassasiyeti gerekli | Çok yüksek | Orta |
| Tipik kullanım durumu | Uzun mesafe ve omurga ağları | Kısa vadeli veri merkezleri ve kampüs bağlantıları |
Çıplak Elyafı Kaplama ve Tamponlama
Çıplak bir cam elyafı muazzam bir çekme mukavemetine sahiptir, ancak yüzey aşınmasına karşı neredeyse hiç direnç göstermez. Kaplama ve tampon aşamaları tamamen bu yüzeyi korumak için mevcuttur.
Kablonun nihai kullanımına bağlı olarak iki farklı koruma yaklaşımı kullanılmaktadır. Sıkı tamponlu fiber, doğrudan birincil kaplamanın üzerine ekstrüde edilen, tipik olarak 900 mikron çapında kalın bir polimer katmanına sahiptir; bu, fiberin bağlantı kablolarında ve iç mekan kablolarında işlenmesini ve sonlandırılmasını kolaylaştırır. Gevşek tüplü fiber bunun yerine, suyu engelleyen bir jel veya suyla şişen kuru ipliklerle doldurulmuş küçük bir plastik tüpün içinde bulunur ve kablo esnedikçe veya sıcaklık değiştikçe fiberin hafifçe hareket etmesine izin verir; bu, uzun açık hava ve yer altı koşuları için tercih edilen tasarımdır.
Uygulama için yanlış tamponlama yönteminin seçilmesi, kablo özelliklerinde en yaygın tasarım hatalarından biridir. Sıkı tamponlu tasarımlar tekrarlanan bükülmeleri çok daha iyi idare ederken, gevşek borulu tasarımlar sıcaklık dalgalanmalarını ve uzun açıklıkları çok daha iyi idare eder. Soğuk bir iklimde uzun, ısıtılmamış bir dış mekan kanalından çekilen sıkı tamponlu bir fiber, tampon katmanı içindeki camdan daha hızlı büzüldüğü için mikro bükülme kayıpları geliştirebilir; bu da tam olarak gevşek tüp tasarımlarının kaçınmak için oluşturulduğu arıza modudur.
Gevşek bir tüpün içinde kasıtlı olarak bırakılan az miktardaki gevşeklik olan lif fazlalığı uzunluğu, bu aşamada dikkatle ayarlanan başka bir parametredir. Fazla uzunluğun çok az olması durumunda fiber termal büzülme altında gerilebilir; çok fazla olursa fiber, tüpün içinde bükülürken mikro kıvrımlar geliştirebilir. Üreticiler genellikle boru malzemesine ve kablonun tasarlandığı iklim bölgesine göre ayarlanan yüzde birin onda birkaçı kadar bir fazla uzunluğu hedefler.
Büküm ve Çekirdek Düzeneği
Bireysel fiberler veya fiber dolu tüpler hazır olduğunda, kurulum sırasında bitmiş kablonun ne kadar çekme yüküne dayanması gerektiğine ve uygulamanın ne kadar metal içermeyen yapı gerektirdiğine bağlı olarak, genellikle fiberglas takviyeli plastik çubuk veya çelik tel olan merkezi bir güç elemanının etrafına sarılırlar.
Çoğu üretim hattı, elyafların önce bir yönde sarıldığı ve ardından kontrollü bir salınım modeliyle ters çevrildiği SZ bükümünü kullanır. Bu ileri-geri döşeme, kablo boyunca herhangi bir noktada, tüm uzunluğu açmadan tek tek fiberlere veya tüplere erişilmesini sağlar; bu, sahada ekleme ve onarım çalışmaları sırasında son derece önemlidir. Bağlayıcı iplikler veya sarma bandı, örgülü demetleri bir arada tutar ve bir sonraki aşama başlamadan önce geometrisini sabit tutar. Bazı tasarımlar bunun yerine, tüm elyafları bir arada tutan merkezi bir gevşek tüp kullanır; bu, bükümü basitleştirir ancak çok tüplü bükümlü tasarıma kıyasla toplam lif sayısını sınırlar.
Kablo çekirdeği çapı, yuvarlaklığı ve döşeme uzunluğunun tümü, büküm sırasında sürekli olarak ölçülür; çünkü bu üçünden herhangi birinin tolerans dışına çıkması, çekirdek ekstrüzyon aşamasına ulaştığında daha sonra düzensiz bir kılıf duvarı olarak ortaya çıkacaktır.
| Güç Üyesi | Tipik Kullanım | Temel Avantaj |
|---|---|---|
| Fiberglas takviyeli plastik çubuk | Anten ve kanal kablosu | Hafif ve tamamen dielektrik |
| Çelik tel | Doğrudan gömme kablo | Daha yüksek çekme ve ezilme direnci |
| Aramid iplik | İç mekan ve yama kablosu | İyi çekme mukavemeti ile esnek |
Zırhlama: Kemirgen ve Ezilme Koruması Ekleme
Doğrudan gömme veya kemirgen hasarının bilinen bir risk olduğu bölgeler için tasarlanan kablo, çok damarlı çekirdek ile dış kılıf arasında ilave bir zırh katmanına sahip olur. En yaygın yaklaşım, oluklu bir çelik veya alüminyum bandı göbeğin etrafına uzunlamasına sararak, ceket üst tarafa ekstrüde edilmeden önce onu sıkı bir tüp şekline sokar.
Bu zırhlama adımı, metal bandı şekle sokan ve çekirdeği tamamen kaplamak için kenarlarını üst üste bindiren bir şekillendirme cihazı kullanılarak, çekirdek ekstrüdere ulaşmadan hemen önce sıralı olarak gerçekleşir. Üst üste bindirmenin ve şekillendirme yarıçapının doğru olması önemlidir: çok sıkı bir şekillendirme yarıçapı içerideki lifleri çentikleyebilir, çok gevşek bir üst üste binme ise zırhın tüm noktasını zayıflatan bir boşluk bırakır. Bazı tasarımlarda, mekanik korumayı nem bariyeriyle tek geçişte birleştirmek için biri çelik, diğeri kopolimer kaplamayla bağlanmış iki oluklu bant kullanılır.
- Maksimum ezilme ve kemirgen direnci için oluklu çelik bant zırhı
- Tamamen dielektrik tasarımın gerekli olmadığı ancak ağırlığın önemli olduğu alüminyum polimer laminat zırh
- Tamamen dielektrik, yıldırımdan korunmalı tasarımlar için metal zırh yerine aramid veya cam iplik sargılar kullanıldı
Ceketleme ve Mantolama: Ekstrüzyon Teknolojisinin Devraldığı Yer
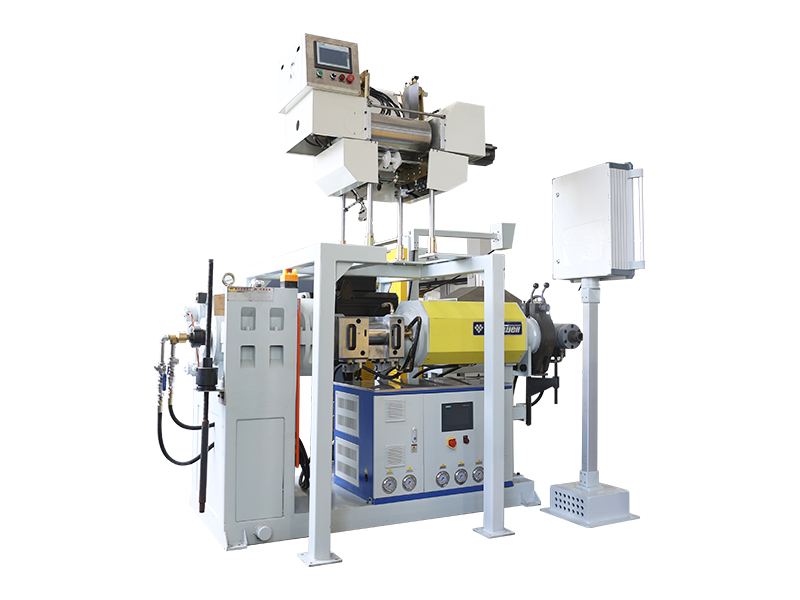
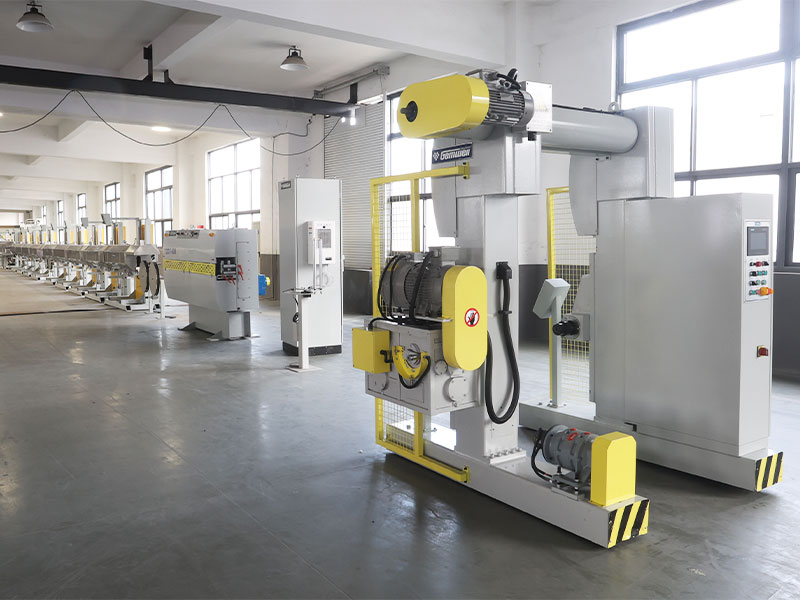
Kablo üretiminin son aşaması mantolamadır ve bu, tel ve kablo kılıfı ekstrüzyon makinesinin tüm hat üzerinde en ağır kaldırma işlemini yaptığı noktadır. Birleştirilen fiber çekirdek, bir ödeme cihazından beslenir, gerekli herhangi bir çelik veya alüminyum zırh bandı etrafına sarılır ve oluşturulur ve çekirdek daha sonra, erimiş polimerin tüm çevre etrafına eşit şekilde uygulandığı ekstrüder üzerindeki bir çapraz kafalı kalıptan geçer.
Optik kablo için kullanılan tipik bir tel ve kablo kılıfı ekstrüzyon makinesi, reçine için bir besleme ve kurutma ünitesi, polimeri eriten ve basınçlandıran bir vida ve namlu düzeneği, 90 derecelik veya sıralı bir ekstrüzyon kafası, hemen aşağı akışta bir su soğutma oluğu, bir kıvılcım test cihazı ve kabloyu hat boyunca kontrollü, sabit bir hızda çeken bir kayış veya ırgat çekme tertibatı içerir. Hat hızı ve soğutma hızının tam olarak eşleştirilmesi gerekir Çünkü çok hızlı soğuyan bir ceket düzensiz bir şekilde büzüşebilir, çok yavaş soğuyan bir ceket ise sertleşmeden önce kendi ağırlığı altında deforme olabilir.
Bu aşama için kullanılan modern ekstrüzyon hatları, hedef ürünün küçük bir iç mekan düşme kablosu mu yoksa büyük çaplı bir kanal mı yoksa zırhlı kablo mu olduğuna bağlı olarak genellikle yaklaşık 3 milimetreden 90 milimetreye veya daha fazlasına kadar dış çapları çalıştırır; hat hızları kalın, zırhlı ceketler için dakikada yaklaşık 20 metreden ince duvarlı iç mekan kablosu için dakikada 100 metrenin çok üzerine kadar değişir.
Tel ve Kablo Kılıfı Ekstrüzyon Makinesinin İçinde
Bir tel ve kablo kılıfı ekstrüzyon makinesinin ayrı ayrı bileşenlerini anlamak, bir kaplama problemini teşhis etmeyi veya iki rakip makine teklifini eşit şartlarda karşılaştırmayı çok daha kolaylaştırır. Her ekstruder, ısıtılmış bir varilin içinde dönen bir vida etrafında inşa edilmiştir, ancak bu vida ve varil tasarımının ayrıntıları, eriyik kalitesi ve sonuçta bitmiş ceketin ne kadar tutarlı olacağı üzerinde doğrudan etkiye sahiptir.
Vida tasarımı
Optik kablo kılıflama için namlu çapları genellikle yaklaşık 45 milimetre ila 120 milimetre arasında değişir; L:D oranı, namlu uzunluğunun çapına bölünmesiyle, reçineye eşit şekilde erimesi için yeterli bekleme süresi sağlamak üzere tipik olarak 24 ila 1 ve 30 ila 1 arasındadır.
Isıtma bölgeleri
Namlu, bağımsız olarak kontrol edilen birden fazla ısıtma bölgesine bölünmüştür, böylece reçinenin erime sıcaklığına tek seferde getirilmesi yerine kademeli olarak yükseltilmesi sağlanarak polimerin bozulması veya eşit olmayan şekilde erimesi riski azaltılır.
Çapraz kafa kalıbı
Çapraz kafa, eriyik akışını hareketli kablo çekirdeği etrafında doksan derece yeniden yönlendirir ve eksantrik, eşit olmayan kalınlıkta bir ceket duvarını önlemek için iç geometrisinin hassas bir şekilde ortalanması gerekir.
Soğutma trough
Bazen ayrı sıcak ve soğuk bölümleri olan çok aşamalı bir su oluğu, kablo kalıptan çıkarken son ceket boyutlarını ve yüzey kaplamasını belirler.
Ekstruderin aşağısında, genellikle lazer bazlı temassız bir sensör olan bir çap ölçer, verileri kapalı bir döngüde çekme ve ekstrüder kontrollerine geri besler, bir operatörün üretilen her metre kabloya müdahale etmesine gerek kalmadan dış çapı sıkı bir tolerans bandı içinde tutmak için otomatik olarak vida hızını veya hat hızını dürtükler.
Fiber Optik Kablo Kılıf Malzemelerinin Karşılaştırılması
Dış kılıf için seçilen polimer, kablonun nereye döşenebileceği ve orada ne kadar süre dayanacağı üzerinde doğrudan etkiye sahiptir. Aşağıdaki tablo, optik kablo üretiminde tel ve kablo kılıfı ekstrüzyon makinesinden en sık geçirilen malzemeleri karşılaştırmaktadır.
| Malzeme | En Uygun | Önemli Özellik |
|---|---|---|
| Polietilen (PE) | Dış mekan, doğrudan gömme, kanal | Güçlü nem ve UV direnci |
| PVC | Genel iç mekan kablosu | Uygun maliyetli ve esnek |
| Düşük dumanlı sıfır halojen (LSZH) | İç mekan yükselticileri, plenum alanları | Isıtıldığında düşük toksik duman çıkışı |
| Orta yoğunluklu polietilen (MDPE) | Anten ve şekil-8 kendinden destekli kablo | Esneklik ve dayanıklılık dengesi |
| Poliüretan | Sağlam, esnek veya taktik saha kablosu | Yüksek aşınma ve esneme-yorulma direnci |
Reçine seçimi yalnızca bitmiş kablonun ortamıyla da ilgili değildir. Bazı polimerler diğerlerine göre daha dar bir erime sıcaklığı penceresinde işlenir; bu, belirli bir tel ve kablo kılıfı ekstrüzyon makinesinin sıcaklık kontrol sisteminde ne kadar bağışlayıcı olması gerektiğini değiştirir. Kavrulmuş LSZH reçinesi alev geciktirici performansının bir kısmını kaybettiğinden, özellikle LSZH bileşikleri aşırı ısınmaya karşı standart PE'ye göre daha duyarlı olma eğilimindedir.
Optik Kablo İçin Ekstrüzyon Hattı Seçerken Nelere Dikkat Edilmeli?
Optik kablo üretimi için tel ve kablo kılıfı ekstrüzyon makinesini değerlendiren alıcılar öncelikle fiyat ve başlık hızına odaklanma eğilimindedir, ancak daha az belirgin olan birkaç spesifikasyon genellikle uzun vadeli çıktı kalitesi için daha fazla önem taşır.
- LSZH gibi aşındırıcı, dolgulu bileşikler standart bir çelik namluyu düz PE'den çok daha hızlı bozundurduğu için vida ve namlu aşınma direnci
- Kapalı devre çap kontrolü sayesinde hat yalnızca operatör izlemesine bağlı kalmak yerine gerçek zamanlı olarak kendini ayarlar
- Hattın sıcaklığa duyarlı reçineleri ne kadar iyi işlediğini etkileyen ısıtma bölgelerinin sayısı ve bağımsızlığı
- Düşük boyutlu soğutma, yüksek hızlı hatlardaki en yaygın darboğazlardan biri olduğundan, soğutma çukur uzunluğu ve aşama sayısı
- Fabrika katında halihazırda kurulu olan mevcut ödeme, zırhlama ve alma ekipmanıyla uyumluluk
Kağıt üzerinde hızlı çalışan ancak sıcaklığa duyarlı bir bileşik üzerinde sıkı çap toleransını koruyamayan bir hat, günlük üretime girdiğinde daha fazla kullanışlı kablo değil, daha fazla hurda üretecektir.
Modern Üretim Hatlarında Otomasyon ve Hat İçi İzleme
Daha yeni optik kablo hatları, her makineyi bağımsız olarak çalıştırmak yerine, bükümden kılıflamaya kadar her aşamayı giderek tek bir kontrol sistemine bağlamaktadır. Ekstruderden gelen hat hızı, gerginlik ve sıcaklık verileri otomatik olarak kaydedilebilir ve bitmiş kablonun daha sonraki test sonuçlarıyla çapraz referanslandırılabilir; bu, bir kusurun tam üretim çalışması ve buna neden olan makine ayarına kadar izlenmesini çok daha kolay hale getirir.
Lazer çap göstergeleri, kablo hareket ettikçe yüksek voltajda kılıf bütünlüğünü kontrol eden kıvılcım test cihazları ve otomatik uzunluk sayaçları artık orta ve büyük üretim hatlarının çoğunda standarttır ve eskiden vardiya başına yalnızca birkaç kez yapılan manuel nokta kontrollerinin yerini almıştır. Sürekli, otomatik izleme, bir makaranın tamamının zaten tolerans dışında üretilmesi yerine, sürüklenen bir parametreyi saniyeler içinde yakalar Bu, sektörün son yıllarda yaptığı en büyük kalite iyileştirmelerinden biridir.
Kablo Sevkiyatından Önce Kalite Testi
Bitmiş kablo, bir dizi fiziksel ve optik kontrolden geçene kadar fabrikadan çıkmaz. Bu testler, ön kalıptan cekete kadar sürecin her aşamasının tolerans dahilinde yürütüldüğünü doğrulamaktadır.
- Kilometre fiber başına ne kadar sinyal gücünün kaybolduğunu ölçen zayıflama testi
- Çekme mukavemeti testi, bitmiş kablonun kurulum yüklerine dayanabileceğini doğrulamak için çekilmesi
- Gömme veya boru tesisatının mekanik stresini simüle eden ezilme ve darbe testi
- Sıcaklık döngüsü, ceket ve tamponun aşırı sıcak ve soğukta çatlama açısından kontrol edilmesi
- Jel veya kuru bloke edici malzemenin nem geçişini durdurduğunu doğrulayan su penetrasyon testi
- Ekstrüzyondan kalan küçük delikleri veya ince noktaları yakalamak için ceketi yüksek voltajda test eden kıvılcım
Zayıflatma testini geçen ancak ezilme veya bükülme testini geçemeyen bir kablo hala sahada hazır değildir , çünkü gerçek kurulumlar kabloyu saf optik gerilimden çok daha sık olarak mekanik gerilime maruz bırakır. Makaralar ayrıca örneklenir ve o partinin üretim günlüğüne göre çapraz kontrol edilir; böylece test sırasında işaretlenen herhangi bir sapma, izole edilmiş, açıklanamayan bir arıza olarak ele alınmak yerine belirli bir büküm, zırhlama veya ekstrüzyon işlemine kadar takip edilebilir.
Yaygın Üretim Hataları ve Nasıl Önlenir?
Çoğu optik kablo arızasının kökeni, az sayıdaki süreç değişkenlerinden kaynaklanmaktadır. Bunları anlamak, alıcıların bir üretim hattını veya bitmiş bir kablo partisini değerlendirirken daha keskin sorular sormasına yardımcı olur.
| Kusur | Kök Neden | Önleme |
|---|---|---|
| Düzensiz ceket duvar kalınlığı | Tutarsız ekstruder vida hızı veya kalıp merkezleme | Otomatik geri bildirim kontrollü lazer çapı ölçümü |
| Yüksek zayıflama noktaları | Büküm veya aşırı lif gerginliği sırasında mikro bükülme | Kontrollü elyaf fazlalığı ve gerilim izleme |
| Zamanla su girişi | Eksik jel dolgusu veya bloke bandında boşluklar | Hassas gres dolum ekipmanı ve dolum sonrası muayene |
| Ceket yüzeyindeki iğne delikleri | Reçinede nem veya kirlenmiş besleme materyali | Beslemeden önce reçine kurutma ve hat içi kıvılcım testi |
| Soğuk havalarda kablo sertliği veya çatlaması | İklim bölgesi için yanlış ceket reçinesi seçildi | Reçine düşük sıcaklık derecesinin dağıtım bölgesiyle eşleştirilmesi |
Sıkça Sorulan Sorular
Fiber optik kablo nelerden yapılmıştır
Çekirdek ve kaplama ultra saf katkılı silika camdan yapılmıştır. Fiber daha sonra bir akrilat kaplama, bir tampon katman, fiberglas çubuk veya aramid iplik gibi bir mukavemet elemanı ve polietilen, PVC veya düşük dumanlı sıfır halojen bileşiği gibi bir dış polimer kılıf ile korunur.
İnsan saçıyla karşılaştırıldığında optik fiber ne kadar incedir?
Standart bir fiber optik çekirdek ve kaplamanın birlikte çapı yaklaşık 125 mikrondur; bu, ortalama insan saçıyla kabaca aynı kalınlıktadır; ancak etrafındaki bitmiş kablo, tamponlama, güç elemanları ve kılıf eklendiğinde birçok kez daha büyük olabilir.
Mantolama aşamasının neden özel bir ekstrüzyon makinesine ihtiyacı var?
Ceketin bitmiş elyaf çekirdeğinin çevresine tek bir sürekli geçişte, kontrollü bir sıcaklıkta ve hat hızında, içerideki elyaflara dokunmadan veya onları sıkıştırmadan uygulanması gerekir. Amaca yönelik bir tel ve kablo kılıfı ekstrüzyon makinesi, polimer katmanını hareketli bir kablo çekirdeği çevresinde eşit şekilde eritmek, uygulamak ve soğutmak için özel olarak tasarlanmıştır.
Sıkı tamponlu ve gevşek tüplü fiber arasındaki fark nedir?
Sıkı tamponlu elyaf, doğrudan kaplanmış elyafın üzerine ekstrüde edilen kalın bir polimer tabakasına sahiptir, bu da iç mekanlarda kullanılmasını kolaylaştırır. Gevşek tüplü fiber, hareket etme alanı olan jel dolu veya kuru bir tüpün içinde bulunur; bu, uzun dış mekan açıklıklarında sıcaklığa bağlı genleşmeyi ve büzülmeyi daha iyi emer.
Bitmiş bir kablonun kalitesi nasıl doğrulanır?
Bitmiş kablo, sevkiyat için onaylanmadan önce zayıflama testinden, çekme ve ezilme testinden, sıcaklık döngüsünden, kıvılcım testinden ve su nüfuz testinden geçer ve ön kalıptan kılıfa kadar her aşamanın spesifikasyonları karşıladığını doğrular.
Tek modlu ve çok modlu fiber neden farklı üretim hassasiyeti gerektirir?
Tek modlu fiber, çok modlu fiberde kullanılan daha büyük 50 veya 62,5 mikronluk çekirdekten çok daha küçük bir çekirdek (yaklaşık 9 mikron) kullanır; bu, ön kalıp üretimi sırasında çok daha hassas bir katkılama gradyanı gerektirir.
Bir kablo kılıflama hattı genellikle ne kadar hızlı çalışır?
Hat hızları, ceket kalınlığına ve çapına göre büyük farklılıklar gösterir; kalın, zırhlı dış mekan ceketleri için dakikada yaklaşık 20 metreden, ince duvarlı iç mekan kabloları için dakikada 100 metrenin çok üzerine kadar değişir.
Kablo kılıfında eşit olmayan duvar kalınlığına neden olan şey
Düzensiz ceket duvarları çoğu zaman tutarsız ekstruder vida hızından veya kötü merkezlenmiş çapraz kafa kalıbından kaynaklanır; bu nedenle ekstruder kontrollerine bağlanan kapalı devre lazer çapı ölçümü modern üretim hatlarında standart hale gelmiştir.
 İlgili Ürünler











