 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Doğrudan Cevap: İyi Bir Bakır Tel Bükme Kesit Makinesini Ne Tanımlar?
A bakır tel büküm kesit makinesi ilk önce maksimum hıza göre değil, boyutsal tekrarlanabilirliğe göre değerlendirilir. Çoğu iletken fabrikasında kullanılan doğrudan ölçüt, içinde tutulan bitmiş bir kesit alanıdır. artı veya eksi yüzde 1 Periyodik el ölçümü yerine sürekli lazer çap ölçümü ile onaylanan, tüm üretim makarası boyunca nominal değer. Kafes tasarımından kalıp aşınma programlarına kadar bu makaledeki diğer her şey bu tek numarayı korumak için mevcuttur.
Bir kablonun tekrar tekrar bükülmeye dayanması gerektiğinde, katı çubuğa göre çok telli bakır yapı tercih edilir. Büyük bir iletkeni 7, 19 veya 37 daha ince tellere bölmek, bükülme gerilimini tek bir büyük yarıçap yerine birçok küçük yarıçapa dağıtır; bu, çok telli iletkenlerin yorulma çatlamasına aynı kesit alanına sahip katı telden çok daha uzun süre direnmelerinin mekanik nedenidir.
Büküm Ekipmanının Nasıl Geliştiğinin Kısa Tarihi
İlk tel bükme, bobinlerin elle döndürülen bir sepete monte edildiği tekstil makinelerinden uyarlanan basit halat yapım çerçevelerine dayanıyordu. Bakır teller düşük hızda bir araya getiriliyordu ve kesit tutarlılığı, ölçülen herhangi bir geri bildirimden ziyade büyük ölçüde operatörün gerginlik hissine bağlıydı.
Yirminci yüzyılın ortalarında motorlu sert çerçeve kafeslerine geçiş, birden fazla bobinin tek bir dengeli ünite olarak dönmesine olanak tanıdı; bu, üretim hızında gerçek anlamda yuvarlak, tekrarlanabilir bir kesiti mümkün kılan ilk şeydi. Rulman ve motor teknolojisi aşırı titreşim olmadan daha yüksek dönüş hızlarını destekleyecek kadar olgunlaştığında boru şeklinde ve planet tasarımlar takip edildi.
Modern hatlar, servo tahrikli gerilim kontrolü ve hat içi lazer ölçümü ekleyerek, çalışma sonu örneklemeye güvenmek yerine makinenin yaptığı şey ile bitmiş kesitin saniye saniye gerçekte ölçtüğü şey arasındaki döngüyü kapatır.

Büküm ve Bükümün Arkasındaki Temel Çalışma Prensibi
Makine ailesinden bağımsız olarak, üç fiziksel eylem sırayla gerçekleşir: halatlar, kontrollü geri gerilim altında besleme bobinlerinden çekilir, büküm geometrisinin ayarlandığı bir şekillendirme kalıbında veya büküm noktasında birleşir ve bitmiş demet, büküm elemanının dönme hızına uygun bir hızda bir ırgat tarafından ileri doğru çekilir. Sarma uzunluğunu belirleyen ırgat hızı ile dönme hızı arasındaki orandır ve sarma uzunluğu hem esnekliği hem de kesitin nihai paketleme yoğunluğunu belirleyen şeydir.
Sırt gerginliği, her bir ip üzerinde bağımsız olarak etki ettiğinden özel bir ilgiyi hak ediyor. Bobin frenlerinden biri komşularından biraz daha sıkıysa, o tel diğerlerinden daha fazla gerilim altında kalacak, kendisini demetin merkezine doğru çekecek ve iletken bittiğinde dış tabakayı düzensiz, yuvarlak olmayan bir şekle sokacaktır.
Dört Makine Ailesinin Yan Yana Karşılaştırılması
Demetleme Makinaları
Demetleme makineleri, tüm takımı taşıyan sert bir bobin kafesi olmadan, çapı genellikle 0,05 mm ile 0,4 mm arasında olan gevşek bir grup ince teli büker. Bu tasarım, kulaklık kablosunda, USB kablosunda ve ince kontrol kablolarında kullanılan esnek iletkenlere uygundur ve genellikle iki cihaz arasında dönme hızlarını çalıştırır. 2.000 ve 6.000 dev/dak kaç ipliğin birleştirildiğine bağlı olarak.
Rijit Çerçeve Büküm Makinaları
Sert çerçeveli makineler, tek tek bobinleri, tek bir dengeli ünite olarak dönen bir kafes üzerine monte eder, bu da her iplikte gerginliği korur. Bu, yuvarlak bir dış katmanın aşağı yönde ekstrüzyon için gerçekten önemli olduğu, yaklaşık 6 mm2'den birkaç yüz mm2'ye kadar orta ve büyük iletkenler için sert çerçeve ekipmanını standart seçim haline getirir.
Boru Bükme Makinaları
Boru şeklindeki tasarımlar, teli tam kafes çerçeve yerine dönen bir borunun içinden geçirerek dönen kütleyi azaltır ve küçük ve orta bölümler için daha yüksek hat hızına izin verir. Yüksek hacimli, orta kalınlıkta iletkenler çalıştıran fabrikalar, daha düşük gürültü ve daha küçük zemin kaplama alanı nedeniyle genellikle boru şeklindeki ekipmanı tercih eder.
Planet Büküm Makineleri
Planet makineler, önceden bükülmüş halatlar bir demet halinde döşenirken asla kendi eksenleri etrafında dönmeyecek şekilde yapılmıştır. Bu, sürekli esneme hizmeti için tasarlanmış güç kablosu çekirdekleri gibi, tel yorulma ömrünün ham üretim hızından daha ağır bastığı durumlarda tercih edilen yöntemdir.
Kesit Geometrisi: Döşeme Uzunluğu, Katman Deseni ve Sıkıştırma
Döşeme uzunluğu, tek bir telin 360 derecelik tam bir sargıyı tamamlaması için gerekli olan bitmiş iletken boyunca olan mesafedir. Daha kısa sarım uzunluğu daha iyi esneklik sağlar ancak aynı çalışma uzunluğunu kaplamak için daha fazla bakır uzunluğu tüketir; bu da, eğer halat çapı bunu telafi edecek şekilde ayarlanmadıysa etkili kesit alanını biraz azaltır.
| Katman Yapısı | Toplam İplik Sayısı | Ortak Kullanım |
|---|---|---|
| 1 merkez 6 | 7 | Kontrol kablosu, cihaz kabloları |
| 1 merkez 6 12 | 19 | Güç dağıtım kablosu |
| 1 merkez 6 12 18 | 37 | Esnek kaynak kablosu, robotik |
| Çok katmanlı, 61 şerit | 61 | Ağır hizmet tipi esnek güç kablosu |
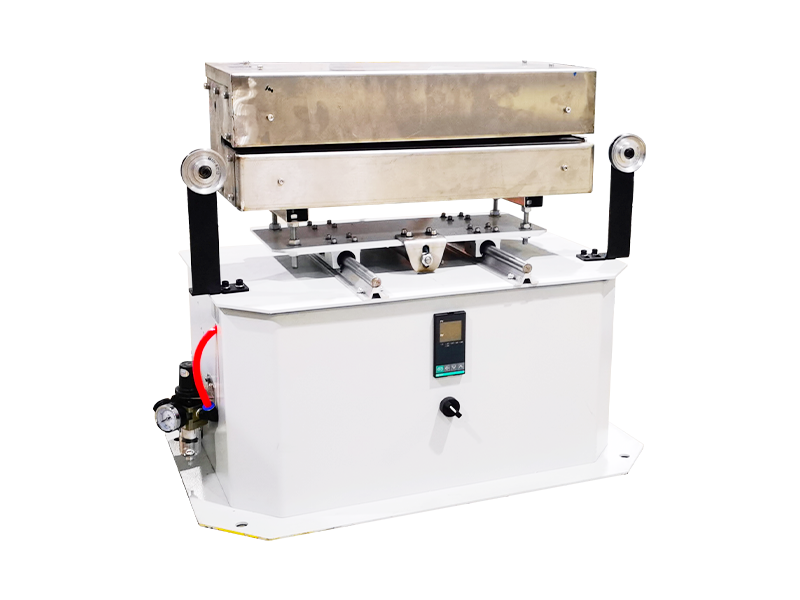
Büküm başlığından hemen sonra monte edilen sıkıştırma silindirleri, yuvarlak demeti daha yoğun bir profil haline getirerek tek tek teller arasındaki hava boşluklarını ortadan kaldırır. Sıkıştırılmış 19 telli bir iletken tipik olarak yaklaşık olarak dış çapta bir azalma gösterir. yüzde 8 ila 10 sıkıştırılmamış olarak bırakılan aynı kesit alanıyla karşılaştırıldığında bu, bitmiş kablonun sabit bir konnektör tamburu veya kablo kanalı boyutuna sığması gereken her yerde önemlidir.
Nerede A Tel Çifti Büküm Makinesi Çizgiye Uyar
A Tel Çifti Büküm Makinesi büküm kesitli makineden ayrı bir ekipman kategorisidir. Birçok çıplak bakır filamanı tek bir iletkende birleştirmek yerine, önceden yalıtılmış iki tek iletkeni alır ve çoğu veri ve iletişim kablosunun temel yapı taşı olan dengeli bir çift oluşturmak üzere bunları birbirlerinin etrafında büker. Büküm, iki iletken arasındaki elektromanyetik girişimi ortadan kaldırır; bu, her kategori dereceli Ethernet kablosunun ve çoğu enstrümantasyon kablosunun basit bir paralel döşeme yerine bükümlü çiftlere dayanmasının nedenidir.
Büküm aralığı, mühendislerin bir tel çifti büküm makinesinde en yakından takip ettiği parametredir. Metre başına daha fazla bükülme anlamına gelen daha sıkı bir adım, gürültü reddini artırır ancak tamamlanan metre başına daha fazla yalıtımlı tel tüketir ve yüksek frekansta zayıflamayı biraz artırır. Standart telekom çifti üretimi genellikle aşağıdakiler arasında bir satış konuşması yürütür: 12mm ve 20mm ve dört çiftli bir kablonun içinde her bir çift, komşu çiftler arasındaki karışmayı önlemek için genellikle biraz farklı bir adıma ayarlanır.
Tel Çifti Büküm Makinesinde Ayarlanabilir Anahtar Ayarlar
- Her iş mili konumu için bağımsız olarak ayarlanan büküm adımı
- Her bir iletken beslemesinde arka gerilim
- Büküm kafası devrine tam olarak uyarlanmış ırgat alma hızı
- Tedarik makarasında hırlamayı önlemek için kazançlı fren gerilimi
- Çok çiftli bir kablo düzeneğinde çiftten çifte hatve ofseti
Artık birçok üretim tesisi, iletken aşaması için bir bakır tel bükme kesit makinesini kablolama aşaması için bir tel çifti bükme makinesiyle tek bir sürekli hat üzerinde birleştiriyor. Bu, işlemler arasındaki işlem süresini kısaltır ve ayrı istasyonlar arasında bekleyen çıplak bakır tellerde yüzey oksidasyonu olasılığını azaltır.
Bakır Kalitesi, Çekme ve Tavlamanın Büküm Kalitesine Etkisi
Bükümlü kesit makinesini besleyen bakır çubuk neredeyse her zaman elektrolitik sert ziftli bakırdır ve saflığı yüzde 99,9 veya daha yüksek, büküm kafasına ulaşmadan önce bir dizi çekme kalıbından geçirilerek azaltılır. Çekme aşaması sırasındaki tavlama sıcaklığı, her bir ipliğin büküm kafesine çarptığında nasıl davranacağını doğrudan etkiler; az tavlanmış bakır daha sert kalır ve bükümden sonra geri yaylanır, iletken şekillendirme kalıbından çıktığında yuvarlak bir kesiti hafif oval bir şekle dönüştürür.
Tel örgüden sonra yapılan iletkenlik testi genellikle şu değere yakın bir değeri hedefler: Yüzde 100 IACS (Uluslararası Tavlanmış Bakır Standardı). Yaklaşık yüzde 98'lik IACS'nin altında ölçülen herhangi bir düşüş, genellikle ya aşırı ısınmış bir çekme kalıbına ya da büküm geçişi sırasında ortaya çıkan aşırı iplik uzamasına işaret eder; bunların her ikisi de, bir hammadde kalitesi sorunu varsayılmadan önce kontrol edilmeye değerdir.
Yüzey kaplaması da gözden kaçırılması kolay bir rol oynar. Aşınmış kalıplarla çekilen şeritler, yüzey direncini biraz artıran ve aşındırıcı şerit vardiya başına binlerce kez içinden geçmeye başladığında büküm makinesinin şekillendirme kalıbındaki lokal aşınmayı hızlandırabilen ince uzunlamasına çentikler alır.
Gergi Kontrol Sistemleri ve Neden Motor Gücünden Daha Önemlidir?
Halat çekme ekipmanına yeni başlayan alıcılar genellikle önce motor beygir gücüne odaklanır, ancak gerçekte kesit tutarlılığını belirleyen şey gerilim kontrolüdür. Mekanik sürtünmeli frenler, her bir bobin flanşına karşı yaylı bir ped kullanan geleneksel yöntemdi ve ucuz olmalarına rağmen, zamanla dengesiz bir şekilde aşınırlar ve tam bir bobin seti boyunca dengede kalmak için sık sık manuel ayarlama gerektirirler.
Manyetik parçacık frenleri, çoğu orta sınıf ve premium makinede sürtünme balatalarının yerini aldı çünkü bobin üzerinde ne kadar tel kaldığına bakılmaksızın belirli bir gerilim değerini korurlar; çalışma sırasında bobin çapı küçüldüğünden sürtünme frenleri bunu yapamaz. Servo tahrikli aktif gerginlik kontrolü bir adım daha ileri gidiyor; gerçek zamanlı geri bildirime dayalı olarak gerilimi aktif olarak eklemek veya çıkarmak için her bobin konumunda küçük bir motor kullanıyor; bu artık otomotiv veya havacılık kablo demeti uygulamaları için dar toleranslı kesitler üreten hatlarda yaygın.
Üretim Vardiyası Sırasında Operatörlerin Yaptığı Hat İçi Kalite Kontrolleri
Çoğu modern hat, birkaç dakikada bir elle numune almak yerine dış çapı sürekli olarak kaydetmek için büküm başlığının hemen sonrasına bir lazer mikrometre yerleştirir. Bu, makaranın tamamı etkilenmeden önce kesitteki sürüklenmeyi yakalar. Bir vardiya sırasındaki tipik kontrol noktaları aşağıdakileri içerir.
- Lazer ölçüm cihazıyla sürekli olarak kaydedilen dış çap ölçümü
- İşaretli bir iplikçik ve fiziksel bir cetvel kontrolü kullanarak döşeme uzunluğu doğrulaması
- Aşınmış kalıpların bıraktığı çizik izleri için halat yüzeyinin görsel olarak incelenmesi
- Km başına hedef ohm değerine karşı 500 metrelik bölüm başına direnç örneklemesi
- Kuş yuvası olmadan eşit sarımı doğrulamak için makara gerginlik kontrolü
Bir makara boyunca sarım uzunluğundaki ani bir değişiklik neredeyse her zaman kayan bir ırgat kayışına veya bobinlerden birinde eşit olmayan bir getiri gerilimine kadar uzanır; her iki hızlı düzeltme de makara zaten sarılıp müşteriye gönderildikten sonra fark edilmek yerine erken işaretlenir.
Yaygın Kesit Kusurları ve Kök Nedenleri
| Gözlemlenen Kusur | Olası Temel Neden | Tipik Düzeltme |
|---|---|---|
| Oval kesit | Düzensiz bobin arka gerilimi | Kafesteki fren ayarlarını yeniden dengeleyin |
| Gevşek, bulanık iplikçik yatıyordu | Aşınmış şekillendirme kalıbı | Kalıbı planlanan saatlerde değiştirin |
| Makaranın ortasında sürüklenen çap | Kayan ırgat kemeri | Kayışı geri çekin veya değiştirin |
| Tellerde yüzey puanlaması | Aşınmış çizim kalıbı yukarı akışta | Çizim kalıp setini inceleyin ve değiştirin |
| Çiftlerde tutarsız büküm aralığı | Titreşime neden olan aşınmış mil yatağı | Yatağı yağlayın veya değiştirin |
Modern Hatlarda Otomasyon, PLC Kontrolü ve Veri Kaydı
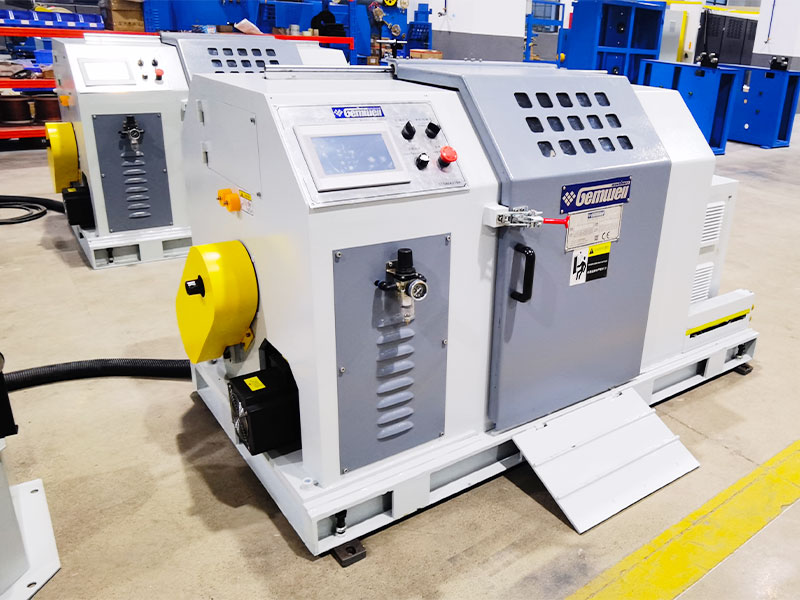
Daha yeni bakır tel büküm kesitli makine kurulumları, her ürün kodu için bir tarifi saklayan, döşeme uzunluğunu, gerilim ayar noktalarını ve ırgat hızını tek bir dosyada birlikte saklayan programlanabilir bir mantık denetleyicisi altında çalışır. Ürünler arasında geçiş yapmak, bir düzine kadranın manuel olarak sıfırlanması yerine kayıtlı bir tarifin yüklenmesi meselesi haline gelir; bu da geçiş süresini kısaltır ve tüm çalışma boyunca kurulum hatası olasılığını azaltır.
PLC'ye bağlı veri kaydı aynı zamanda üretilen her makara için izlenebilir bir kayıt oluşturur; çap okumalarını, çalışma hızını ve makara seri numarasına göre alarm olaylarını etiketler. Bu izlenebilirlik, bir alt müşteri bir sorun bildirdiğinde değerli hale gelir, çünkü üretim ekibi belleğe veya kağıt kayıt defterine güvenmek yerine o makara için tam kaydı alabilir.
Örgülü ve Bükümlü Bakır İletkenler İçin Endüstri Uygulamaları
Örgülü bakır iletkenler ve bükümlü çiftler çok çeşitli endüstrilerde karşımıza çıkıyor ve her uygulama, kesitli makinenin çıkışına farklı bir öncelik veriyor.
| Endüstri | Öncelik | Tipik Kesit |
|---|---|---|
| Otomotiv koşum takımı | Esnek yorulma direnci | 0,35 ila 6 metrekare |
| Veri ve telekom kablosu | Tutarlı büküm aralığı | İletken başına 24 ila 26 AWG |
| Bina güç kablosu | Yuvarlak, sıkıştırılmış profil | 6 ila 240 metrekare |
| Robotik ve çekme zinciri kablosu | Yüksek esnek çevrim ömrü | 0,14 - 2,5 mm2 |
| Yenilenebilir enerji kablosu | Yüksek iletkenlik, hava koşullarına dayanıklılık | 4 - 95 mm2 |
Enerji Tüketimi ve Hat Verimliliği Konuları
Dönen kütle, bir halattaki enerji tüketiminin en büyük itici gücüdür, çünkü yüklü bir bobin kafesinin hızlandırılması ve yavaşlatılması, teli sabit hızda ileri çekmekten çok daha fazla güç gerektirir. Tam sert çerçeveli bir kafese göre daha az dönen kütle taşıyan boru şeklindeki tasarımlar, karşılaştırılabilir çıkış hızlarında genellikle bitmiş iletkenin kilogramı başına gözle görülür derecede daha az güç tüketir.
Irgat ve kafes motorlarındaki değişken frekanslı sürücüler, doğrudan tam devir sayısına atlamak yerine hattın kademeli olarak hızlanmasına olanak tanır; bu hem mekanik bileşenleri korur hem de tesisin elektrik talebi ücretlerinde ortaya çıkan güç çekişindeki ani artışları yumuşatır.
Kesit Doğruluğunu Sabit Tutan Bakım Alışkanlıkları
Bir bükme makinesindeki kesit kayması nadiren dramatik bir arızadan kaynaklanır; genellikle küçük aşınma noktalarının yavaş yavaş birikmesidir. Aşınmış bir şekillendirme kalıbı yavaş yavaş iplik demetinin spesifikasyondan biraz daha geniş açılmasına neden olduğundan, kalıp aşınması en yaygın suçludur. Görünür bir kusuru beklemek yerine kalıp saatlerini kaydeden ve şekillendirme kalıplarını sabit bir programa göre değiştiren operatörler, tüm üretim yılı boyunca çok daha az tolerans dışı makara rapor ediyor.
Dönen kafes veya boru üzerindeki rulman yağlaması da kesiti dolaylı olarak etkiler. Kuru veya aşınmış bir rulman, büküm başlığında titreşime neden olur ve bu da çap sorunu yerine tutarsız sarım uzunluğu olarak ortaya çıkar; dolayısıyla çap şikayeti peşinde olan bir teknisyen, kütük üzerinde okunan çap sabit görünse bile yine de rulmanın durumunu kontrol etmelidir.
Kılavuz silindiri hizalaması, periyodik kontrole değer başka bir öğedir, çünkü biraz yanlış hizalanmış bir kılavuz silindiri, daha sonra ancak yakından incelendiğinde oval bir kesit olarak ortaya çıkacak olan şerit yolunda hafif bir yan çekme etkisi yaratabilir.
Yeni Bir Üretim Hattı İçin Makine Tipleri Arasında Seçim Yapmak
Bakır tel bükme kesit makinesini bir demetleme makinesiyle veya tel çifti bükme makinesiyle karşılaştıran alıcılar, ekipman kataloğuyla değil, bitmiş ürün spesifikasyonuyla başlamalıdır. Çıkış, güç dağıtımına yönelik 6 mm2 veya daha büyük tek bir iletkense, sıkıştırma silindirleriyle donatılmış sert bir çerçeve veya boru şeklinde büküm pratik seçimdir. Çıkış iki iletkenli bir iletişim çifti ise, bir büküm makinesi tek başına ön yalıtımlı telden kontrollü bir bükümlü çift üretemeyeceğinden, iş mili başına bağımsız olarak programlanabilen adıma sahip özel bir tel çifti büküm makinesi gereklidir.
Yukarı ve aşağı yöndeki ekipmanlar arasındaki hat hızı uyumluluğu da dikkati hak ediyor. Aşağı yöndeki izolasyon ekstruderinin kaldırabileceğinden daha hızlı çalışan bir büküm kafası basitçe bir tampon döngü sorunu yaratır, böylece tüm hat boyunca ırgat hızlarının eşleştirilmesi, makineler arasındaki bağlantı yerinde kesiti bozan gereksiz gerilim artışlarını önler.
Zemin alanı ve gelecekteki ürün yelpazesi de erkenden hesaba katılmaya değer. Boru şeklindeki bir makinenin daha küçük kaplama alanı, dar bir ölçüm aralığında yüksek hacimli çalışan tesislere uygundur; sert bir çerçeve hattı ise aynı ekipman üzerinde zaman içinde daha geniş bir kesit alanına yayılacak şekilde daha fazla esneklik sunar.
Sıkça Sorulan Sorular
Bir bakır büküm makinesi hangi kesit toleransına sahip olmalıdır?
Çoğu iletken alıcısı, yaklaşık olarak bir tolerans belirtir. artı veya eksi yüzde 1 nominal kesit alanının tek başına anlık kontroller yerine üretim sırasında sürekli lazer çap ölçümüyle doğrulanması.
Tel çifti bükme makinesi halat demetleme makinesiyle aynı mıdır?
Hayır. Bir demetleme makinesi birçok çıplak teli tek bir iletken halinde bükerken, bir tel çifti bükme makinesi veri ve telekom kablosunda kullanılan dengeli bir çift oluşturmak üzere önceden yalıtılmış iki iletkeni birlikte büker.
Sıkıştırma neden çok telli bir iletkenin dış çapını değiştirir?
Sıkıştırma silindirleri, bükümden hemen sonra yuvarlak demet demetini daha yoğun bir şekle bastırarak demetler arasındaki hava boşluklarını ortadan kaldırır. Bu genellikle dış çapı yaklaşık olarak azaltır yüzde 8 ila 10 aynı kesit alanına sahip sıkıştırılmamış bir demet ile karşılaştırıldığında.
Büküldükten sonra yuvarlak kesit yerine oval bir kesitin oluşmasına neden olan şey nedir?
Bobinler arasındaki eşit olmayan arka gerilim, bükümden sonra geri dönen az tavlanmış bakır veya aşınmış şekillendirme kalıbı, yuvarlak olmayan bitmiş bir kesitin en yaygın üç nedenidir.
Şekillendirme kalıpları büküm hattında ne sıklıkla değiştirilmelidir?
Görünür bir kusuru beklemek yerine sabit bir kalıp saati değiştirme programı, kesit toleransını sabit tutar ve aşınmış kalıplarla birlikte gelen kademeli genişlemeyi önler.
Aynı çok çiftli kablo içindeki çiftler arasında büküm aralığı neden farklılık gösteriyor?
Her çifte biraz farklı bir perde vermek, iki çiftin birbirlerinden parazit alma olasılığını azaltır çünkü komşu çiftler arasındaki perdelerin eşleştirilmesi belirli frekanslarda karışma riskini artırır.
Sürtünme freni ile manyetik parçacık freni arasındaki fark nedir?
Sürtünme freni, bobin flanşına karşı yaylı bir ped kullanır ve bobin boşaldıkça manuel olarak yeniden ayarlanması gerekir; manyetik parçacık freni ise bobinde kalan telden bağımsız olarak ayarlanmış bir gerilim değerini otomatik olarak tutar.
 İlgili Ürünler











