 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Tel ve Kablo Aslında Ne Demektir?
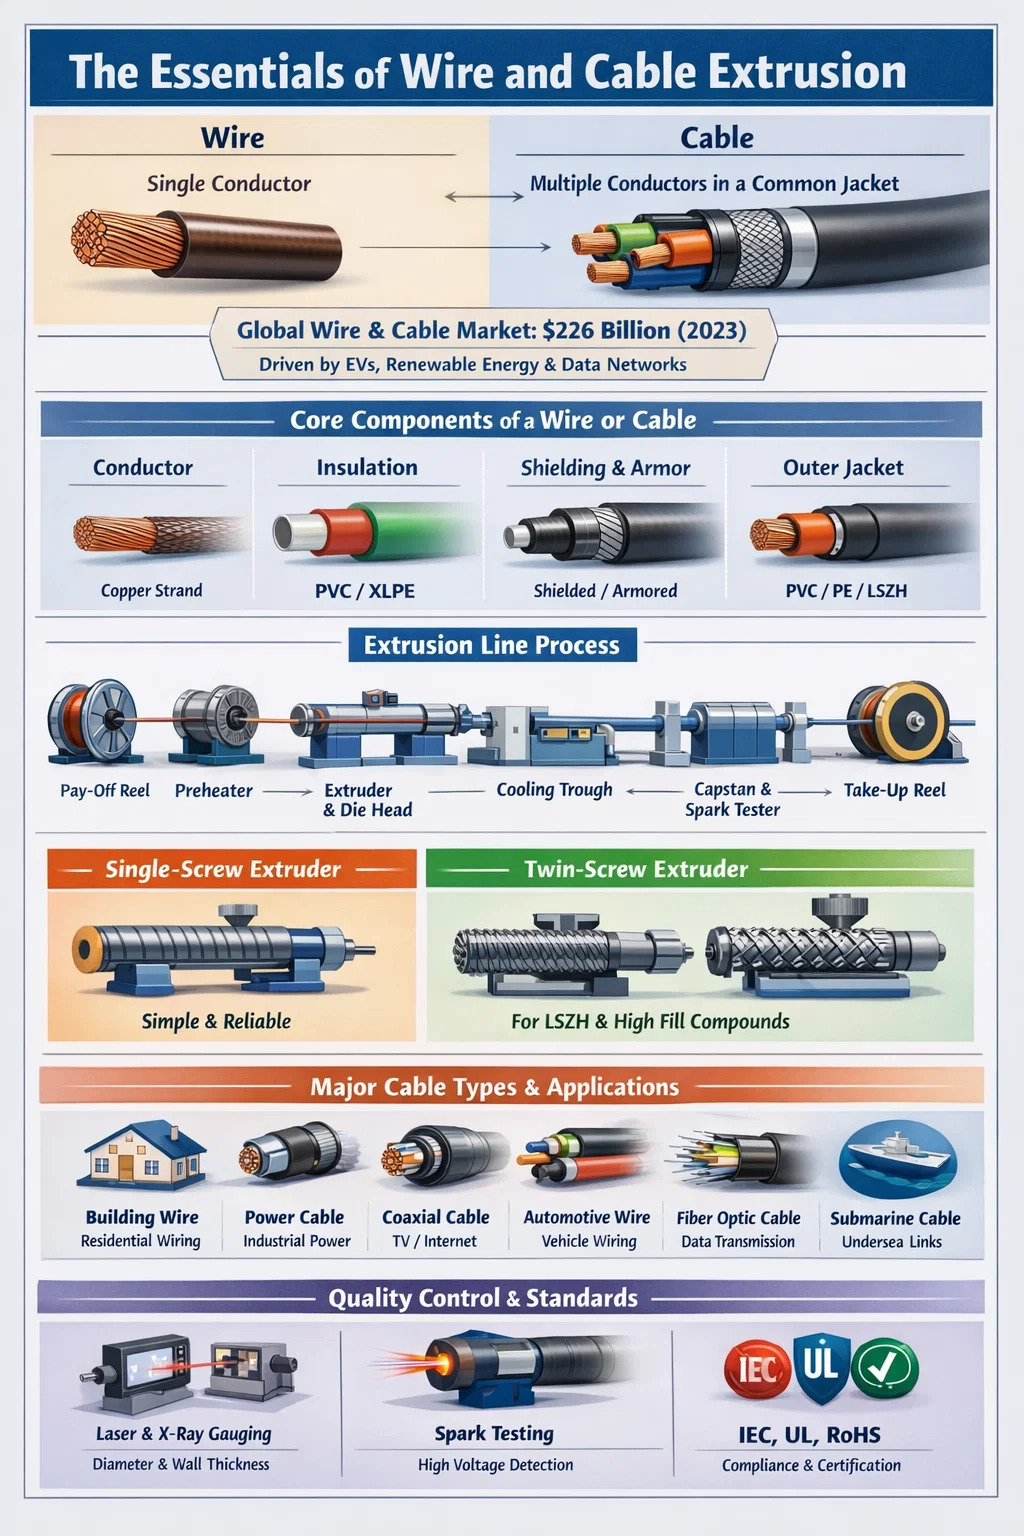
Tel ve kablo, modern elektrik altyapısının omurgasıdır; ancak birçok kişi, teknik olarak farklı olduklarında bu iki terimi birbirinin yerine kullanır. Bir tel, tek bir iletkendir (tipik olarak bir metal teli, en yaygın olarak bakır veya alüminyum), kablo ise ortak bir kılıf veya ceket içinde gruplandırılmış iki veya daha fazla iletkenden oluşan bir düzenektir. Bu ayrım üretim, kurulum ve mevzuata uygunluk açısından son derece önemlidir.
Pratik anlamda, topraklama için çıplak bir bakır tel kullanılabilirken, bir konut binasında çok çekirdekli PVC yalıtımlı bir kablo güç taşır. Küresel tel ve kablo piyasası yaklaşık olarak değerlendi. 2023'te 226 milyar dolar Kentleşme, elektrikli araç altyapısının genişletilmesi ve yenilenebilir enerji projeleri sayesinde istikrarlı bir şekilde büyümesi bekleniyor. Tel ve kablo arasındaki farkı anlamak, doğru tel ve kablo ekstrüderi de dahil olmak üzere doğru malzemeleri, üretim sürecini ve ekipmanı seçmenin temelini oluşturur.
Temel Bileşenler: Bir Tel veya Kabloyu Neler Oluşturur?
İster basit bir bağlantı kablosuna ister yüksek voltajlı bir güç kablosuna bakıyor olun, temel yapı tutarlı bir model izler. Her katman belirli bir koruyucu veya işlevsel role sahiptir.
İletken
İletken elektriksel olarak aktif çekirdektir. Bakır, iletkenliği nedeniyle (yaklaşık 58 MS/m) baskın malzeme olmaya devam ediyor, ancak alüminyum, daha düşük maliyeti ve daha hafif olması nedeniyle havai iletim hatlarında yaygın olarak kullanılıyor. İletkenler katı veya çok telli olabilir. Örgülü iletkenler daha iyi esneklik sunar ve kabloların sıklıkla büküldüğü veya hareket ettiği uygulamalarda tercih edilir.
Yalıtım
Elektrik kaçağını ve kısa devreleri önlemek için her iletken yalıtımla çevrelenir. Yaygın yalıtım malzemeleri arasında PVC (polivinil klorür), XLPE (çapraz bağlı polietilen), LSZH (düşük dumanlı sıfır halojen) ve kauçuk bileşikleri bulunur. Seçim çalışma voltajına, sıcaklık aralığına ve çevre koşullarına bağlıdır. XLPE yalıtımı sürekli olarak 90°C'ye kadar ve kısa devre koşullarında 250°C'ye kadar sıcaklıklara dayanabilir orta ve yüksek gerilim kablolarında standart hale getiriyor.
Koruma ve Zırh
Bazı kablolarda elektromanyetik paraziti engellemek için metalik koruma (bakır bant, alüminyum folyo veya örgülü teller) bulunur. Zırhlı kablolar, yer altı veya endüstriyel uygulamalarda mekanik koruma sağlamak için bir çelik tel veya çelik bant katmanı ekler.
Dış Ceket
Dış kılıf, her şeyi bir arada tutan ve neme, kimyasallara, UV ışınlarına ve mekanik aşınmaya karşı direnç sağlayan son koruyucu katmandır. PVC dünya çapında en yaygın kılıf malzemesi olmasına rağmen PE (polietilen) ve TPU'nun (termoplastik poliüretan) özel uygulamalarda kullanımı giderek artıyor.
Başlıca Tel ve Kablo Çeşitleri ve Uygulamaları
Tel ve kablo endüstrisi çok geniş bir ürün yelpazesini kapsamaktadır. Her kategori belirli bir dizi elektrik, mekanik ve çevresel gereksinime göre tasarlanmıştır.
| Kablo Tipi | Tipik Uygulama | Yalıtım Material | Gerilim Aralığı |
|---|---|---|---|
| İnşaat Teli (NM-B, THHN) | Konut kablolaması | PVC / Naylon | 600V'a kadar |
| Güç Kablosu | Endüstriyel güç dağıtımı | XLPE / EPR | 1kV – 500kV |
| Koaksiyel Kablo | TV, internet, RF sinyali | Köpük PE / Katı PE | Düşük voltaj |
| Otomotiv Teli | Araç kablo demeti | PVC / XLPE / TPU | 12V – 800V (EV) |
| Fiber Optik Kablo | Veri iletimi | LSZH / PE | Yok (optik) |
| Denizaltı Kablosu | Denizaltı güç/veri bağlantıları | XLPE | 525kV'a kadar (HVDC) |
Bu kategorilerin her biri özel bir ekstrüzyon işlemi gerektirir ve kullanılan tel ve kablo ekstrüderinin malzeme viskozitesine, gerekli duvar kalınlığına ve üretim hızına uygun olması gerekir.
Rolü Tel ve Kablo Ekstruder İmalatta
Tel ve kablo ekstruderi üretim hattındaki merkezi ekipmandır. Birincil işlevi, termoplastik veya termoset malzemeyi eriterek ve bunu telin etrafındaki bir kalıptan yüksek hızda iterek bir iletken üzerine yalıtım, kılıflama veya diğer polimer katmanları uygulamaktır. Düzgün yapılandırılmış bir ekstruder olmadan tutarlı duvar kalınlığı, iyi yapışma ve IEC 60228, UL 44 veya RoHS gibi standartların gerektirdiği mekanik özellikleri elde etmek imkansızdır.
Tipik bir tel ve kablo ekstrüzyon hattı, sırayla çalışan şu bileşenleri içerir: çıplak iletkeni besleyen bir ödeme makarası, bir ön ısıtıcı, kalıp kafasıyla birlikte ekstrüderin kendisi, bir soğutma oluğu, bir ırgat veya çekme ünitesi, kusur tespiti için bir kıvılcım test cihazı ve bir sarma makarası. Her istasyon tam olarak senkronize edilmelidir. Hat hızındaki %5'lik bir değişiklik bile boyutsal tolerans gerekliliklerini karşılayamayan duvar kalınlığında sapmalara neden olabilir.
Tek Vidalı ve Çift Vidalı Ekstrüderler
Tel ve kablo üretiminde en yaygın konfigürasyon, tek vidalı ekstruder Basitliği, güvenilirliği ve düşük bakım maliyeti nedeniyle tercih edilen bir yöntemdir. Tek vidalı makineler PVC, PE, XLPE ve çoğu standart kılıf malzemesini etkili bir şekilde işler. Vida L/D (uzunluk-çap) oranları tel ve kablo uygulamaları için genellikle 20:1 ile 30:1 arasında değişir.
Hem birlikte dönen hem de ters yönde dönen çift vidalı ekstrüderler, bileşiğin yoğun bir şekilde karıştırılması gerektiğinde - örneğin, ATH (alüminyum trihidrat) gibi yüksek miktarda mineral dolgu maddesi içeren LSZH (düşük dumanlı sıfır halojen) bileşikleri üretilirken kullanılır. Bu dolgu maddeleri bileşikte ağırlıkça %60'ı aşabilir, bu da EN 60332 gibi yangın performansı standartlarını karşılamak için tam bir dağılım kritik hale getirir.
Tandem ve Çift Katmanlı Ekstrüzyon
Orta gerilim kablolarında bir yarı iletken katman artı bir yalıtım katmanı gibi iki farklı polimer katman gerektiren kablolar için tandem ekstrüzyon (seri halinde iki ekstrüder) veya üç katmanlı ortak ekstrüzyon (ortak bir kalıp kafasını aynı anda besleyen üç ekstrüder) kullanılır. Üçlü ko-ekstrüzyon, üç katmanın hala sıcakken bağlanmasını sağlar; bu, yüksek voltajlarda kısmi deşarjı önlemek için arayüzlerin temiz ve boşluksuz olması gereken XLPE kablolar için gereklidir.
Tel ve Kablo Ekstruderinin Temel Teknik Parametreleri
Bir tel ve kablo ekstruderini belirlerken veya değerlendirirken, makinenin belirli bir ürün ve üretim gereksinimi için uygun olup olmadığını çeşitli teknik parametreler belirler.
- Vida çapı: İnce tel yalıtımı için 30 mm'den, ağır kablo kaplaması için 150 mm veya daha fazlasına kadar değişir. Daha büyük vida çapları daha yüksek verim sağlar ancak daha fazla tahrik gücü gerektirir.
- L/D oranı: Daha yüksek bir L/D oranı daha iyi plastikleştirme ve karıştırma sağlar. PVC için 24:1 ila 28:1 tipiktir; PE ve XLPE için 25:1 ila 30:1 yaygındır.
- Vida devri ve çıkış hızı: Telekom kablolarına yönelik modern yüksek hızlı ekstrüderler, 200 RPM'yi aşan vida hızlarında çalışabilir ve küçük iletkenler üzerindeki ince duvar yalıtımı için 1.000 m/dak veya daha yüksek hat hızlarına ulaşabilir.
- Sıcaklık bölgeleri: Namlu, bağımsız olarak kontrol edilen birden fazla ısıtma bölgesine (tipik olarak 4 ila 8) bölünmüştür. Hassas bölge kontrolü, PVC gibi ısıya duyarlı malzemelerin 200°C'nin üzerinde bozulmaya başlayan termal bozunmasını önler.
- Kalıp kafası tasarımı: Basınçlı kalıp kafaları ve tüp kalıp kafaları farklı amaçlara hizmet eder. Basınç kalıpları yalıtım ve iletken arasında yakın temas oluşturur; tüp kalıpları küçük bir hava boşluğu bırakır ve yalıtımın iletkene bağlanmaması gereken yerlerde kullanılır.
- Sürücü sistemi: Kapalı döngü geri beslemeli AC vektör sürücüleri artık standarttır ve eski DC sürücü sistemlerine kıyasla hassas hız kontrolü ve %15-25 oranında enerji verimliliği artışı sağlar.
Malzeme seçimi aynı zamanda ekstruder tasarımını da etkiler. PVC kesilmeye karşı hassastır ve bölgesel aşırı ısınmayı önlemek için dikkatli vida geometrisi gerektirir. CV (sürekli vulkanizasyon) tüpleri yoluyla çapraz bağlanmaya yönelik XLPE, ekstruder içindeki erken çapraz bağlanmayı önlemek için kontrollü erime sıcaklıklarında işlenmelidir - bu duruma "alevlenme" adı verilir.
Kablo Ekstrüzyonunda Çapraz Bağlama Teknolojileri
Orta ve yüksek gerilim güç kabloları için, polietilen yalıtımın çapraz bağlanması onu termoplastikten termoset haline dönüştürerek ısı direncini ve uzun vadeli elektrik performansını önemli ölçüde artırır. Tel ve kablo ekstrüderi seçilen çapraz bağlama yöntemiyle uyumlu olmalıdır.
Peroksit Çapraz Bağlama (CV Hatları)
Yüksek gerilim kabloları için en yaygın kullanılan yöntem. Ekstruder XLPE bileşiğini uyguladıktan sonra kablo, yüksek basınçta (tipik olarak 6-12 bar) ve 300°C'ye kadar sıcaklıklarda nitrojenle doldurulmuş sürekli bir vulkanizasyon (CV) tüpünden geçer. Peroksit ayrışır ve polietilen zincirleri arasında kovalent çapraz bağlantılar oluşturur. EHV (ekstra yüksek gerilim) kabloları için CV hatları 200 metre veya daha fazla uzunlukta olabilir soğutmadan önce tam çapraz bağlanma için yeterli kalma süresinin sağlanması.
Silan Çapraz Bağlama (Monosil ve Sioplas)
Alçak ve orta gerilim kabloları için kullanılan daha ekonomik bir yöntemdir. Monosil prosesinde, silan aşılama özel olarak tasarlanmış bir ekstrüderin içinde gerçekleşir ve bitmiş kablonun sıcak suya veya buhara daldırılmasıyla çapraz bağlama tamamlanır. Bu, CV tüpüne olan ihtiyacı ortadan kaldırır ve daha küçük üretim hacimleri için çok uygundur.
Elektron Işını (EB) Çapraz Bağlama
Otomotiv, havacılık ve askeri uygulamalarda ince duvarlı tel yalıtımı için kullanılır. Ekstrüzyondan sonra kablo, izolasyonu yüksek enerjili elektronlarla bombardıman eden bir elektron hızlandırıcıdan geçer ve kimyasal madde kullanılmadan çapraz bağlanmaya neden olur. EB çapraz bağlama, ısı kaynaklarının yakınındaki otomotiv uygulamaları için önemli olan, 150°C veya daha yüksek sıcaklıklara dayanıklı teller üretir.
Yalıtım and Jacketing Materials: How They Affect Extruder Selection
Malzeme seçimi, gerekli tel ve kablo ekstrüderinin tipini ve konfigürasyonunu doğrudan belirler. Her polimerin farklı erime davranışı, işlem sıcaklığı pencereleri ve kayma ve bozulmaya karşı duyarlılığı vardır.
PVC (Polivinil Klorür)
PVC, tel ve kablo endüstrisinde küresel olarak tüketilen yalıtım ve kaplama malzemesinin %40'ından fazlasını oluşturmaktadır. Uygun maliyetlidir, bileşik formunda alev geciktiricidir ve işlenmesi kolaydır. İşleme sıcaklıkları tipik olarak 160°C ile 190°C arasında değişir. PVC bileşikleri geniş bir Shore A sertlik değeri aralığında mevcuttur (esnek kaliteler için 60'tan sert tipler için 95'e kadar). PVC için kullanılan vidalar, aşırı kesme ısısını önlemek için genellikle düşük sıkıştırmalı tasarımlardır.
PE ve HDPE
Polietilen mükemmel dielektrik özellikler ve neme dayanıklılık sunarak telekom kabloları ve yer altı dağıtım kabloları için standart seçim haline gelir. HDPE kılıflar, sertlik ve kimyasal direnç kombinasyonları nedeniyle orta gerilim kablolarında ve fiber optik kablolarda yaygındır. PE için işleme sıcaklıkları, erime indeksine bağlı olarak 180°C ile 230°C arasında değişir.
LSZH Bileşikleri
Tüneller, kamu binaları ve PVC'nin yanmasından kaynaklanan zehirli dumanın yaşamı tehdit edebileceği askeri gemiler gibi uygulamalarda düşük dumanlı sıfır halojen malzemeler zorunludur. LSZH bileşikleri tipik olarak alev geciktirici olarak ATH veya MDH (magnezyum dihidroksit) ile ağır şekilde yüklenen EVA (etilen vinil asetat) veya poliolefin karışımlarına dayanmaktadır. Bu dolgu maddeleri LSZH bileşiklerinin işlenmesini önemli ölçüde zorlaştırır Çift vidalı ekstrüderler veya bariyer vidalı ve yüksek torklu dişli kutularına sahip özel olarak tasarlanmış tek vidalı makineler gerektirir.
TPU ve Özel Elastomerler
Termoplastik poliüretan, olağanüstü aşınma direnci ve esneklik sunarak, onu çekme zincirleri, robotik kablolar ve açık deniz uygulamaları için tercih edilen kılıf malzemesi haline getiriyor. TPU, işleme penceresi dar olduğundan (tipik olarak 180°C ila 210°C) hassas sıcaklık kontrolü gerektirir ve aşırı ısınma, malzemenin önceden uygun şekilde kurutulmaması durumunda hidrolitik bozunmaya neden olur. İşlemden önce nem içeriği %0,02'nin altında olmalıdır.
Tel ve Kablo Ekstrüzyonunda Kalite Kontrol
Tel ve kablo üretiminde kalite kontrolü isteğe bağlı değildir; uluslararası standartların zorunlu kıldığı bir zorunluluktur ve doğrudan güvenliğe bağlıdır. Yetersiz izolasyona sahip bir kablo, kullanım sırasında felaketle sonuçlanabilir ve elektrik yangınlarına veya ölümlere neden olabilir.
Hat İçi Ölçüm Sistemleri
Modern ekstrüzyon hatları, lazer veya X-ışını teknolojisini kullanan hat içi çap ölçüm cihazlarıyla donatılmıştır. Lazer ölçüm cihazları dış çapı aynı anda iki veya üç eksende ölçer ve verileri hat hızına ve ekstruder çıkış kontrollerine geri gönderir. Birçok kablo tipi için tolerans gereksinimleri ±0,05 mm veya daha sıkıdır Periyodik manuel ölçüm yerine gerçek zamanlı kapalı döngü kontrolü gerektirir.
X-ışını duvar kalınlığı ölçüm cihazları, izolasyon duvar kalınlığını aynı anda dört veya daha fazla düzlemde ölçerek daha da ileri giderek, iletkenin izolasyon içinde merkezin dışında olduğu bir durum olan eksantrikliği tespit eder. Belirtilen sınırların ötesindeki eksantriklik, yüksek voltajda dielektrik bozulmaya neden olabilir.
Kıvılcım Testi
Her yalıtımlı iletken, üretim hattındaki bir kıvılcım test cihazından (tatil dedektörü olarak da bilinir) geçer. Yüksek voltajlı bir elektrot kabloyu çevreler ve DC veya AC test voltajı uygular. Yalıtımı bozan iğne delikleri, boşluklar veya kirlenme kıvılcım boşalmasına neden olarak bir sayacı tetikler ve bazen hattı durdurur. Kıvılcım testi voltajları tipik olarak düşük voltajlı kablo için 1 kV'tan orta voltajlı kablo yalıtımı için 25 kV veya daha yüksek bir değere kadar değişir. IEC 60885-2 gibi standartlara uygundur.
İletken Resistance and Insulation Resistance Testing
Çevrimdışı testler, iletkenin DC direnç ölçümlerini (IEC 60228'e göre kesiti ve malzeme saflığını doğrulamak için) ve bir megohmmetre kullanılarak izolasyon direnci testini içerir. İyi bir PVC yalıtımlı kablo, ortam sıcaklığında kilometre başına yüzlerce megaohm düzeyinde yalıtım direnci değerleri göstermelidir.
Tel ve Kablo Standartları ve Sertifikalar
Tel ve kablo endüstrisi kapsamlı bir ulusal ve uluslararası standartlar çerçevesine tabidir. Çoğu ülkede pazara erişim için uyumluluk gereklidir ve üçüncü taraf test laboratuvarları tarafından doğrulanır.
- IEC standartları (Uluslararası Elektroteknik Komisyonu): IEC 60228 iletken özelliklerini kapsar; IEC 60502, 30kV'a kadar güç kablolarını kapsar; IEC 60332 alev yayılma testlerini kapsar.
- UL standartları (Underwriters Laboratories, ABD): UL 44, termoset yalıtımlı telleri ve kabloları kapsar; UL 83, termoplastik yalıtımlı kabloyu kapsar; UL 1581, elektrik telleri ve kabloları için referans standarttır.
- RoHS ve REACH: PVC'deki kurşun stabilizatörleri de dahil olmak üzere tehlikeli maddeleri kısıtlayan çevresel düzenlemeler, Avrupa'da ve giderek Asya'da birçok tel bileşiğinin yeniden formüle edilmesine yol açan bir uyumluluk sorunudur.
- CPR (İnşaat Ürünleri Yönetmeliği, AB): 2017'den bu yana, AB'de inşaatlarda kullanılan kabloların CE işareti taşıması ve yangına tepki performansına göre sınıflandırılması gerekiyor (Aca'dan Fca'ya kadar sınıflar).
- Otomotiv standartları: ISO 6722 ve LV 216, 12V ve 48V sistemlerde kullanılan otomotiv kablolarını yönetir; EV yüksek gerilim kabloları için ISO 19642 ve USCAR-2'ye giderek daha fazla referans verilmektedir.
Üreticiler, ekstrüzyon prosesinin, malzeme formülasyonunun ve son ürününün geçerli standartlara uygun olduğunu belgelemelidir. Bunun için ayrıntılı süreç kayıtları, saklanan örnek kablolar ve periyodik üçüncü taraf denetimleri gerekir.
Büyümenin Faktörleri: Tel ve Kabloya Olan Talebin Arttığı Yer
Birçok önemli küresel trend, tel ve kablo ürünlerine ve dolayısıyla gerekli ürün türlerini rekabetçi maliyetlerle üretebilen yüksek performanslı tel ve kablo ekstrüzyon makinelerine yönelik sürekli ve artan talep yaratıyor.
Elektrikli Araç Kablo Demetleri
Geleneksel bir içten yanmalı motorlu aracın kablo demetinde yaklaşık 1,5 ila 2 kilometre kablo bulunur. İlave yüksek gerilim güç dağıtımı, akü yönetim sistemi ve şarj altyapısıyla tam akülü bir elektrikli araç, Araç başına 3 ila 4 kilometre tel . Küresel EV satışlarının 2030 yılına kadar yılda 30 milyon adede ulaşacağı öngörüldüğünde, bu, otomotiv sınıfı tel ve onu üreten ekstrüderlere yönelik büyük ve büyüyen bir talebi temsil ediyor.
Yenilenebilir Enerji Altyapısı
Açık deniz rüzgar santralleri, türbinleri birbirine ve kıyıya bağlamak için büyük çaplı denizaltı kablolarına ihtiyaç duyar. Tek bir açık deniz rüzgar projesi, yüzlerce kilometrelik 33kV diziler arası kablolara ve kıyıdaki bir şebeke bağlantı noktasına 100 km veya daha fazla uzanabilen yüksek voltajlı bir ihraç kablosuna ihtiyaç duyabilir. İlgili malzemeler ve süreçler (özellikle XLPE yalıtım sistemlerinin üçlü ko-ekstrüzyonu) mevcut en gelişmiş tel ve kablo ekstrüder konfigürasyonlarını gerektirir.
Veri Merkezi ve 5G Ağ Genişlemesi
Bulut bilişim ve yapay zeka altyapısının patlayıcı büyümesi, veri merkezi güç ve sinyal kablolarına yönelik benzeri görülmemiş bir talebi artırıyor. Bu arada, 5G ağının kullanıma sunulması, baz istasyonu bağlantıları için çok büyük miktarda fiber optik kablo ve koaksiyel kablo gerektiriyor. Her iki ürün de yüksek hat hızlarında ince duvar yalıtımının hassas bir şekilde ekstrüzyonunu gerektirir.
Şebeke Modernizasyonu ve Elektrifikasyon
Dünya çapındaki hükümetler, yaşlanan elektrik iletim ve dağıtım altyapısını iyileştirmek için yoğun yatırımlar yapıyor. Yalnızca ABD, son altyapı mevzuatı kapsamında 65 milyar doların üzerinde şebeke yatırımı ihtiyacı tespit etti. Bu yatırımın büyük bir kısmı doğrudan yer altı orta gerilim dağıtım kablolarına ve yüksek gerilim iletim kablolarına akıyor; bunların tamamı tel ve kablo ekstrüzyon hatlarında üretiliyor.
Doğru Tel ve Kablo Ekstruderinin Seçimi: Pratik Hususlar
Bir tel ve kablo ekstrüderinin seçilmesi önemli bir sermaye yatırımıdır; saygın üreticilerin makineleri, temel tek vidalı kurulum için 100.000 $'dan, tam bir yüksek gerilim kablo ekstrüzyon hattı için birkaç milyon dolara kadar değişmektedir. Karar, mevcut ürün gereksinimlerini, beklenen ürün karışımı değişikliklerini ve uzun vadeli hizmet desteğini hesaba katmalıdır.
Ekstruderi Malzemenizle Eşleştirin
Tek bir ekstruder, vida değişimi olmadan hem PVC hem de LSZH bileşikleri için optimum şekilde yapılandırılamaz. Üretiminiz birden fazla malzeme içeriyorsa ya özel hatlar planlayın ya da hızlı değiştirilebilen vida ve kovan sistemlerine yatırım yapın. Pek çok üretici, tam hat çoğaltılmasına gerek kalmadan esneklik sağlamak için modüler ekstrüzyon kafaları ve çoklu vida konfigürasyonları sunar.
Otomasyonu ve Endüstri 4.0 Entegrasyonunu Düşünün
Modern tel ve kablo ekstrüzyon makineleri, MES (imalat yürütme sistemleri) ve kalite yönetim platformları ile gerçek zamanlı veri alışverişine olanak tanıyan OPC-UA bağlantısıyla birlikte giderek daha fazla geliyor. Hat içi ölçüm verilerine dayanan otomatik kapalı döngü kontrolü, hurda oranlarını ve operatörün beceri bağımlılığını azaltır. Bazı üreticiler hurdanın azaldığını bildiriyor %30–50 manuel ayarlamaya kıyasla kapalı devre çap kontrolü uygulandıktan sonra.
Satış Sonrası Desteği ve Yedek Parça Bulunabilirliğini Değerlendirin
Bir vida veya kovan aşındığında hızlı bir şekilde bakımı yapılamayan bir ekstruder, üretim sorumluluğu doğurur. Vidalar, kovanlar, çapraz kafa uçları ve kalıplar gibi aşınma bileşenleri, özellikle aşındırıcı dolgulu bileşikler çalıştırılırken tel ekstrüzyonda sarf malzemeleridir. Üreticinin veya bölgesel distribütörün bu parçaları stokladığını doğrulayın ve teslim sürelerini toplam sahip olma maliyeti hesaplamanıza dahil edin.
Lider tel ve kablo ekstruder üreticileri Maillefer (Nextrom'un bir parçası), Troester, Rosendahl Nextrom, Davis-Standard ve Taiyuan Heavy Industry ve Dalian Rubber & Plastics Machinery gibi birkaç Çinli üretici yer alıyor. Her biri teknoloji düzeyi, fiyat noktası ve bölgesel hizmet kapasitesi açısından farklı dengeler sunar.
 İlgili Ürünler











