 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Ekstrüzyon Nedir? Her Tel ve Kablonun birrkasındaki Temel Süreç
Ekstrüzyon, hammaddenin - tipik olarak termoplastik veya elastomerik bir bileşiğin - eritildiği ve düzgün bir kesit profili oluşturmak için şekillendirilmiş bir kalıptan geçirildiği sürekli bir üretim prosesidir. Tel ve kablo endüstrisinde bu, hareketli bir iletkenin üzerine, hızı aşabilecek hızlarda doğrudan bir yalıtım veya kılıf katmanının uygulanması anlamına gelir. Dakikada 1.200 metre ince ayarlı veri kabloları için yüksek hızlı hatlarda. Sonuç, iletkeni koruyan, elektrik yalıtımı sağlayan ve birinci sınıf otomotiv veya tıbbi sınıf ürünlerde ±0,01 mm'ye kadar boyut toleranslarını karşılayan tutarlı bir kaplamadır.
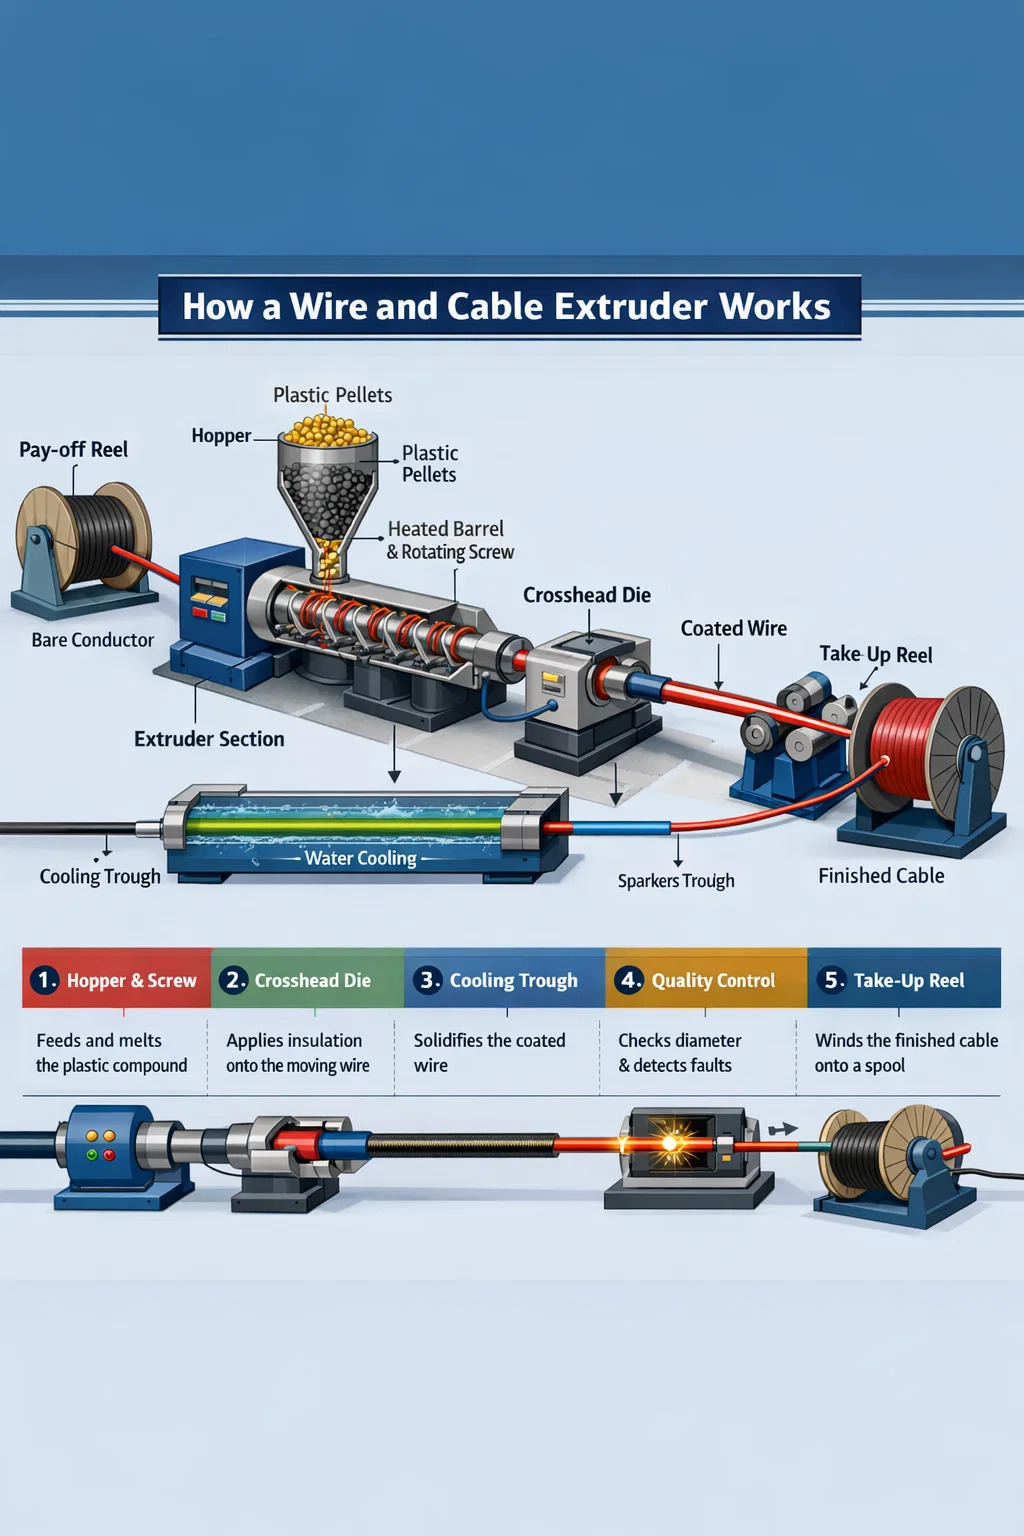
Kapalı bir kalıbı dolduran ve çevrim süresi gerektiren enjeksiyonlu kalıplamanın aksine, ekstrüzyon doğası gereği hat içidir ve asla durmaz. Bir tel ve kablo ekstrüderi, peletleri veya tozu ısıtılmış bir varile besler, dönen bir vida, bileşiği iletir ve plastikleştirir ve erimiş malzeme, iletkenin etrafına yerleştirilmiş bir çapraz kafa kalıbından çıkar. Kaplanmış tel daha sonra bir soğutma oluğuna girer, kıvılcım test cihazlarından ve çap göstergelerinden geçer ve bir sarma makarasına tek bir kesintisiz geçişle sarılır.
Ekstrüzyonun ne olduğunu ve iyi tasarlanmış bir tel ve kablo ekstrüderini genel bir plastik makineden ayıran şeyin ne olduğunu anlamak, bitmiş ürününüzün ilk üretim çalışmasında mı yoksa maliyetli yeniden çalışmalardan sonra UL, IEC veya RoHS sertifikasını karşılayıp karşılamadığını belirler.
Nasıl bir Tel ve Kablo Ekstruder Aslında Çalışıyor
Bir tel ve kablo ekstrüderi birkaç entegre alt sistemden oluşur. Her biri, ham bileşiği boyutsal olarak kararlı, elektriksel olarak ses yalıtımlı bir iletkene dönüştürmede ayrı bir rol oynar.
Namlu ve Vida Düzeneği
Namlu, alev geciktirici LSZH (Düşük Duman Sıfır Halojen) gibi doldurulmuş bileşikler çalıştırılırken aşınmaya karşı direnç sağlamak için tipik olarak bimetalik astarlı sertleştirilmiş çelik bir silindirdir. İçeride, geometrisi (dış derinliği, sıkıştırma oranı ve L/D (uzunluk-çap) oranı) belirli bileşik ailesi için tasarlanmış olan vida döner. PVC yalıtım genellikle 20:1 ila 25:1 L/D'ye ve 3:1'e yakın sıkıştırma oranına sahip vidalar üzerinde çalışır. Orta gerilim güç kablosu için çapraz bağlı polietilen (XLPE), namluda erken çapraz bağlanmayı önlemek için genellikle 30:1 L/D oranında daha uzun, daha yumuşak bir vida gerektirir. Tel ve kablo ekstruderinde yanlış vidanın çalıştırılması bozulmaya, eşit olmayan erime sıcaklığına neden olur ve sonuçta reddedilir.
Namlu sıcaklıkları, besleme boğazından ölçüm bölümüne kadar yükselen, genellikle dört ila altı bağımsız bölge olmak üzere bölgelere ayrılmıştır. Standart PVC için bu, kalıba doğru 150 °C, 165 °C, 175 °C ve 180 °C bölge sıcaklıkları anlamına gelebilir. XLPE daha sonraki bölgelerde 200–220 °C'de daha sıcak çalışır. Hassas PID kontrolörleri her bölgeyi ±1 °C dahilinde tutar, çünkü erime sıcaklığındaki 5 °C'lik bir sapma doğrudan viskozite değişimine ve duvar kalınlığı dağılımına dönüşür.
Çaprazkafa Kalıbı — Tel Ekstrüzyonun Kalbi
Tel ve kablo ekstruderini standart profil ekstruderden ayıran şey çapraz kafadır. İletken çaprazkafaya 90 derecelik bir açıyla (veya bazı konfigürasyonlarda aynı hizada) girer ve kalıptan eş eksenli olarak çıkar. İçeride, eriyik akışı bir torpido veya saptırıcı kullanılarak iletkenin etrafına yönlendirilir, daha sonra tüm saat konumlarında yalıtımı eşit şekilde biriktirmek için kalıp ve uç geometrisi tarafından birleştirilir.
Çaprazkafa tasarımında iki uygulama yöntemi mevcuttur:
- Basınçlı takımlar — eriyik kalıbın içindeki iletkenle temas eder ve basınç altında bağlanır. XLPE güç kablosu gibi yapışmanın gerekli olduğu çoğu yalıtım uygulamasında kullanılır.
- Boru takımları — eriyik, vakuma veya aşağı çekme oranına bağlı olarak kalıp çıkışından sonra iletken üzerine çekilen bir tüp oluşturur. Çok damarlı kablolarda gevşek oturan ceketler için ortaktır.
Kalıp ve uç boyutlandırma, aşağı çekme oranı (DDR) ve aşağı çekme dengesi (DDB) formüllerini takip eder. 1,2 ila 1,5 arasındaki DDR, orta hızlı PVC hatları için tipik bir başlangıç noktasıdır. LSZH'de DDR 2,5'in aşılması, erime kırılmasına neden olabilir; bu, yalıtım üzerinde kıvılcım testini geçemeyen pürüzlü, köpekbalığı derisi bir yüzeydir.
Soğutma Tekneleri ve Aşağı Akış Ekipmanları
Kalıptan sonra kaplanmış iletken su soğutmalı bir oluğa girer. Kanal uzunluğu hat hızına ve izolasyon duvar kalınlığına uygun olmalıdır. Genel kural, 200 m/dak hızla çalışan 1 mm duvarlı bir PVC iletkenin en az 20-30 metre aktif soğutma gerektirmesidir. Yetersiz soğutma, sıcak yalıtımın ırgat gerilimi altında deforme olması nedeniyle boyutsal kaymaya neden olur. Bazı XLPE orta gerilim hatlarında, kimyasal çapraz bağlama kontrolü için su oluklarının yerine kuru kürleme tüpleri çalıştırılır, ancak çoğu tel ve kablo ekstrüzyon hattı için su standart olmaya devam etmektedir.
Hat içi enstrümantasyon modern hatlarda tartışılamaz. Kalıp çıkışından hemen sonra bir lazer çap ölçer, duvar değişimini gerçek zamanlı olarak yakalar ve kapalı döngü kontrolünü ekstrüderin vida hızına veya hat hızına geri gönderir. Yalıtım sınıfına bağlı olarak 1 kV ile 15 kV arasındaki gerilimlerdeki kıvılcım test cihazları, iğne deliklerini sürekli olarak tespit eder. Kapasitans monitörleri eksantrikliği tespit eder; merkez dışı iletkenler, tel dönüş frekansında kapasitans değişimi olarak gösterilir.
Konfigürasyona Göre Tel ve Kablo Ekstrüder Çeşitleri
Tüm tel ve kablo ekstrüderleri aynı değildir. Seçilen hat konfigürasyonunun ürün yelpazesi, değişim süresi, hurda oranı ve sermaye yatırımı üzerinde doğrudan etkisi vardır.
| Ekstruder Tipi | Tipik Vida Çapı | Birincil Başvuru | Maksimum Hat Hızı |
|---|---|---|---|
| Tek vidalı (düz delikli) | 25–150 mm | PVC izolasyon ve mantolama | 800 m/dak'ya kadar (ince ayar) |
| Tek vidalı (yivli besleme) | 45–120 mm | HDPE, LSZH, PP bileşikleri | 600 m/dak'ya kadar |
| Çift vidalı (birlikte dönen) | 35–90 mm | Bileşik LSZH, XLPE tabanı | Bileşik, doğrudan kaplama değil |
| Tandem ikili ekstruder | Her biri 45–90 mm olan iki vida | Çift katmanlı yalıtım ceketi | 500 m/dak'ya kadar |
| Üç katmanlı (ko-ekstrüzyon) | Bir kalıbı besleyen üç ekstruder | Yarı iletken ekranlı MV/HV XLPE | 15–30 m/dak (büyük kablo) |
Tek Vidalı Ekstruder Hatları
Tek vidalı tel ve kablo ekstruder dünya çapındaki üretim hacimlerine hakimdir. Basitliği - tek vida, tek kovan, tek tahrik - daha düşük bakım maliyeti ve ürün geçişleri için daha hızlı vida değişimi anlamına gelir. 120 rpm'de çalışan 60 mm'lik tek vidalı bir ekstruder şunları sağlayabilir: 180–220 kg/saat 1,5 mm² inşaat telini 400 m/dak hızla kaplamaya yetecek kadar PVC bileşiği. Yüksek hızlı veri kablosu üretimi için (Cat 6A, Cat 8), eşleştirilmiş 30-45 mm ekstrüderler, 1.000 m/dk'yı aşan hat hızlarında ayrı iletken yalıtımı uygular.
Tandem ve Co-Ekstrüzyon Hatları
İki veya daha fazla ayrı katman gerektiren kablolar için (ör. bağlı PVC kılıflı XLPE yalıtımı veya beyaz taban üzerinde renkli şerit katmanı olan otomotiv kablosu) tandem veya ortak ekstrüzyon hatları, ayrı bileşikleri çift kanallı bir çaprazkafaya besler. Bu, geri sarma geçişini ortadan kaldırarak çok katmanlı ürünlerde işleme maliyetinde %15-25 tasarruf sağlar. Orta gerilim XLPE kablo için üçlü ko-ekstrüzyon zorunludur; burada iç ve dış yarı iletken ekranlar, arayüzlerde kirlenme olmadan hala erimiş durumdayken izolasyona bağlanmalıdır.
Tel ve Kablo Ekstruderlerinde İşlenen Temel Malzemeler
Malzeme seçimi, vida geometrisi, namlu metalurjisi, sıcaklık profili ve soğutma kapasitesi gibi ekstrüderin tüm özelliklerini belirler. Aşağıda birincil bileşik aileleri ve bunların işlenme özellikleri verilmiştir.
PVC (Polivinil Klorür)
PVC, küresel olarak tel ve kablo ekstrüzyon makinelerinde en yaygın olarak işlenen bileşik olmaya devam ediyor; Tüm kablo yalıtım hacminin %35-40'ı ağırlıkça. 160–190 °C arasında kolaylıkla işlenir, çok çeşitli plastikleştirici ve alev geciktirici katkı paketlerini kabul eder ve uygun maliyetlidir. Zorluk termal hassasiyettir; 200 °C'nin üzerinde veya aşırı kesme durumunda PVC bozunur ve namluyu ve piston başlığını aşındıran HCl'yi serbest bırakır. PVC vidaları, yapışmayı azaltmak için nispeten düşük sıkıştırma oranları (2,5–3,0:1) ve cilalı, krom kaplı kanatlar kullanır.
XLPE (Çapraz Bağlı Polietilen)
XLPE, orta gerilim (1–35 kV) ve yüksek gerilim güç kabloları için standart yalıtımdır. Çapraz bağlama reaksiyonu (peroksitle başlatılan veya silanla nemle kürlenen) ekstruder tamburunun içinde değil, kalıptan sonra gerçekleşmelidir. Bu, aşırı kesme ısınmasını önlemek için vida tasarımını kısıtlar ve daha uzun, düşük sıkıştırmalı bir vida gerektirir. Kuru kürlenen nitrojen tüpleri, peroksit sistemleri için sıcaklıkları 200 °C'nin üzerinde tutar, ardından ırgattan önce bir soğutma bölgesi bulunur. Silan-XLPE sistemleri daha basit bir tek vidalı ekstrüder kullanır ancak çapraz bağlanma reaksiyonunu tamamlamak için ekstrüzyon sonrası sauna veya sıcak su banyosu gerektirir.
LSZH / LSOH Bileşikleri
Düşük Duman Sıfır Halojen (LSZH) bileşikleri, ağırlıkça %50-65 yüklemelerde mineral dolgu maddeleri (alüminyum trihidrat (ATH) veya magnezyum hidroksit) ile formüle edilir. Bu dolgu maddeleri LSZH'yi oldukça aşındırıcı hale getirir ve PVC'ye kıyasla eriyik viskozitesini önemli ölçüde artırır. LSZH çalıştıran tel ve kablo ekstrüzyon makineleri, daha yüksek basınç düşüşünü yönetmek için bimetalik variller (minimum 60 HRC aşınma yüzeyi), sertleştirilmiş alaşım vidalar ve daha büyük çaplı çapraz kafalar gerektirir. Çıkış oranları eşdeğer PVC üretimlerinden %20-30 daha düşüktür ve hat hızları ölçüye bağlı olarak genellikle 200-400 m/dak. ile sınırlandırılmıştır. IEC 60332 ve EN 50266 yangın standartları kapsamında tünellerde, deniz taşıtlarında, açık deniz platformlarında ve kamu binalarında LSZH zorunludur.
Floropolimerler (PTFE, FEP, ETFE)
Floropolimer yalıtımlı kablolar, 150–260 °C'de sürekli servisin gerekli olduğu havacılık, askeri ve yüksek sıcaklıklı endüstriyel uygulamalarda kullanılır. PTFE teknik olarak geleneksel vidalı ekstrüzyon değil, bir macun ekstrüzyon işlemidir (ram ekstrüzyonu). FEP ve ETFE, tamamen PTFE kaplı erime yollarına veya nikel alaşımlı yapıya sahip özel tel ve kablo ekstrüderlerinde eritilerek işlenebilir; floropolimerler, 340–380 °C işleme sıcaklıklarında standart çeliği aşındırır. Çıkış oranları düşük ve takım maliyetleri yüksektir, ancak performans primi, havacılık kablo demetlerine ve elektronik kablo demetlerine yapılan yatırımı haklı çıkarmaktadır.
TPE, TPU ve Kauçuk Benzeri Bileşikler
Termoplastik elastomerler (TPE) ve termoplastik poliüretan (TPU), otomotiv, robotik ve taşınabilir elektrikli alet kablo uygulamalarında hızla büyüyerek birçok durumda vulkanize kauçuğun yerini aldı. Mütevazı bir vida modifikasyonu ile standart tel ve kablo ekstrüderlerinde ekstrüde edilebilirler, 190–220 °C'de işlenirler ve vulkanizasyon aşamasını tamamen ortadan kaldırırlar. Özellikle TPU, PVC'den 10 ila 50 kat daha üstün aşınma direnci sunarak, milyonlarca döngüde esneyen sürükleme zinciri kabloları ve endüstriyel robot kabloları için tercih edilen kılıf haline getiriyor.
Ekstrüzyon Kalitesini Tanımlayan Kritik Parametreler
Tel ve kablo ekstrüzyonunda kalite tek bir değişken değildir. Bu, çoğu zaman modern hatlarda kapalı çevrim otomasyon yoluyla birbirine bağlı birçok parametrenin aynı anda kontrol edilmesinin bir sonucudur.
Eksantriklik ve Et Kalınlığı Düzgünlüğü
Eksantriklik (iletkenin yalıtım içindeki merkez dışı konumu), kablonun dielektrik dayanımını ve yüksek gerilim dayanım testlerini geçme yeteneğini doğrudan etkiler. IEC 60227 ve UL 44 maksimum dışmerkezlik değerlerini belirtir; 0,7 mm anma duvarına sahip 1,5 mm² PVC bina teli için minimum duvar aşağıdaki değerin altına düşmemelidir Nominalin %80'i herhangi bir noktada. Bu, 0,7 mm'lik bir duvarda maksimum eksantrikliğin ±0,14 mm olduğu anlamına gelir. Bunu tutarlı bir şekilde 500 m/dak'da elde etmek için kalıp merkezleme cıvatalarına sahip, eşmerkezlilik kontrollü bir çaprazkafa, yukarı akış iletken kılavuzu ve ideal olarak çaprazkafa aktüatörlerine geri besleme yapan bir hat içi kapasitans monitörü gerekir.
Erime Sıcaklığı ve Erime Basıncı Kararlılığı
Kalıp kafasındaki eriyik basıncı proses stabilitesinin birincil göstergesidir. Vida titreşimi, tutarsız pelet beslemesi veya aşınmış vida dişlerinden kaynaklanan basınç dalgalanmaları, doğrudan bitmiş kablodaki çap değişimi olarak görünür. Stabil bir tel ve kablo ekstrüderi, eriyik basıncı değişimini kararlı durumda ±2 barın altında tutar. Bazı hatlar, vida çıkışı varyasyonunu kalıp basıncından ayırmak için özel olarak ekstrüder ile çapraz kafa arasında bir dişli pompa kullanır ve hassas koaksiyel kablo ve fiber optik gevşek tüp kılıfları için gerekli olan ±0,003 mm'ye kadar çap kontrolü sağlar.
Hat Hızı ve Kapstan Kontrolü
Irgat (çekme ünitesi) aşağı çekme oranını ayarlar ve nihai yalıtım çapını doğrudan kontrol eder. Dansçı rulo gerginliği geri bildirimine sahip servo tahrikli bir ırgat, modern CNC hat kontrollerinde çap göstergesi okumalarına 50-100 ms içinde yanıt verir. %0,5'lik bir hız sapmasının bile ölçülebilir çap değişikliği ürettiği ince duvar yalıtımı için sıkı hız regülasyonu (±%0,1 hız değişiminden daha iyi) şarttır. Hat hızı aynı zamanda birincil üretim koludur: hat hızının 200 m/dak'dan 400 m/dak'ya iki katına çıkarılması, aynı ekstrüderdeki üretimi iki katına çıkarır, dolayısıyla ırgat stabilitesi karlılığı doğrudan etkiler.
Yüzey Kalitesi ve Kıvılcım Testi Performansı
Yüzey kusurları (çukurlar, kabarcıklar, çizgiler veya pürüzlü doku) kıvılcım testinde elektrik arızalarını maskeleyebilir. Yalıtımdaki kabarcıklara bileşikteki nem (peletlerin %0,05'in altına neme kadar ön kurutulmasıyla çözülür), uçucu katkı maddeleri veya eriyikteki çözünmüş hava neden olur. Çizgiler genellikle çaprazkafadaki bozulmuş malzemeyi veya kirlenmeyi gösterir. Temiz bir tel ve kablo ekstrüzyon hattı, üretimin %100'ünde sürekli kıvılcım testi gerçekleştirir; %99,8'in üzerindeki geçiş oranları, hacim yalıtım hatları için endüstri standardıdır.
Tel ve Kablo Ekstruder Hattı Yerleşimi ve Yardımcı Ekipmanlar
Eksiksiz bir tel ve kablo ekstrüzyon hattı, ekstruderin kendisinden daha fazlasıdır. Yardımcı ekipmanın düzeni, başlangıç hurdasını, değişim süresini ve son ürünün boyutsal tutarlılığını belirler.
Ödemeden alıma kadar tipik bir yalıtım hattı şunları içerir:
- Ödeme ünitesi - genellikle gerilim kontrollü bir dansçı kolu ve makara değiştirme özelliği (aktif veya statik ödeme) ile çıplak iletken makarasını tutar. Büyük çaplı güç kabloları için 3.000 kg'a kadar makara ağırlıkları.
- Düzleştirici ve ön ısıtıcı — sarmal iletkeni düzeltir ve yüzeydeki nemi veya oksidasyonu gidererek yalıtımın yapışmasını artırır. XLPE güç kablosu için iletkenin 60–120 °C'ye ön ısıtılması standarttır.
- Çapraz kafalı tel ve kablo ekstruder - yalıtım veya ceket uygulayan çekirdek ünite.
- Soğutma olukları - Yalıtımda termal şoku ve artık gerilimi önlemek için tipik olarak sıcaklığın azaldığı (sıcak, ılık, soğuk) iki veya üç seri bölüm halinde su soğutması.
- Satır içi ölçüm — lazer dış çap ölçer, kapasitans monitörü, kıvılcım test cihazı ve isteğe bağlı olarak hassas kablolar için duvar kalınlığı X-ışını tarayıcısı.
- Kaptan ve dansçı — hat gerilimini ve hızını koruyan çekme ünitesi.
- İşaretleme ünitesi — Metre işaretleri, voltaj değeri, standart sertifikalar ve renk kodlaması için mürekkep püskürtmeli veya gravür ünitesi.
- Alma / sarma - Hattın durmasını önlemek için akümülatörle donatılmış hatlarda otomatik kesme ve aktarma özelliğine sahip makara sarıcı veya tambur bükücü.
Toplam hat uzunluğu, küçük bina teli yalıtım hattı için 20 metreden, uzun sertleştirme tüplerine sahip orta gerilim XLPE hattı için 150 metrenin üzerine kadar değişmektedir. Zemin alanı planlaması ve tüm ünitelerin sert bir çelik taban çerçevesi üzerinde doğru şekilde hizalanması temel öneme sahiptir; yüksek hızda ödeme ve çaprazkafa arasındaki 2-3 mm'ye kadar olan yanlış hizalama, iletken titreşimine ve eksantriklik artışlarına neden olur.
Tel ve Kablo Üretiminde Ekstrüzyon Kusurları ve Çözüm Yolları
Bakımı iyi yapılmış tel ve kablo ekstruder hatlarında bile üretim sırasında sorunlarla karşılaşılmaktadır. Sebebin hızlı bir şekilde belirlenmesi, uzun süreli hurda işlemlerinin önlenmesini sağlar.
| Kusur | En Yaygın Neden | Düzeltici Eylem |
|---|---|---|
| Çap değişimi (döngü) | Vida dalgalanması, aşınmış vida ucu veya kararsız erime basıncı | Dişli pompayı takın; aşınmış vida bileşenlerini inceleyin ve değiştirin |
| Yalıtımda kabarcıklar/boşluklar | Bileşik nemi %0,05'in üzerinde; uçucu plastikleştiriciler | Bileşiğin ön kurutması 70–80 °C'de 2–4 saat; katkı paketini inceleyin |
| Pürüzlü/köpekbalığı derisi yüzey | Erime kırılması – aşırı kalıp duvarı kesme hızı | Kalıp sıcaklığını artırın; hat hızını azaltın; işleme yardımını kullan |
| Yüksek eksantriklik | İletken titreşimi; yanlış hizalanmış kalıp ucu; kılavuz tüp aşınması | Çaprazkafayı yeniden ortalayın; kılavuz tüpünü değiştirin; iletken gerginliğini kontrol edin |
| Çizgiler / renk değişikliği | Çaprazkafa ölü bölgelerindeki malzeme tutunmalarının bozulması | Çaprazkafayı temizleyin; sökün ve temizleyin; kalıptaki ölü bölgeleri kontrol edin |
| Kıvılcım testi hataları (iğne deliği) | Kirlenme; kabarcıklar; eksantriklikten kaynaklanan ince nokta | Ekran bileşiği; adres eksantrikliği; malzeme temizliğini gözden geçirin |
Üretim İhtiyaçlarınıza Göre Tel ve Kablo Ekstruderinin Seçilmesi
Doğru tel ve kablo ekstruderini seçmek, ürün yelpazesinin, bileşik ailelerinin, gerekli üretim miktarının ve zemin alanı kısıtlamalarının net bir şekilde tanımlanmasıyla başlar. Makine teklifleri talep edilmeden önce tanımlanması gereken temel özellikler şunları içerir:
- İletken boyut aralığı — minimumdan (örn. veri kablosu için 0,1 mm²) maksimuma (örn. güç kablosu için 300 mm²). Bu, çaprazkafa delik boyutunu ve vida çapını belirler.
- Bileşik ailesi ve duvar kalınlığı — PVC/LSZH/XLPE'nin her biri özel vida geometrisi gerektirir. Minimum duvar kalınlığı kalıp ve uç seçimini yönlendirir.
- Kg/saat cinsinden hedef çıktı — hat hızı × yalıtımlı kablonun doğrusal ağırlığından hesaplanır. Bu, ekstruder vida çapını ve tahrik motorunu boyutlandırır.
- Gerekli boyut toleransları — standart bina teli toleranslarına (IEC 60227) temel gösterge geri bildirimi ile ulaşılabilirken, otomotiv (ISO 6722) veya havacılık standartları dişli pompa ve X-ışını duvar ölçümü gerektirir.
- Katman sayısı — tek katmanlı izolasyon, çift katmanlı (yalıtım ceketi) ve üçlü ko-ekstrüzyon, tek, tandem veya tam ko-ekstrüzyon hattının gerekli olup olmadığını belirler.
- Otomasyon seviyesi — tam otomatik makara değişimi, birleştirme ve kapalı devre çap kontrolü, sermaye maliyetini artırır ancak yüksek hızlı hatlarda işçilik ve başlangıç hurdasını %30-60 oranında azaltır.
A 60 mm tel ve kablo ekstruder 25:1 L/D vidalı, dişli pompalı ve hat içi lazer göstergeli, 0,75–16 mm² aralığında genel amaçlı PVC/LSZH bina teli yalıtım hattı için ortak bir başlangıç özelliğidir. Otomasyon düzeyine ve pazara bağlı olarak kurulu hat fiyatlarının 300.000 ABD Doları ila 800.000 ABD Doları arasında olmasını bekliyoruz. XLPE orta gerilim kablo üretimi için üçlü ortak ekstrüzyon hatları 2 milyon dolardan başlıyor ve tam kuru kürlemeli VCV dikey kuleler için 8 milyon doları aşabiliyor.
Özel Kablo Uygulamalarında Ekstrüzyon
Otomotiv Kablo Demeti Kabloları
Otomotiv kablo tesisatı kabloları, boyutsal tutarlılık ve verim açısından en zorlu kablolar arasındadır. Tipik bir otomotiv OEM kablo demeti tesisi, boyutları 0,13 mm²'den 6 mm²'ye kadar olan, günde milyonlarca metre yalıtımlı tel tüketir. Bu sektöre yönelik tel ve kablo ekstruder hatları faaliyet göstermektedir. 600–1.200 m/dak 0,13 mm² iletken üzerinde 0,15 mm kadar düşük duvar kalınlıklarına sahip, ince ölçülü. Bileşik seçenekleri arasında PVC (standart), XLPE ve 125°C veya 150°C sürekli değerlerin gerekli olduğu, motorun yakınındaki yüksek sıcaklık bölgeleri için giderek artan şekilde ETFE veya PP yer alır. Renk kodlu yalıtım kablo demeti montajı için kritik öneme sahiptir, bu nedenle hat içi kolorimetrik kontrollerle doğru renk eşleştirmesi otomotiv hatlarında standarttır.
Denizaltı ve Yüksek Gerilim Kablosu
Ölçek açısından tam tersi durumda, denizaltı güç kablosu ve ekstra yüksek voltaj (EHV) kara kablosu, mevcut en büyük tel ve kablo ekstrüder konfigürasyonlarını kullanır. 500 mm²'den 2.500 mm²'ye kadar olan iletken kesitleri, iç yarı iletken ekranın, XLPE izolasyonun ve dış yarı iletken ekranın 3–10 m/dak hızında tek geçişte uygulandığı üçlü ko-ekstrüzyon hatları gerektirir. 15–25 mm'lik yalıtım duvar kalınlıkları, büyük vidalı ekstrüderlerden (120–200 mm çap) ve 50–80 metrelik uzun nitrojen kür tüplerinden son derece yüksek hacimsel çıktı gerektirir. 220–525 kV kablo sınıfında yalıtım temizliği gereklilikleri olağanüstüdür; XLPE'de 125 mikrondan büyük metalik parçacıklar yasaktır ve çaprazkafa çevresinde ultra temiz bileşik kullanımı ve temiz oda montaj alanları gerektirir.
Data ve Telekomünikasyon Kabloları
Cat 6, Cat 6A ve Cat 8 Ethernet için yapısal kablolamanın yanı sıra geniş bant dağıtımına yönelik koaksiyel kablolar, gerilime dayanma talepleri yerine sıkı kapasitans ve empedans tekdüzeliği gerekliliklerini zorunlu kılar. Katı çekirdekli Cat 6A için yalıtım tipik olarak 0,57 mm iletken üzerinde 0,25–0,35 mm duvarda köpüklü FEP veya katı HDPE'dir ve 800–1.000 m/dak'da üretilir. Köpürtme işlemi (azodikarbonamid ile kimyasal köpükleme veya nitrojen enjeksiyonu ile fiziksel köpükleme) dielektrik sabitini 2,3'ten (katı HDPE) 1,5-1,8'e (köpüklü) düşürür, bu da Cat 6A'nın 500 MHz bant genişliğine ulaşmasını sağlar. Empedansı TIA-568 standartlarının ±3 Ω toleransı dahilinde korumak için köpüklü yalıtım teli ve kablo ekstrüderindeki çap kontrolü ±0,005 mm'den daha sıkı olmalıdır.
Tel ve Kablo Ekstruderin Hizmet Ömrünü Uzatan Bakım Uygulamaları
Tel ve kablo ekstrüderi sermaye yoğun bir varlıktır. Doğru bakım, doğrudan çalışma süresi, tutarlı kalite ve aylar yerine yıllarla ölçülen vida/kovan hizmet ömrü anlamına gelir.
- Vida ve kovan aşınmasının izlenmesi — kalibre edilmiş aletler kullanarak her 6-12 ayda bir namlu deliği çapını ve vida uçuş çapını ölçün. Vida ile kovan arasındaki çapsal açıklık 0,4–0,6 mm'yi aştığında (vida boyutuna bağlı olarak), çıktı tutarlılığı düşer ve sızıntı akışı artar. Vidayı namlu aynı aşınma aşamasına ulaşmadan önce değiştirmek, genellikle her ikisini aynı anda değiştirmekten daha uygun maliyetlidir.
- Çaprazkafa temizleme sıklığı — LSZH ve pigmentli bileşikler, bozulmuş malzeme birikimlerini ortadan kaldırmak için her 8-24 üretim saatinde bir çaprazkafanın sökülmesini ve temizlenmesini gerektirir. Temiz bir hattaki PVC doğal bileşiği, temizlikler arasında 200-500 saat çalışabilir. Kapatmadan önce ısıya dayanıklı bir temizleme bileşiği kullanılarak planlanmış bir temizleme döngüsü, parçaları sökmeden kalıntıları giderir ve aralığı uzatır.
- Namlu ısıtıcısı ve termokupl muayenesi — hatalı ısıtıcı bantlar ve termokupllar, sıklıkla bileşik veya vida sorunları olarak yanlış teşhis edilen sıcaklık bölgesi anormalliklerine neden olur. Termokuplları önleyici tedbir olarak her 12-18 ayda bir değiştirin; Üç ayda bir ısıtıcı kelepçelerini gevşeme ve sıcak noktalar açısından inceleyin.
- Tahrik ve şanzıman servisi — ekstruder dişli kutuları yüksek, döngüsel tork yükleri altında çalışır. OEM tarafından belirlenen dişli yağı değiştirme aralıklarına uyun; genellikle her 4.000-8.000 saatte bir. Yılda iki kez dişli kutusunda yapılan titreşim analizi, ciddi arızalardan ve plansız arıza sürelerinden önce rulman aşınmasını tespit eder.
- Gösterge ve kıvılcım test cihazı kalibrasyonu — lazer çap göstergelerinin aylık olarak NIST ile izlenebilir referans hedeflerine göre kalibrasyonu gerekir. Kıvılcım test cihazları, her vardiyanın başında bilinen bir tatile (yalıtımdaki iğne deliğine) karşı doğrulanmalıdır; Arızaları gözden kaçıran kalibre edilmemiş bir kıvılcım test cihazı, hiç test cihazı olmamasından daha kötüdür.
Günümüzde Tel ve Kablo Ekstrüzyonunu Şekillendiren Endüstri Trendleri
Tel ve kablo ekstrüzyon teknolojisi, daha geniş kablo endüstrisinin EV şarj altyapısına, yenilenebilir enerji ara bağlantısına ve yüksek hızlı veri ağlarına doğru kaymasıyla birlikte gelişiyor.
EV Şarj Kablosu Talebi
Elektrikli araç DC hızlı şarj kabloları, -40°C'de 30 mm'nin altında bükülme yarıçapıyla 1.000 V DC'de 500 A'ya kadar sürekli akımı taşıyabilen esnek TPU veya silikon kılıflar gerektirir. Bu kablolar, soğutma sıvısı taşıyan bir bakır boru üzerinde ekstrüde izolasyona sahip, sıvı soğutmalı iletken tasarımları kullanır. Bu ürünün tel ve kablo ekstruder hatları, kablonun hizmet sırasında binlerce kez asılmasına ve geri çekilmesine olanak tanıyan esneklik özelliklerini korurken aynı anda birden fazla katman uygulamasını (bakır iletken üzerinde yalıtım, düzenek üzerinde kılıf) ele almalıdır. Küresel EV şarj kablosu talebinin 2019'un üzerinde artması bekleniyor 2030'a kadar %20 CAGR , yeni tel ve kablo ekstruder kapasitesine önemli yatırımlar yapılmasını sağlıyor.
Endüstri 4.0 ve Dijital Ekstrüzyon Hatları
Modern tel ve kablo ekstruder kontrol sistemleri, tüm hat bileşenlerini (ekstruder tahriki, varil sıcaklıkları, dişli pompası, çap göstergesi, ırgat ve sarma) reçete yönetimi ve SPC veri kaydı içeren tek bir PLC veya PC tabanlı HMI aracılığıyla birbirine bağlar. Dijital ekstrüzyon hatları, yüzlerce kablo türü için proses tariflerini depolar, manuel kurulumu ortadan kaldırır ve iyi tasarlanmış sistemlerde 15 dakikadan kısa sürede aletsiz ürün değişimine olanak tanır. OPC-UA bağlantısı, hattın gerçek zamanlı üretim verilerini MES ve ERP sistemlerine beslemesine olanak tanıyarak bileşik partiden bitmiş makaraya kadar izlenebilirliği mümkün kılar; bu, otomotiv IATF 16949 sertifikasyonu için zorunlu bir yetenektir ve elektrik kablosu projeleri için giderek daha fazla ihtiyaç duyulmaktadır.
Sürdürülebilir ve Geri Dönüştürülebilir Bileşik Ekstrüzyonu
AB'nin Döngüsel Ekonomi Eylem Planı ve REACH düzenlemeleri kapsamındaki düzenleyici baskı, geri dönüştürülemeyen termoset (XLPE) ve halojenli (PVC) yalıtımlardan, kullanım ömrü sonunda geri dönüştürülebilen termoplastik XLPE alternatiflerine (TR-XLPE, HFFR-TP) doğru geçişi hızlandırıyor. Bu yeni bileşikler, vida modifikasyonu ile mevcut tel ve kablo ekstruder platformlarında işlenebilir ancak eski PVC'ye göre daha dar işlem pencereleri ve daha hassas sıcaklık kontrolü gerektirir. Bileşik tedarikçileri ve ekstruder OEM'leri, bu malzemeleri verimli bir şekilde işlemek için yeni takım geometrileri ve varil kaplamaları birlikte geliştiriyor; birçok ticari hat halihazırda Avrupa ve Asya'da üretim ölçeğinde orta gerilim kabloları için TR-XLPE bileşiklerini çalıştırıyor.
 İlgili Ürünler











