 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kablo Sarma Makinesi Ne Yapar ve Gerçekten İhtiyacınız Olduğunda
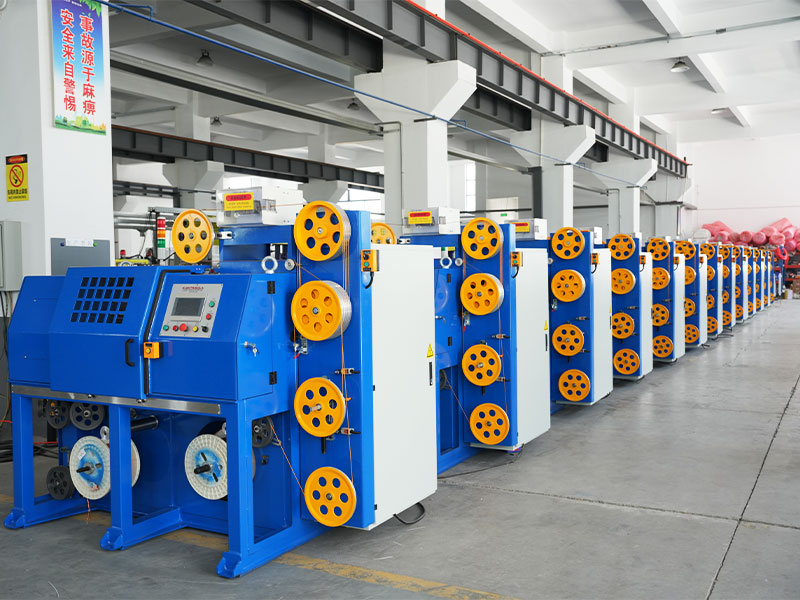
Bir kablo sarma makinesi, kabloyu, teli veya iletkeni kontrollü gerilim altında bir makaraya veya makaraya sarar ve daha sonra bunu sonraki işlemler veya nakliye için tekrar öder. Hattınızda bükülmeler, düzensiz sargılar, makara ezilmeleri veya teli düşük hızda elle yönlendiren operatörler varsa, doğrudan düzeltme özel bir çözümdür. kablo sarma makinesi Başka bir ürün grubundan yeniden tasarlanmış genel bir sarıcı yerine aktif gerilim kontrolüne sahip. Temel işi açıklamak kolaydır: gerilimi sabit tutun, makara genişliği boyunca çapraz hareketi eşit tutun ve operatörü sıkışma noktalarından uzak tutun. Bu kılavuzdaki diğer her şey, bunun üretim hızında güvenilir bir şekilde gerçekleşmesinin ardındaki ayrıntıdır.
Üreticiler, tipik bir tel ve kablo işleminde üç noktada bir kablo sarma makinesine ulaşır, ekstrüzyon veya zırhlamadan sonra alır, toplu varillerden satış uzunluktaki makaralara yeniden sarılır ve bantlama, örgü veya kesme gibi ikincil bir işleme beslemenin karşılığını verir. Bu görevlerin her biri makinede farklı bir yük profili oluşturur; bu nedenle teknik özellik sayfaları aynı genel anahtar kelime için oluşturulan modeller arasında çok büyük farklılıklar gösterir.
Ayrıca makinenin ne olmadığı konusunda net olmaya yardımcı olur. Bir kablo sarma makinesi, ürünü flanşlı bir makara yerine gevşek halkalar halinde yerleştiren bir sarıcıyla aynı değildir ve yalnızca taşıma için kullanılan basit bir varil kamyonuyla aynı değildir. Sarma makineleri, paketler halinde satılan kısa esnek kablo uzunluklarına uygundur; makara sarma makineleri ise müşterinin yerinde dolaşmadan temiz bir şekilde çözülmesi gereken, yüzlerce veya binlerce metreyle ölçülen sürekli uzunluklara uygundur. Bir satın alma bütçesini belirlemeden hemen önce bu ayrımı yapmak, teknik olarak kablo saran ancak müşterilerinizin beklediği getiri kalitesini sağlayamayan ekipmanı satın almaktan kaçınır.
Özel bir bekletme aşaması ekleme kararı genellikle bir e-tabloda görünmeden önce fabrika katında görünür. Denetçiler, makaraları elle yeniden gerdirmek için daha fazla zaman harcandığını, karışık ödemelerle ilgili daha fazla müşteri şikayetinin olduğunu ve ezilmiş iç ambalajlara daha fazla hurda etiketi yazıldığını fark etti. Bu belirtiler bir kez birlikte ortaya çıktığında, uygun şekilde belirlenmiş bir kablo biriktirme makinesinin maliyeti neredeyse her zaman halihazırda uygulanmakta olan geçici çözümlerin toplam maliyetinden daha düşüktür.
Kablo Sarma Makinesi Nasıl Çalışır: Gerginlik Kontrolü ve Travers Mekaniği
Bir kablo sarma makinesinin arkasındaki mekanik hikaye, birlikte çalışan iki sistemden oluşur; makarayı döndüren dönen bir mil ve kılavuz kolunu yan yana hareket ettiren bir çapraz ünite, böylece tel tek bir noktada istiflenmek yerine eşit şekilde uzanır. Gerilim, bitmiş makaranın kullanılabilir mi yoksa hurda mı olduğuna karar veren değişkendir.
- Sabit gerilim modu, makara çapından bağımsız olarak, tipik olarak manyetik toz freni veya yük hücresi verilerini saniyede birkaç yüz kez okuyan bir servo tork döngüsü kullanarak tel üzerinde sabit bir çekiş sağlar.
- Konik gerginlik modu, makara çapı büyüdükçe çekmeyi azaltır, bu da iç sargıların daha sonra üzerlerine sarılan her şeyin ağırlığı nedeniyle ezilmesini önler.
- Çapraz senkronizasyon, elektronik bir dişli oranı aracılığıyla kılavuz kol hızını iş mili dönüşüne bağlar, böylece sarma açısı ilk katmandan sonuncuya kadar tutarlı kalır.
- Dansçı kolu veya yük hücresi geri bildirimi, hat hızı değiştikçe freni veya motor torkunu gerçek zamanlı olarak ayarlayarak döngüyü kapatır.
2023'ten sonra üretilen orta boy kablo sarma makinesi modellerinin çoğu, tamamen mekanik sürtünme frenlerinden servo tahrikli gerilim kontrolüne doğru ilerledi; bunun büyük ölçüde nedeni, bakır ve alüminyum iletken fiyatlarının hurdayı eskisinden çok daha pahalı hale getirmesi, dolayısıyla sarma gerilimine daha sıkı tolerans, daha kısa üretim süresinde kendini amorti ediyor.
Kontrol panelinin altındaki gerilim halkası oldukça standart bir geri bildirim sistemidir. Bir yük hücresi veya dansçı kolu, gerçek hat gerilimini ölçer, bunu operatör tarafından girilen bir ayar noktasıyla karşılaştırır ve hatayı, fren torkunu veya motor akımını buna göre ayarlayan orantısal-integral-türevli kontrol cihazına besler. Orantılı terim hatanın boyutuna tepki verir, integral terim zaman içinde kalıcı olan herhangi bir sabit ofseti düzeltir ve türev terimi ani ani artışları sönümler, böylece hat hızı hızlı bir şekilde değiştiğinde sistem aşırıya kaçmaz. Tedarikçi makineyi devreye aldıktan sonra operatörlerin bu kazanımlara nadiren dokunma ihtiyacı duyarlar, ancak bunların var olduğunu bilmek, neden bir gerilim arızasının bazen mekanik bir onarım yerine basit bir parametre sıfırlamasıyla kendi kendine düzeldiğini açıklamaya yardımcı olur.
Koniklik Oranı Neden Çoğu Alıcının Beklediğinden Daha Önemli?
Konik gerilim genellikle boş makaradan dolu makaraya gerilimdeki yüzde azalma olarak ifade edilir; iletken sertliğine ve yalıtım bileşiğine bağlı olarak genellikle yüzde 20 ile yüzde 50 arasında bir yerdedir. Çok düşük bir koniklik oranı ayarı, iç sargıların ezilme hasarına maruz kalmasına neden olurken, çok yüksek bir oran ayarı, taşıma sırasında dış sargıların gevşemesine ve yana doğru kaymasına neden olabilir. Bu sayıyı doğru bulmak, makine ayarından ziyade malzeme bilimi sorusuna daha yakındır ve yetkin bir tedarikçinin, fabrika varsayılanında bırakmak yerine devreye alma sırasında sorması gereken ilk şeylerden biridir.
Kablo Sarma Makinesinin Anatomisi: Ana Bileşenler
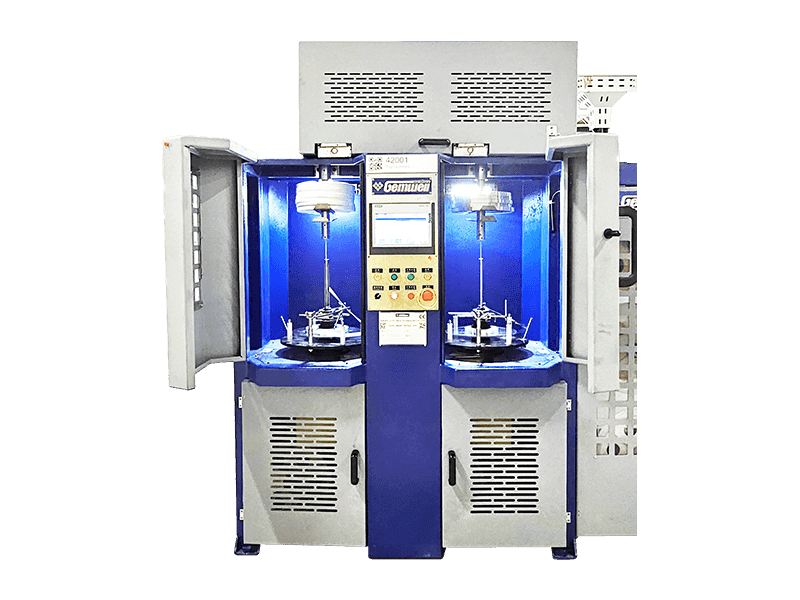
Bir kablo sarma makinesinin ana düzenekleri ayrı ayrı bozulduğunda bir tedarikçinin fiyat teklifini okumak daha kolaydır, çünkü iki fiyat teklifi arasındaki fiyat farkları neredeyse her zaman makinenin bütünü yerine bu bileşenlerin bir veya daha fazlasındaki farklarla açıklanır.
Ana Tahrik Motoru
Maksimum makara ağırlığına ve hedef hat hızına göre kilovat cinsinden boyutlandırılmış iş miline dönme gücü sağlar; modern makinelerde genellikle servo veya vektör kontrollü bir AC motordur.
Mil ve Çardak
Değişimi hızlandırmak için daha yüksek üretim hatlarında hızlı serbest bırakma veya hidrolik kelepçeleme ile flanş deliği çapına uygun boyutta makara veya makarayı yerinde tutar.
Travers Taşıma
Hassasiyet için bir bilyeli vida veya zamanlama kayışıyla veya daha basit mekanik makinelerde bir kam mekanizmasıyla tahrik edilen tel kılavuzunu makara genişliği boyunca taşır.
Gergi Kontrol Ünitesi
Fren, yük hücresi veya servo tork motorunun yanı sıra tüm makara yapısı boyunca gerilimi tolerans dahilinde tutan kontrol elektroniklerini içerir.
Çerçeve ve Taban
Ağır bir makara altında çerçevenin esnemesi çapraz yanlışlığın yaygın bir kaynağı olduğundan, tipik olarak dengeleme ayakları veya bağlantı noktaları olan kaynaklı çelik, yük altında sağlamlık sağlar.
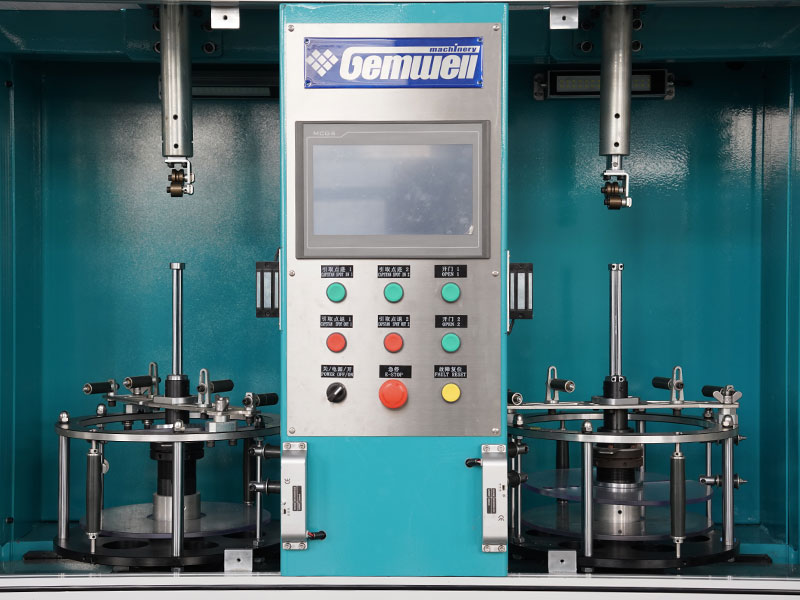
İnsan Makine Arayüzü
Operatörlerin gerginlik, koniklik oranı, hız ve makara uzunluğu hedeflerini ayarladığı, hızlı geçiş için genellikle birden fazla ürün tarifini depolayan dokunmatik ekran veya panel.
Güvenlik Koruması
İhracat pazarlarında işyeri güvenliği standartlarını karşılamak için giderek daha fazla ihtiyaç duyulan kilitli kapaklar, ışık perdeleri veya sıkışma noktaları etrafındaki fiziksel bariyerler.
Uzunluk Ölçme Cihazı
Hedef uzunluğa ulaşıldığında otomatik durdurma veya kesme işlevlerini besleyen, üretilen metreleri sayan bir temaslı çark veya temassız kodlayıcı.
Bugün Piyasada Bulunan Kablo Sarma Makinesi Türleri
Doğru konfigürasyonun seçilmesi, makine yerleşiminin zemin alanınıza ve ürün çapı aralığınıza uygun hale getirilmesiyle başlar. Aşağıdaki konfigürasyonlar tel ve kablo tesislerinde kurulu ekipmanların büyük çoğunluğunu kapsamaktadır.
Yatay Sarma Makinesi
Makara ekseni zemine paralel olarak uzanır, uçtan yüklenir ve boşaltılır. Çapı yaklaşık 2 metreye kadar olan makaralar için yaygındır, tavan vinci erişiminin sınırlı olduğu yerlerde tercih edilir.
Dikey Sarma Makinesi
Makara düz durur ve dikey bir eksende döner; bu, forkliftle yüklemeyi kolaylaştırır ve yer altı veya denizaltı kablosu için kullanılan çok ağır makaralara uygundur.
Çift Milli Makara Makinası
İki iş mili dönüşümlü olarak çalışır, böylece bir makara yükleme veya boşaltma yaparken diğeri üretimi gerçekleştirir ve sürekli hatlarda geçiş kesinti süresini neredeyse sıfıra indirir.
Öde ve Al Kombo Ünitesi
Daha kısa yeniden sarma hatlarında ve kablo kesme veya sarma istasyonlarında yaygın olarak görülen, ortak bir çerçeve üzerinde bir toplama biriktiricisiyle ödeme standını eşleştirir.
Konsol Sarma Makinesi
Makarayı yalnızca bir taraftan destekler, açılacak ikinci bir yatak bloğu olmadığından çok hızlı makara değişimine izin verir, ancak genellikle daha hafif maksimum makara ağırlığında sona erer.
Travers Tambur Twister Kombinasyonu
İletken şeritlerin sarma işleminden hemen önce bir araya getirilmesinin gerektiği durumlarda kullanılan, sarma aşamasının hemen önüne bir bükme veya bükme aşamasını entegre eder.
Alıcılar konfigürasyonun ötesinde sabit hızlı ve değişken hızlı aktarma organları arasında da seçim yapabiliyor. Sabit hızlı makineler daha ucuzdur ancak tüm hattı, bekletme aşamasına uygun olan hızda çalışmaya zorlar; değişken hızlı makineler ise, bekletme aşamasının önceden ayarlanmış olan yukarı akış ekstrüzyon veya bantlama hızıyla eşleşmesine izin verir; bu, hafta boyunca birkaç farklı ürün çalıştıran hatlarda en önemlisidir.
Kablo Sarma Makinesi Satın Almadan Önce Kontrol Edilmesi Gereken Temel Özellikler
Bir kablo sarma makinesinin teknik özellik sayfaları yüzeyde benzer görünse de görev döngüsü ve hassasiyetteki gerçek farklılıkları gizleyebilir. Aşağıdaki tablo, bir satın alma siparişini imzalamadan önce satır satır karşılaştırmaya değer rakamları listelemektedir.
| Şartname | Hafif Hizmet | Orta Hizmet | Ağır Hizmet |
|---|---|---|---|
| Maksimum Makara Çapı | 630mm | 1600mm | 3000 mm ve üzeri |
| Maksimum Makara Ağırlığı | 500 kg | 3000 kg | 10000 kg ve üzeri |
| Hat Hızı | Dakikada 200 m'ye kadar | Dakikada 600 m'ye kadar | Dakikada 1200 m'ye kadar |
| Gerginlik Kontrol Yöntemi | Mekanik fren | Manyetik toz freni | Kapalı döngü servo torku |
| Çapraz Hassasiyet | Artı veya eksi 2 mm | Artı veya eksi 1 mm | Artı veya eksi 0,5 mm |
| Ana Motor Gücü | 1,5 ila 3 kW | 4 ila 11 kW | 15 kW ve üzeri |
| Tipik Ayak İzi | 2'ye 1,5 metre | 4'e 2,5 metre | 7 x 4 metre ve üzeri |
Sayıların ötesinde, sürücünün makaranın ortasındaki bir güç kesintisini nasıl karşıladığını kontrol edin. Fren arıza güvenliği mantığına sahip olmayan bir makine, anlık güç düşüşlerinde ağır makaranın tamamının kendi ağırlığı altında çözülmesine izin verebilir; bu hem bir güvenlik tehlikesi hem de garantili bir hurda olayıdır. Dakikada 800 metrenin üzerinde çalışan ağır iş üniteleri birçok işyeri düzenlemesi kapsamında işitme koruması gerektiren seviyelere yaklaşabileceğinden, makine dolu bir çalışma alanının yakınında bulunacaksa gürültü seviyesi derecelendirmesini de doğrulayın.
Tedarikçilerden kontrol sistemi markasını ve cihaz yazılımı güncelleme politikasını da isteyin. Geniş çapta desteklenen endüstriyel kontrol platformları üzerine kurulu makinelerin yıllar sonra bakımı daha kolay olurken, bilinmeyen veya özel kontrol donanımı üzerine kurulu makineler, orijinal tedarikçinin destek sunmayı bırakması halinde tesisi zor durumda bırakabilir.
Kablo Sarma Makinesini Bir Kablo Sarma Makinesiyle Eşleştirme Otomatik Kablo Bantlama Makinası
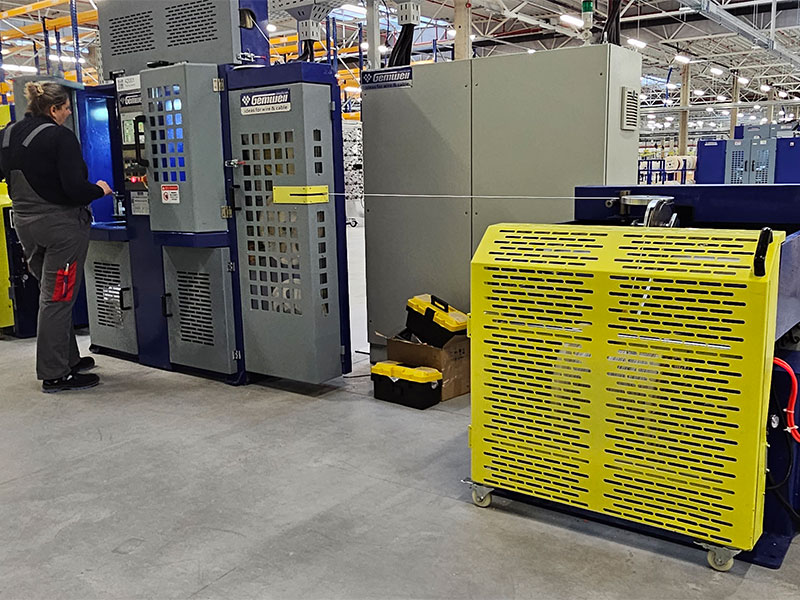
Sarma katmanı, koruyucu bant, yangın geciktirici bant veya zırh yatak örtüsü gerektiren tel neredeyse her zaman bir otomatik kablo bantlama makinesi biriktirme aşamasından hemen önce, bu nedenle iki makine ayrı ayrı satın almak yerine genellikle eşleşen bir çift olarak belirtilir. Bantlama kafası, kablo sürekli olarak hareket ederken belirlenmiş bir örtüşme oranında iletkenin etrafına örtüşen bant yerleştirir ve aşağı yöndeki sarma makinesi, bant sargısını gevşetecek kendi gerilim değişimini ortaya koymadan tam olarak aynı hat hızını kabul etmek zorundadır.
Satın almadan önce bir tedarikçiyle teyit edilmesi gereken hat entegrasyonu ayrıntıları:
- Otomatik kablo bantlama makinesinin ve kablo biriktirme makinesinin, genellikle her iki sürücü arasında paylaşılan bir kodlayıcı darbesi yoluyla ortak bir hat hızı referans sinyali paylaştığını doğrulayın.
- Bantlama kafasındaki örtüşme oranı aralığını kontrol edin, çoğu model yüzde 10 ila yüzde 70 örtüşmeyi kapsar ve bunun kablo yapı standardınıza uyması gerekir.
- Makara tarafının konik gerginlik modunda çalışabildiğini doğrulayın, böylece eklenen bant katmanı çapı, makara boyunca sarım gerginliğini yarı yolda bırakmaz.
- Bantlama kafasındaki bant bobini sayısının koruyucu veya zırh tasarımınıza uyup uymadığını, tek kafalı, çift kafalı ve gezegensel bantlama kafalarının hepsinin farklı şekilde sarılıp sarılmadığını sorun.
- Her makinedeki ayrı durdurma devreleri, üretim çalışması sırasında arıza gidermeyi yavaşlatacağından, her iki makinenin de tek bir paylaşılan kontrol noktasından durdurulup yeniden başlatılabileceğini doğrulayın.
Kablo bantlama ve sarma işlemlerini ayrı ayrı senkronize olmayan makineler olarak çalıştıran tesisler, onları ortak bir hat üzerinde çalıştıran tesislere kıyasla çok daha fazla bant kırışması ve gevşek sarma şikayeti rapor ediyor; bu, alıcıların her iki makineyi de aynı üreticiden giderek daha fazla talep etmesinin ana nedenidir, böylece kontrol sistemleri sahada entegre olmak yerine önceden eşleştirilir.
Mekanik senkronizasyonun ötesinde, bazı tesisler artık bantlama ve bekletme aşamaları arasında paylaşılan bir veri günlüğü belirliyor, bant gerginliğini, örtüşme oranını ve üretilen her ölçüm için aynı zaman damgasına göre bekletme gerilimini kaydediyor. Bu tür bir ortak izlenebilirlik kaydı, yıllar sonra kalite iddiasının belirli bir makarayı yapmak için kullanılan tam proses koşullarının kanıtını gerektirebileceği, otomotiv veya havacılık kablolaması gibi düzenlenmiş pazarlara yönelik kablolarda yaygın hale geldi.
Kablo Sarma Ekipmanına Güvenen Endüstriler
Anahtar kelime geniş bir ekipman kategorisini kapsamaktadır, ancak tel ve kablonun ya bitmiş ürün ya da kritik bir alt bileşen olduğu bir avuç endüstride talep kümelenmektedir.
- Büyük hacimli varillerden perakende uzunluktaki makaralara kadar yüksek hacimli yeniden sarmanın günlük bir işlem olduğu bina teli ve güç kablosu üretimi.
- Çapraz hassasiyetin hassas damarları sarma sırasında ezilme hasarından koruduğu telekomünikasyon ve fiber optik kablo üretimi.
- Daha küçük çaplı telleri sık sık boyut değiştirerek çok yüksek hızda çalıştıran otomotiv kablo demeti tedarikçileri.
- Esnek kılıf bileşiklerinin eşit olmayan gerilim altında deformasyona daha yatkın olduğu kaynak kablosu ve kauçuk yalıtımlı kablo üreticileri.
- Büyük ağır hizmet makaralarının hakim olduğu, özellikle güneş enerjisi kablosu ve açık deniz rüzgar dizisi kablosu olmak üzere yenilenebilir enerji kablo imalatı.
- Makaraların genellikle uluslararası olarak gönderildiği ve varış yerinde güvenilirliğin karşılığını aldığı madencilik ve denizcilik kablo tedarikçileri, fabrikadaki sarma kalitesi kadar önemlidir.
- Tutarlı makara uzunluğunun ve temiz getirisinin demiryolu koridoru boyunca kurulum programlarını doğrudan etkilediği demiryolu ve transit sinyal kablosu üreticileri.
Makara Boyutu Tercihleri Sektöre Göre Nasıl Farklılaşır?
İnşaat teli üreticileri, müşterilerinin tanıdık ambalajlar bekleyen elektrikçiler ve distribütörler olması nedeniyle dar bir perakende makara boyutu yelpazesinde standartlaşma eğilimindeyken, açık deniz rüzgar ve denizaltı kablosu üreticileri belirli bir gemi veya türbin kurulum planı etrafında inşa edilmiş özel makara boyutlarıyla çalışmaktadır. Bu fark, bir kablo sarma makinesini belirlerken önemlidir; çünkü birden fazla sektöre hizmet veren bir tesis, yalnızca bir pazar segmentine hizmet veren bir tesise göre genellikle daha geniş bir ayarlanabilir çap aralığına ihtiyaç duyar.
Kurulum ve Tesis Gereksinimleri
Bir kablo sarma makinesi gelmeden önce tesislerin, alıcı zeminin onu hem yapısal olarak hem de şebeke bağlantıları açısından destekleyebildiğini doğrulaması gerekir. 5000 kg'ın üzerindeki makaralar için derecelendirilen ağır iş makineleri, genellikle standart bir depo zemin döşemesi yerine betonarme bir yastık gerektirir ve temel çizimi, sahada tahmin edilmek yerine ekipman tedarikçisinden gelmelidir.
- Güç kaynağı, orta ve ağır iş makinelerinin çoğu üç fazlı beslemeyle çalışır; sipariş vermeden önce voltaj ve frekansın yerel şebeke standartlarıyla eşleştiğini doğrulayın.
- Pnömatik kenetleme veya frenleme desteği kullanan makinelerde ihtiyaç duyulan basınçlı hava beslemesi, genellikle belirli bir basınç aralığında temiz bir kuru hava hattı gerektirir.
- Baş üstü açıklık, dikey makaralama makineleri ve büyük yatay üniteler, hattın çalışacağı en büyük makaranın vinçle yüklenmesi için yeterli boşluk alanına ihtiyaç duyar.
- Koridor genişliği, makinenin her iki yanından forklift veya vinç erişimi için yeterli alan, değişimi hızlandırır ve yükleme sırasında çarpışma hasarı olasılığını azaltır.
- Ortam koşulları, tozlu veya yüksek nemli ortamlar, yalıtılmış kontrol kabinleri ve sürücü elektroniği için ilave soğutma gerektirebilir.
Devreye alma tipik olarak bir mekanik hizalama kontrolünü, bir elektriksel güvenlik denetimini, sertifikalı bir referans ağırlığa karşı bir gerilim kalibrasyon çalışmasını ve hat üretimde kullanılmak üzere teslim edilmeden önce ölçülen ve incelenen bir deneme makara yapısını içerir. Kurulum gününde zamandan tasarruf etmek için bu adımlardan herhangi birinin atlanması, yeni kurulan bir kablo sarma makinesinin, çalışmanın ilk haftalarında nominal spesifikasyonlarından daha düşük performans göstermesinin en yaygın nedenlerinden biridir.
Güvenlik Hususları ve Operatör Eğitimi
Bir kablo sarma makinesi, dönen kütleyi, depolanan gerilim enerjisini ve travers kılavuzundaki sıkışma noktalarını birleştirir; bunlar birlikte operatör eğitimini makinenin teknik özellikleri kadar önemli kılar. Sarma ekipmanıyla ilgili iş yeri olaylarının çoğu, sabit durum çalışması sırasında değil, makara yükleme ve boşaltma sırasında meydana gelir; çünkü bu, ellerin hareketli parçalara en yakın olduğu ve en ağır yüklerin manipüle edildiği zamandır.
| Güvenlik Kontrolü | Ele Alınan Tehlike |
|---|---|
| Kilitli çapraz koruma | Çalışma sırasında hareketli taşıyıcıya el erişimini önler |
| Acil durdurma ipi veya düğmesi | Operatörlere makineyi uzunluğu boyunca anında durdurma olanağı sağlar |
| Fren arızasına karşı emniyetli mantık | Döngünün ortasında güç kaybı olması durumunda kontrolsüz makara gevşemesini durdurur |
| Makara tutucu kilitleme pimi | Yükleme sırasında makaranın mil üzerinde kaymasını önler |
| Yükleme bölgesindeki ışık perdesi | Bir kişinin beklenmedik bir şekilde yükleme alanına girmesi durumunda iş mili dönüşünü durdurur |
Eğitim, kontrol panelindeki düğme konumlarından daha fazlasını kapsamalıdır. Operatörler, konik gerilimin neden mevcut olduğunu, gerilim hatası alarmının gerçekte ne anlama geldiğini ve rulman aşınmasının veya çapraz hizalamanın güvenlik sorunu haline gelmeden önce erken belirtilerinin nasıl fark edileceğini anlamaktan faydalanır. Yeni ekipmanı yapılandırılmış bir operatör eğitim programıyla eşleştiren tesisler, yalnızca iş başında gayri resmi öğrenmeye dayanan tesislerle karşılaştırıldığında, ilk yılda sürekli olarak daha az ramak kala olay rapor ediyor.
Kablo Sarma Makinesinin Ömrünü Uzatan Bakım Uygulamaları
Sabit bir programa göre bakımı yapılan bir kablo sarma makinesi, sürekli endüstriyel kullanımda rutin olarak on yıldan fazla bir süre çalışır, ihmal edilen bir ünite ise ilk iki veya üç yıl içinde gerilim kayması ve çapraz gevezelik gösterir. Aşağıdaki bakım takvimi, tesis bakım ekipleri tarafından bildirilen yaygın uygulamaları yansıtmaktadır.
| Görev | Aralık | Neden Önemlidir? |
|---|---|---|
| Çapraz ray yağlaması | Haftalık | Düzensiz sargı aralığına neden olan kuru sürtünmeyi önler |
| Fren veya debriyaj muayenesi | Aylık | Aşınmış balatalar, günden güne fark edilmesi zor olan yavaş gerilim kaymasına neden olur |
| Yük hücresi kalibrasyon kontrolü | Üç ayda bir | Bilinen bir referans ağırlığına göre gerilim okumasının doğru olmasını sağlar |
| Mil yatağı servisi | Yıllık | Rulman aşınması, eski makinelerdeki plansız arıza sürelerinin önde gelen nedenidir |
| Kontrol kabini denetimi | Üç ayda bir | Toz birikmesi ve gevşek terminaller aralıklı arızaların yaygın bir nedenidir |
| Çapraz bilyalı vida boşluk kontrolü | Yıllık | Aşırı boşluk, ilk olarak makara kenarlarında tutarsız sarma aralığı olarak ortaya çıkar |
Her makine için basit bir bakım kaydı tutmak, hatta tarihi, görevi ve teknisyeni belirten basit bir elektronik tablo bile, fren gibi gelişmekte olan bir modelin, gereken aralıktan daha sık ayarlanmasını gerektiren, genellikle tek seferlik bir arıza yerine parçanın kullanım ömrünün sonuna yaklaştığını işaret eden bir modeli tespit etmeyi çok daha kolaylaştırır.
Yaygın Sorunlar ve Pratik Çözümler
Kablo sarma makinesinden kaynaklanan şikayetlerin çoğu, yinelenen sorunların kısa bir listesi içinde yer alır ve düzeltme genellikle operatörlerin beklediğinden daha basittir.
Düzensiz sarma veya teleskopik makara: Hemen hemen her zaman gerilim sorunu yerine çapraz zamanlama sorunu söz konusudur; fren ayarlarını yapmadan önce iş mili enkoderi ile çapraz motor arasındaki elektronik dişli oranını kontrol edin.
İç sargılarda tel kırılması: Konik gerginlik gerektiren bir işte sabit gerginlik modunun çalıştırılmasına işaret eden çözüm, çoğu servo kontrollü makinede mekanik onarımdan ziyade ayar değişikliğidir.
Hız değişimlerinde ani gerilim artışları: Genellikle gerilim kontrol döngüsünde bir PID ayarlama sorunu vardır; çoğu kontrol paneli, teknisyen ziyareti olmadan orantısal ve integral kazancın ayarlanmasına izin verir.
Boşaltma sırasında makara flanşı hasarı: Makine arızasından ziyade malzeme taşıma sorunu varsa, ekipmanı suçlamadan önce forklift çatallarının veya vinç askılarının makara mil aralığıyla eşleştiğini doğrulayın.
Tekrarlanan rahatsız edici gerilim alarmları: Çoğu zaman gerçek bir gerilim probleminden ziyade kalibrasyondan sapmış bir yük hücresine bakılırsa, referans ağırlığa göre hızlı bir kalibrasyon kontrolü çoğu durumu çözer.
Çapraz kılavuz silindirinde telin kayması: Genellikle aşınmış veya cilalanmış silindir yüzeyi, silindir manşonunun değiştirilmesi, tüm travers düzeneğinin değiştirilmesine gerek kalmadan kavramayı eski haline getirir.
Makine uzun süreli çalıştırmanın ardından ısınıyor: Sürücü kabinindeki soğutma fanlarının engellenmediğini ve makinenin etrafındaki ortam sıcaklığının yaz aylarında nominal çalışma aralığının üzerine çıkmadığını kontrol edin.
Maliyet Hususları ve Yatırım Getirisi
Satın alma fiyatı, bir kablo sarma makinesinin toplam maliyet tablosunun yalnızca bir parçasıdır. Yalnızca etiket fiyatına ilişkin teklifleri karşılaştıran alıcılar, çoğunlukla temel bir mekanik makine ile tam otomatik servo kontrollü ünite arasındaki işletme maliyeti farkını hafife alıyor.
- Hurda azaltma, daha sıkı gerilim kontrolü, eski mekanik fren sistemleriyle karşılaştırıldığında genellikle ezilme veya iç içe geçmiş makara olaylarını önemli ölçüde azaltır ve yüksek değerli iletkenin hurda maliyeti hızla artar.
- İşgücü tasarrufu, otomatik uzunluk kesme ve makara değiştirme, makara başına ihtiyaç duyulan operatör süresini azaltır; bu, sürekli çalışan çok vardiyalı operasyonlarda en önemli husustur.
- Enerji tüketimi, servo sürücüler genellikle aşırı gerilimi ısı olarak dağıtan eski mekanik fren sistemlerine göre üretilen metre başına daha az enerji kullanır.
- Yedek parça mevcudiyeti, ortak endüstriyel bileşenler üzerine inşa edilen makinelerin uzun vadeli onarım maliyetleri, yalnızca orijinal üreticiden temin edilen özel parçalara sahip makinelere göre daha düşük olma eğilimindedir.
- Arıza süresi maliyeti, uzaktan tanılama veya net arıza kodu görüntüleme özelliğine sahip bir makine, her arıza için bir teknisyenin ziyaretini gerektiren bir makineden daha hızlı bir şekilde üretime geri döner.
Bir yatırım getirisi tahmini oluştururken, tesisler genellikle iki ekipman seçeneği arasındaki fiyat farkını, hurdanın azaltılması ve çalışma saatlerinin azaltılmasından beklenen yıllık tasarruflarla karşılaştırır ve ardından, yıl cinsinden geri ödeme süresini tahmin etmek için fiyat farkını bu yıllık tasarruf rakamına böler. Çoğu tesis, genellikle iki ila üç yıl civarında bir dahili eşik belirler; bunun altında, daha büyük ön maliyete bakılmaksızın daha yüksek otomasyon seçeneğinin haklı olduğu kabul edilir.
Sipariş Verirken Özelleştirme Seçenekleri
Standart katalog modelleri talebin büyük bir kısmını karşılamaktadır, ancak birçok alıcı mevcut bir üretim hattına veya belirli bir ürün yelpazesine uyacak değişiklikler talep etmektedir. Yaygın özelleştirme talepleri arasında standart katalog sınırının ötesinde ayarlanabilir makara çapı aralığı, birlikte ekstrüzyonlu veya çok katmanlı kablo için çift gerilim bölgeleri, makara tanımlama için entegre baskı veya markalama kafaları, mevcut bir tesis ağ protokolüne uyacak özel kontrol yazılımı ve ihracat siparişleri için standart dışı voltaj veya frekans yapılandırmaları yer alır.
Özelleştirme talep edilirken, kılıf bileşiği sertliği ve yüzey kalitesi, iki ürün aynı nominal çapı paylaşsa bile gerginlik ayarlarının nasıl ayarlanması gerektiğini etkilediğinden, tedarikçiye yalnızca çap ve ağırlık numaraları yerine gerçek ürün numuneleri veya ayrıntılı çizimler sağlanması yardımcı olur.
Tedarikçileri Değerlendirmek: Pratik Bir Kontrol Listesi
Aynı nominal spesifikasyonu teklif eden iki tedarikçi, çok farklı gerçek dünya performansı sunabilir, bu nedenle değerlendirme süreci, spesifikasyon sayfalarını yan yana karşılaştırmanın ötesine geçmelidir.
- Benzer ürün yelpazesine ve benzer üretim hacmine sahip fabrikalardan referans isteyin ve tedarikçinin kendi örnek olay incelemelerine güvenmek yerine onlarla iletişime geçin.
- Özel ürününüzdeki gerçek ambalaj kalitesi gelecekteki performansın en iyi göstergesi olduğundan, mümkünse son satın alma işleminden önce kendi malzemeniz üzerinde numune makarası çalıştırmayı talep edin.
- Kurulum ve devreye alma işlemlerine nelerin dahil olduğunu onaylayın; bazı teklifler sahada kurulum ve kalibrasyonu içerirken diğerleri bunu ayrı bir kalem olarak fiyatlandırır.
- Bu iki kategori genellikle farklı kapsam sürelerine sahip olduğundan gerilim kontrol elektroniklerindeki garanti koşullarını mekanik çerçeveden ayrı olarak açıklayın.
- Yedek parçalar için, özellikle de makine ömrü boyunca değiştirilmesi gereken yük hücresi, fren ünitesi ve kontrol paneli bileşenleri için tipik teslimat sürelerini sorun.
- Tedarikçinin otomatik kablo bantlama makinesi de üretip üretmediğini doğrulayın; çünkü her iki ürün hattını da sunan bir tedarikçi, birbiriyle ilgisiz iki inşaatçının ekipmanlarını birleştirmekten daha güvenilir bir şekilde senkronize bir hattı devreye alabilir.
Kablo Sarma Teknolojisinde Yükselen Trendler
Daha yeni kablo sarma makinelerindeki kontrol sistemleri, üretilen her makara için zaman damgasına göre gerilimi, hızı ve uzunluğu kaydeden, pahalı bir seçenek yerine standart bir özellik olarak veri kaydetmeyi giderek daha fazla içeriyor. Bu veriler tesis kalite sistemlerini besler ve belirli bir makinedeki gerilim değişimi normal geçmiş aralığının dışına çıkmaya başladığında bakım ekiplerine erken uyarı verir ve genellikle gelişmekte olan bir rulman veya fren sorununu üretimin durmasına neden olmadan önce yakalar.
Enerji verimliliği de daha güçlü bir satın alma faktörü haline geldi; bir makinenin çalışma ömrü boyunca gerçek enerji maliyeti, sürekli çalışan hatlarda toplam sahip olma maliyetinin anlamlı bir parçası olabileceğinden, daha fazla alıcı tedarikçilerden yalnızca isim plakasındaki motor gücü yerine tipik yük altında ölçülen güç çekiş rakamlarını talep ediyor.
Uzaktan izleme ve teşhis de daha yaygın hale geliyor; tedarikçinin servis ekibinin arıza kayıtlarını incelemesine ve bazı durumlarda bir teknisyeni göndermeden önce belirli kontrol parametrelerini uzaktan ayarlamasına olanak tanıyor, bu da arızanın oluşması ile üretimin devam etmesi arasındaki süreyi kısaltıyor.
Sıkça Sorulan Sorular
Tel üretimi yapmak için hangi boyutta kablo sarma makinesine ihtiyacım var?
Makineyi planladığınız en büyük makara çapına ve gelecekteki ürün büyümesi marjına göre eşleştirin; çoğu inşaat tel hattı, perakende makaralar nadiren bu aralığı aştığından, 1000 mm ile 1800 mm arasındaki makaralar için derecelendirilmiş orta hizmet makinelerini çalıştırır.
Bir makine hem ödemeyi hem de görevleri üstlenebilir mi?
Evet, daha düşük hacimli hatlar için kombo üniteler mevcuttur, ancak her iki taraf da kendi gerilim profiline göre ayrı ayrı optimize edilebildiğinden, özel ödeme ve alma makineleri sürekli üretim hatlarında daha yaygındır.
Otomatik kablo bantlama makinesi makara gerginliği ayarlarını nasıl etkiler?
Bir bant katmanının eklenmesi dış çapı arttırır ve gerginlik kontrolünün çalıştığı etkili yarıçapı hafifçe değiştirir; böylece çoğu operatör, yukarı yönde bir bantlama aşaması eklendiğinde konik gerginlik moduna geçer veya koniklik oranını ayarlar.
Makineden çıktıktan sonra makaranın gevşemesine ne sebep olur?
Genellikle sarma sırasında yetersiz gerilim veya sarma sonrasında gevşeyen bir kılıf bileşiği, her ikisi de taban geriliminin hafifçe arttırılmasıyla ve malzeme tedarikçisinin söz konusu spesifik bileşik için tavsiye edilen sarma geriliminin doğrulanmasıyla ele alınır.
Servo gerginlik kontrolü, manyetik tozlu frene göre ekstra maliyete değer mi?
Bakır gibi yüksek değerli iletkenler veya fiber optik kablolar için evet, çünkü tek bir ezilmiş makaranın hurda maliyeti, kullanımın ilk birkaç ayında genellikle iki gerdirme sistemi arasındaki fiyat farkını aşıyor.
Tipik bir kablo sarma makinesinin sürekli kullanımda ömrü ne kadardır?
Bakımı iyi yapılan bir makine genellikle sürekli endüstriyel hizmette on yıldan fazla çalışır; ana tahrik ve şasi genellikle yol boyunca yükseltilen birkaç nesil kontrol elektroniğinden daha uzun süre dayanır.
Fiber optik kablo için bakır kabloya göre farklı bir makineye ihtiyacım var mı?
Mutlaka farklı bir makine olması gerekmez, ancak fiber optik kablo genellikle bakır kabloya göre daha sıkı çapraz hassasiyete ve daha düşük maksimum gerilim ayarlarına ihtiyaç duyar, dolayısıyla kontrol sistemi tamamen ayrı bir makine yerine daha geniş bir ayarlanabilir aralığa ihtiyaç duyar.
Konik gerginlik ayarı ile sabit gerginlik ayarı arasındaki fark nedir?
Sabit gerilim, tüm makara yapısı boyunca aynı çekişi korurken konik gerilim, makara çapı büyüdükçe çekişi kademeli olarak azaltarak iç sargıların dış katmanların ağırlığı altında ezilmesini önler.
Eski bir mekanik kablo sarma makinesine servo gerilim kontrolü eklenebilir mi?
Çoğu durumda evet, mevcut bir çerçeveye servo gerilim kontrol kitinin sonradan takılması yaygın bir uygulamadır ve mekanik açıdan sağlam eski bir makinenin kullanım ömrünü, tam değiştirme maliyeti olmadan uzatabilir.
Gerilim kalibrasyonu ne sıklıkla kontrol edilmelidir?
Sertifikalı bir referans ağırlığına göre üç ayda bir kalibrasyon kontrolleri yaygın bir uygulamadır, ancak yüksek değerli iletken veya dar toleranslı fiber optik kablo çalıştıran tesisler, gerilime bağlı kalite arızasının daha yüksek maliyeti nedeniyle bazen aylık olarak kontrol yapar.
 İlgili Ürünler











