 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Tel Sarma Makinesi Ne İşe Yarar ve Neden Önemlidir?
A tel sarma makinesi Düz veya makaralı teli alır ve yüksek hızda tekdüze, sıkı şekilde kontrol edilen bobinler halinde sarar, ardından her bobini keser, bağlar veya bantlar, böylece paketlenebilir, gönderilebilir veya doğrudan bir sonraki işlem adımına beslenebilir. Kısa versiyon: Bir fabrikanın tutarlı bobin çapına, tekrarlanabilir dönüş sayısına ve bükülme veya çakışma olmadan temiz bobin uçlarına ihtiyacı varsa, bu makine bunu yapar ve bunu bir makineyle eşleştirir. Tel Bantlama Makinası sarma başlığının sarma ve paketleme arasındaki döngüyü tek bir sürekli hat halinde kapatmasından hemen sonra.
Tel üreticileri, kablo montaj atölyeleri, yay imalatçıları ve kaynak sarf malzemesi fabrikalarının tümü bu ekipmana güveniyor çünkü manuel sarma işlemi yavaş, tutarsız ve işçilik gerektiriyor. Elle bobin yapan bir işçi, tel çapına bağlı olarak vardiya başına 40 ila 60 bobin üretebilir; alma kafasında 300 ila 800 devir/dakika arasında çalışan orta sınıf bir otomatik koyör, aynı periyotta 400 ila 1.200 bobin üretebilir ve bobinden bobine çok daha sıkı boyut toleransına sahiptir.
Ham çıktının ötesinde, tesislerin manuel bobinlemeyi değiştirmesinin daha derin nedeni farklılıklardır. Bir kişi teli elle sardığında, dönüş aralığı, gerginlik ve son bobin çapı, bobinden bobine hafifçe değişir ve hatta vardiyalar boyunca operatörden operatöre daha fazla değişir. Bu farklılık daha sonra kaynak robotundaki ilerleme sorunları, çivi başlığındaki karışık ödeme veya müşterilerin düzensiz sarım nedeniyle reddettiği bobinler olarak ortaya çıkıyor. Düzgün ayarlanmış bir sarma makinesi bu değişkenliğin çoğunu ortadan kaldırır çünkü gerilim, hız ve dönüş sayısı her döngüde aynı sensörler ve ayarlar tarafından kontrol edilir.
Bu kılavuzun geri kalanı makine türlerini, bir tel sarma makinesi ile bir Tel Bantlama Makinesinin birlikte nasıl çalıştığını, alıcıların sipariş vermeden önce incelemesi gereken bileşenleri, makinenin ortak tel malzemelerde nasıl farklı davrandığını, ham telden bitmiş bantlı bobine kadar bir üretim döngüsünün tam bir gözden geçirilmesini, hizmet ömrünü gerçekten uzatan bakım alışkanlıklarını, kaynak bulma ve fabrika değerlendirme hususlarını, yaygın satın alma hatalarını ve 2026'da yeni ekipmanı değerlendiren tesis mühendislerinden en sık gelen soruları açıklamaktadır.
Piyasadaki Ana Tel Sarma Makinası Çeşitleri
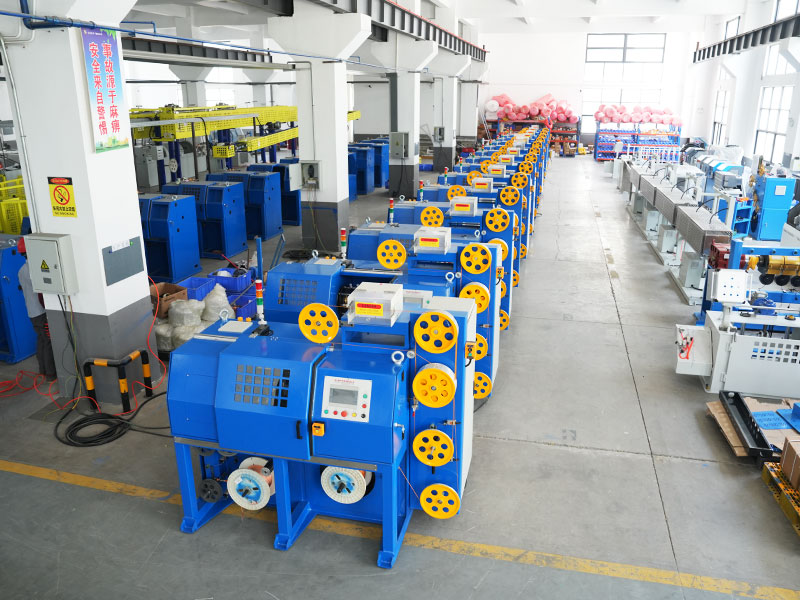
Sarma ekipmanı herkese uygun tek tip değildir. Tel ölçüsü, malzeme sertliği, bobin ağırlığı hedefi ve sonraki paketleme yöntemi, alıcıları farklı bir konfigürasyona doğru itiyor. Aşağıda günümüzde tel, kablo ve yay üretim tesislerinde kurulu makinelerin büyük çoğunluğunu kapsayan kategoriler yer almaktadır.
Yatay Halka Bobinleyiciler
Bunlar, teli dönen bir kolun veya döndürücünün etrafına sararken, tel sabit bir eksenden beslenir ve düz duran halka şeklinde bobinler üretir. Bobin ağırlığının bobin başına 15 kg'dan 1.000 kg'ın üzerine çıktığı kaynak teli, çit teli ve genel yumuşak çelik tel için standart seçimdir. Yatay bobin yapıcılar, makineyi daha yüksek iş mili hızlarında bile sabit tutan düşük ağırlık merkezi nedeniyle ödüllendirilir. Bobin sarma sırasında düz durduğundan, yerçekimi telin eşit şekilde yerine yerleşmesine yardımcı olur, bu da bu düzenin daha ağır tel için en yaygın seçim olarak kalmasının bir nedenidir.
Dikey Namlu veya Sepet Bobinleyicileri
Tel, yay imalatında kullanılan daha ince telli tel, çivi teli veya daha fazla çekme için kullanılan bakır ve alüminyum iletken tel için yaygın olan, sekiz şeklinde veya seviyeli rüzgar düzeninde dönen bir sepet veya varil içine serilir. Bu düzen, makaradan makaraya sarmayla karşılaştırıldığında tel bükülmesini ve burulma gerilimini azaltma eğilimindedir; bu önemlidir, çünkü bükülmüş tel, çekme kalıplarının eşit olmayan aşınmasına ve yumuşak metallerde tutarsız yüzey kaplamasına neden olabilir.
Hassas Katman Sarıcılar
Her dönüşün bir öncekinin tam yanında olması gereken yerlerde kullanılan katman sarıcılar, emaye mıknatıslı telde, robotik besleme sistemleri için kaynak telinde ve daha sonra dolaşmadan kendini amorti etmesi gereken herhangi bir bobinde yaygındır. Bir çapraz mekanizma, iş mili dönüşüyle senkronize olarak ileri geri hareket eder ve hatve doğruluğu genellikle 0,1 ila 0,3 milimetre arasında tutulur. Bu sıkı tolerans, robotik kaynak hücresinin, kaynak döngüsünü kesintiye uğratan tek bir engel olmaksızın saatlerce sürekli olarak tel çekmesine olanak tanıyan şeydir.
Kombinasyon Sarma ve Bantlama Hatları
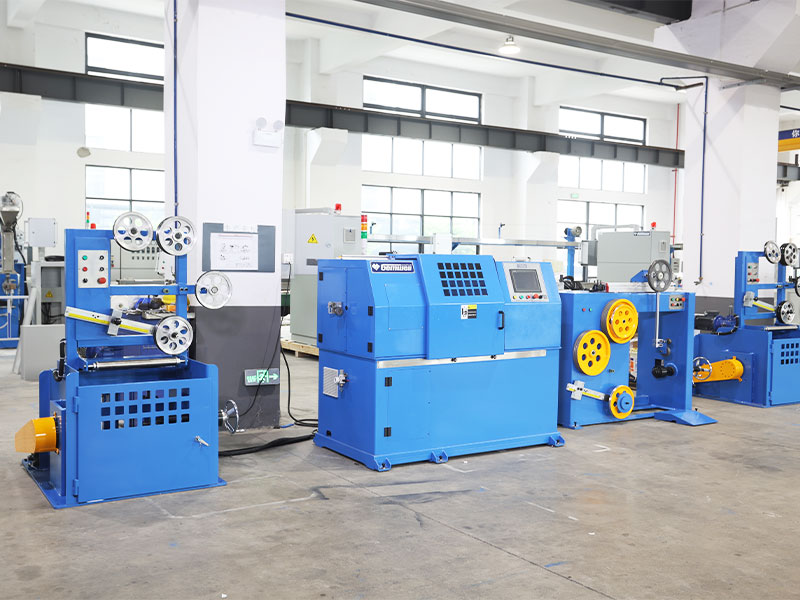
Sarma ve paketlemeyi iki ayrı istasyon olarak çalıştırmak yerine artık birçok tesis, sarma makinesinin doğrudan Tel Bantlama Makinesine veya çemberleme kafasına boşalttığı bir kombinasyon hattı kuruyor. Bu, iki adım arasındaki manuel işlemleri ortadan kaldırır ve orta ila yüksek hacimli kaynak teli ve MIG teli işlemleri için hızla varsayılan konfigürasyon haline gelir, çünkü aksi takdirde iki ayrı makine arasındaki tampon konveyör için ihtiyaç duyulacak zemin alanını da boşaltır.
Döner Afiş Bobinleyicileri
Bir kelebek kolu, sabit bir makara veya mandrel etrafında dönerek teli aşağıya doğru döşerken, sarma noktası sabit kalır. Bu tasarım, yüzey sürtünmesinin minimumda tutulması gereken ince bakır tel veya kaplanmış tel gibi telin kendisinin bir eğirme halkası boyunca çekilemeyecek kadar hassas olduğu daha küçük çaplı, yüksek hızlı uygulamalara uygundur.
Çift Kafalı veya Çift Milli Bobin Makinaları
İki sarma kafası aynı taban çerçevesi üzerinde paralel veya dönüşümlü olarak çalışır, böylece bir kafa bitmiş bir bobini boşaltırken diğeri sarmaya devam ederek döngüler arasındaki ölü zamanı sıfıra yakın hale getirebilir. Bu konfigürasyon, yüksek günlük hacim çalıştıran tesislerde yaygındır; döngü başına birkaç saniyelik aksama süresi bile, tam vardiya boyunca anlamlı bir çıktı kaybına neden olur.
Tel Sarma Makinesi ve Tel Bantlama Makinesi: Her Birinin Uygun Olduğu Yer
Bu iki makine genellikle üretim alanında yan yana durdukları için sık sık karıştırılırlar ancak farklı sorunları çözerler.
Tel Sarma Makinası
Teli bir bobin haline getirir, dönüş sayısını ve bobin çapını kontrol eder ve son bobin ağırlığını belirler. Ana işi şekillendirmek ve ölçmektir, sabitlemek değil. Bobinin iç geometrisi, ne kadar sıkı sarıldığı, katmanların ne kadar eşit istiflendiği, başlangıç ve bitiş noktalarının ne kadar temiz olduğu ile ilgili her şey bu aşamadan gelir.
Tel Bantlama Makinası
Bandı veya bazı kurulumlarda plastik çemberi bitmiş bobinin etrafına iki veya daha fazla noktadan sarar, böylece bobin taşıma, depolama ve taşıma sırasında şeklini korur. Bu adım olmadan, yay çeliğinden veya kaynak telinden oluşan bir bobin, makineden çıktığı anda yaylanarak açılabilir ve dolaşabilir. Bantlama aşaması, kötü sarılmış bir bobinin düzeltilmesi değil, tamamen bobin yapıcının halihazırda oluşturduğu şeklin korunmasıyla ilgilidir.
Verimli bir düzende, bobin, sarma kafasından bir döner tablaya veya konveyöre aktarılır; burada bantlama ünitesi bunun etrafında indekslenir, programlanan sayıda noktaya bant uygular ve bitmiş, bantlanmış bobini bir paket konveyör üzerine bırakır. Bantlama adımını atlayan ve elle bağlamaya dayanan tesisler, bobin başına kabaca 3 ila 5 kat daha uzun döngü süresi ve müşteriye ulaşmadan önce gevşeyen bobinlerden gözle görülür derecede daha yüksek hurda rapor ediyor.
Ayrıca arıza modlarını ayrı ayrı düşünmek de yardımcı olur. Sarılma sorunu, kafanın hemen üzerinde oval, gevşek veya üst üste binen bir sarmal olarak ortaya çıkar. Bantlama sorunu daha sonra, genellikle bobin zaten birkaç işlem adımından geçtikten sonra, bandın kayması, yırtılması veya bobini kapalı tutmaması nedeniyle ortaya çıkar. Hangi aşamanın müşteri şikayetine neden olduğunu teşhis etmek, atölyede sorun giderme zamanından büyük oranda tasarruf etmenizi sağlar.
Temel Bileşenler ve Satın Almadan Önce Kontrol Edilmesi Gerekenler
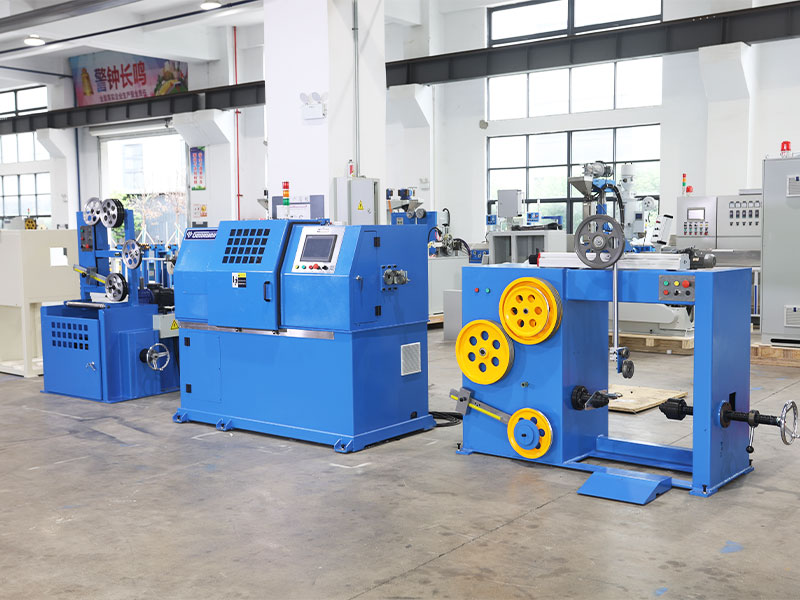
Markası ne olursa olsun her tel sarma makinesi aynı bir avuç alt sistem etrafında inşa edilmiştir. Her birinin ne katkıda bulunduğunu bilmek, alıcının yalnızca başlık hız rakamlarını karşılaştırmak yerine spesifikasyon sayfasını doğru okumasına yardımcı olur.
| Alt sistem | Küçük Hizmet | Orta Hizmet | Ağır Hizmet |
|---|---|---|---|
| Tel çapı aralığı | 0,2 ila 1,6 mm | 1,6 ila 6,0 mm | 6,0 ila 16 mm |
| Bobin ağırlığı kapasitesi | 25 kg'a kadar | 25 ila 250 kg | 250 ila 1.200 kg |
| Mil hızı | 1.200 RPM'ye kadar | 300 - 800 RPM | 80 ila 300 RPM |
| Sürücü türü | İnvertörlü AC motor | Servo motor | Şanzıman redüksiyonlu servo |
| Tipik değişim süresi | 5 ila 10 dakika | 10 ila 25 dakika | 20 ila 45 dakika |
İlerleme ve Gerginlik Kontrolü
Bir dansçı kolu, pnömatik gerici veya kapalı devre yük hücresi sistemi, telin sarma kafasına sabit, kontrol edilebilir bir gerilimle beslenmesini sağlar. Düzensiz gerginlik, gevşek veya oval bobinlerin en yaygın nedenidir, bu nedenle bu bileşen, çoğu alıcının ekipman seçimi sırasında gösterdiğinden daha fazla ilgiyi hak eder. Üst düzey makinelerde gergi, kontrol paneline canlı geri bildirim göndererek operatörün, sorunu olay gerçekleştikten sonra keşfetmek yerine, reddedilen bir bobine dönüşmeden önce gerilim eğilimini görmesine olanak tanır.
Sarma Kafası veya Döndürücü
Bu aslında teli bir halka veya katman halinde şekillendiren dönen elemandır. Kafa çapı genellikle belirli bir aralıkta ayarlanabilir; bu, bir makinenin tam takım değişikliği olmadan birden fazla bobin boyutunu işlemesine olanak tanır. Bu tertibatın içindeki rulman kalitesi, sürekli olarak makinenin tam nominal hızında çalıştığından, hem gürültü seviyesi hem de uzun vadeli bakım maliyeti üzerinde büyük bir etkiye sahiptir.
Sayma ve Uzunluk Ölçümü
Kodlayıcı çark veya optik sayaç, dönüşleri veya doğrusal uzunluğu takip ederek makinenin tam hedef ağırlıkta veya uzunlukta kesim yapmasını sağlar. Modern kontrolörler, bakımlı ekipmanlarda uzunluk doğruluğunu yüzde 0,5 düzeyinde tutar. Bu ölçüm aynı zamanda doğrudan bobin ağırlığı hesaplamalarına da katkıda bulunur; bu, teli ağırlığa göre satan ve bobinlerin sürekli olarak aşırı doldurulmasından kaçınması gereken tesisler için önemlidir.
Kesme ve Çıkarma
Hedef sayıya ulaşıldığında, pnömatik veya hidrolik bir makas teli keser ve bir ejektör kolu veya yatırma beşiği, bitmiş bobini genellikle bir Tel Bantlama Makinesi olan bir sonraki istasyona iter. Temiz, çapaksız bir kesim göründüğünden daha önemlidir, çünkü yırtık bir tel ucu istifleme sırasında bir sonraki bobine takılabilir veya sarma sırasında ambalaj filmine takılabilir.
Kontrol Paneli ve Tarif Depolama
İnsan-makine arayüzü, operatörün tel çapını, hedef bobin ağırlığını veya dönüş sayısını, iş mili hızını ve gerilim hedeflerini ayarladığı yerdir. Reçete depolamalı makineler, bir tesisin her ürün için tam parametre setini kaydetmesine ve her değişimde her değeri elle yeniden girmek yerine saniyeler içinde geri çağırmasına olanak tanır; bu, çok ürünlü bir tesisteki en büyük sessiz zaman tasarruflarından biridir.
Yaygın Tel Malzemelerde Sarma Davranışı Nasıl Değişiyor?
Aynı bobinleme makinesi, içinden hangi malzemenin geçtiğine bağlı olarak oldukça farklı davranabilir ve bunu gözden kaçıran alıcılar, makine arızalarından ziyade aslında malzeme uyumsuzluğu olan kalite sorunlarının peşine düşerler.
Hafif Çelik ve Kaynak Teli
Şeklini iyi koruduğu için bobini oldukça affeder, ancak daha ağır çeliklerin hızda sapmayı önlemek için daha güçlü bir gerdirme ve daha sağlam bir sarma kafası yatak düzenine ihtiyacı vardır.
Bakır ve Alüminyum İletkenli Tel
Daha yumuşak ve yüzey işaretlerine daha yatkın olduğundan gerilimin daha düşük olması gerekir ve kılavuz silindirler, kaplamanın çizilmesini önlemek için daha pürüzsüz, genellikle kaplanmış bir temas yüzeyinden yararlanır.
Yay Çeliği
Yüksek geri esneme eğilimi, bobinin gerilim serbest bırakıldığı anda açılmak istediği anlamına gelir; bu, bantlama adımının bu malzeme için bu kadar önemli olmasının ve bantlama noktası sayısının yay teli için genellikle yumuşak metallere göre daha yüksek olmasının nedeni budur.
Paslanmaz Çelik Tel
Daha yüksek sertlik, zamanla kılavuz silindirler ve kesme bıçağı üzerindeki aşınmayı arttırır, bu nedenle çok fazla paslanmaz çelik kullanan tesisler, genellikle yumuşak çelik kullanan tesislere göre genellikle daha kısa bir döngüde aşınan parçaları değiştirir.
Kaplamalı veya Yalıtımlı Tel
Emaye veya plastik kaplamalar aşırı gerilimden veya pürüzlü kılavuz yüzeylerinden zarar görebilir; dolayısıyla bu malzemeler genellikle azaltılmış gerilimle çalışır ve kılavuz silindirlerin temiz tutulmasına ve gömülü kalıntılardan arındırılmasına ekstra dikkat gösterilir.
Adım Adım Tam Bir Üretim Döngüsü
Bir bobinin geçtiği gerçek sırayı anlamak, her adım kalitenin kazanılabileceği veya kaybedilebileceği bir yer olduğundan, alıcının fabrika ziyareti veya ekipman gösterimi sırasında daha keskin sorular sormasına yardımcı olur.
- Ham tel, bir besleme makarasından veya çekme hattından karşılığını alır ve yukarı yöndeki işlemlerde herhangi bir ayarlanmış eğriliği ortadan kaldırmak için bir ilk düzleştiriciden geçer.
- Tel, sarma başlığına doğru beslenirken hareketli bir kolun veya yük hücresinin sabit bir çekme kuvveti sağladığı gerdirme sistemine girer.
- Sarma kafası veya döndürücü, makine hassas bir katman sarıcı ise çapraz mekanizma tarafından veya halkalı bir sarıcı ise doğal dönüş yolu tarafından yönlendirilerek sarmaya başlar.
- Bir kodlayıcı, kontrol panelinde belirlenen hedefe göre dönüşleri sayar veya uzunluğu sürekli olarak ölçer.
- Hedefe ulaşıldığında makine, teli programlanan noktada temiz bir şekilde kesen kesme makasına sinyal verir.
- Bir ejektör kolu, yatırma beşiği veya konveyör aktarımı, bitmiş bobini kafadan bir sonraki istasyona doğru hareket ettirir.
- Bir Tel Bantlama Makinesi entegre edilmişse, bobin, bandın çevre çevresinde iki ila dört noktaya uygulandığı bantlama karuseline indekslenir.
- Bitmiş, bantlanmış bobin, paketleme veya nakliye için tartma, etiketleme ve hazırlama amacıyla bir paket servis konveyörüne hareket eder.
Bu zincirdeki herhangi bir zayıf halka, ister aşınmış bir gergi, ister körelmiş bir kesme bıçağı ya da yanlış hizalanmış bir bantlama karuseli olsun, birkaç adım sonra bir kalite şikayeti olarak ortaya çıkma eğilimindedir; bu nedenle, ilk adımdan itibaren sistematik olarak sorun gideren tesisler, hattaki son makineyi ayarlamaya doğrudan atlayan tesislerden daha hızlı sorunları çözer.
Hattınız İçin Doğru Tel Sarma Makinesi Nasıl Seçilir
Aşağıdaki kontrol listesi, çoğu tedarik ekibinin yeni sarma ekipmanını belirlerken üzerinde çalıştığı teknik kriterlere dayanarak satın alma kararını gerçekten değiştiren soruları yansıtmaktadır.
- Yalnızca mevcut en çok satan ürün değil, bugün çalıştırdığınız tam tel çapı aralığını ve önümüzdeki iki ila üç yıl içinde genişlemeyi beklediğiniz her yerde onaylayın.
- Bobin ağırlığı çıkışını paketleme ve nakliye standardınıza göre eşleştirin; Hedef ağırlığı yüzde 2 bile aşan bir makine, tüm üretim yılı boyunca gerçek malzeme maliyetine katkıda bulunur.
- Makinenin aynı taban çerçevesinde doğrudan Tel Bantlama Makinesi ile eşleştirilip eşleştirilemeyeceğini veya ayrı bir konveyöre ve ilave zemin alanına ihtiyaç duyup duymadığını kontrol edin.
- Bobin boyutları arasındaki geçiş süresini sorunuz; bazı makineler 5 dakikaya, bazıları ise 45 dakikaya ihtiyaç duyar ve bu fark, çok ürünlü bir tesiste hızla oluşur.
- Kontrol paneli dil seçeneklerini ve tarif depolamanın, operatörün parametreleri elle yeniden girmek yerine kayıtlı bir işi geri çağırmasına izin verip vermediğini gözden geçirin.
- Sarma başlığı rulmanları ve gerginlik sensörleri en hızlı aşınan parçalar olduğundan, hangi yedek parçaların yerel olarak stoklandığını ve hangilerinin ithal edilmesi gerektiğini doğrulayın.
- Makinenizin, yalnızca tedarikçinin tanıtım videosunda kullandığı numuneyi değil, çalıştırdığınız tüm malzeme yelpazesinde nasıl performans gösterdiğini sorun.
- Zemin alanı genellikle planlama sırasında hafife alındığından, yalnızca sarma kafasının kendisine değil, giriş düzleştirme ve çıkış bantlama veya konveyör bölümleri de dahil olmak üzere ayak izine bakın.
- Makinenin diğer hassas ekipmanların yakınında veya ortak bir çalışma alanında çalışacaksa, tam hızda gürültü seviyesi ve titreşim hakkında bilgi alın.
Tel Bantlama Makinesinin Sarma Hattına Entegre Edilmesi
İyi ayarlanmış bir sarma ve bantlama kombinasyonu, en yüksek hıza göre daha az, gevşek sarmalar, merkez dışı bant yerleşimi veya kesilmiş tel ucunun üzerine binen bant nedeniyle ne kadar az bobinin reddedildiğine göre değerlendirilir.
Çoğu Tel Bantlama Makinesi ünitesi, bobin çevresi etrafındaki iki ila dört noktanın her birine iki ila dört sargı bandı uygulayarak, dönen bir karusel veya bir dizi tahrikli silindir üzerinde bobinin çevresini indeksler. Bantlama noktalarının sayısı bobin çapına ve tel sertliğine bağlıdır; daha sert, daha ağır kalibreli bir bobinin kapalı kalması için genellikle dört noktaya ihtiyacı vardır, daha hafif kalibreli bobin ise iki noktayı tutabilir.
Kombine bir hat belirlerken, tedarikçiden bir demo makarası yerine gerçek telinizden bir numune bobini çalıştırmasını isteyin, çünkü telin yüzey kalitesi ve geri esneme davranışı, bandın gerdirilme şeklini değiştirir. Sarma başına kabaca yüzde 30 ila 50'lik bir bant örtüşmesi ortak bir başlangıç noktasıdır ve daha sonra bobinin geçiş testindeki davranışına göre ayarlanır.
Bant genişliği ve yapışkan türü de birçok alıcının beklediğinden daha önemlidir. Daha dar bir bant daha hızlı uygulanır ancak daha ağır bir bobini kapalı tutmak için daha fazla sarmaya ihtiyaç duyabilir; daha geniş bir bant ise bobin yüzeyini daha az geçişte kaplar ancak bobin başına malzeme maliyetini artırır. İklim kontrollü bir depoda iyi performans gösteren bir bant, dış mekanda veya yüksek nemli bir nakliye yolunda iyi performans göstermeyebileceğinden, yapışma kuvveti, bobinin beklenen depolama süresi ve taşıma koşullarıyla eşleştirilmelidir.
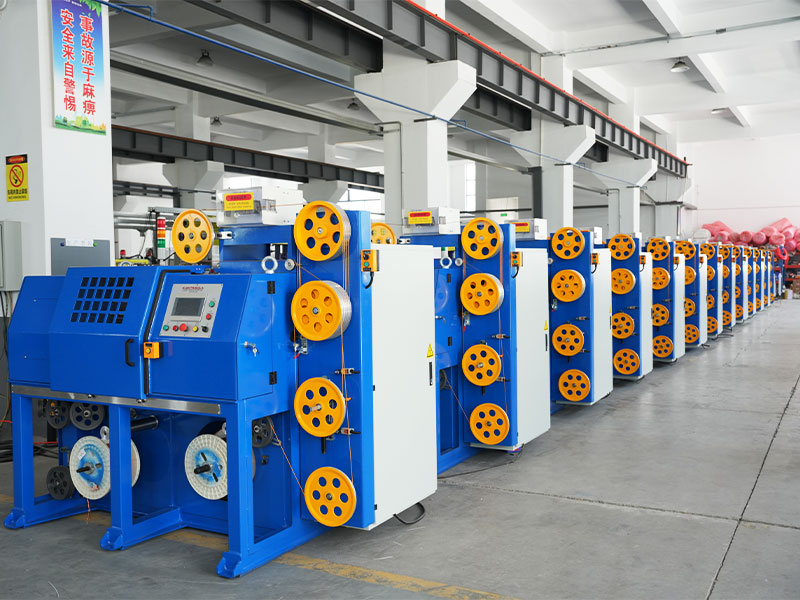
Günlük Tel Sarma Ekipmanlarına Güvenen Endüstriler
Kaynak Sarf Malzemeleri
MIG teli, tozaltı ark teli ve özlü telin tümü bantlı bobinler, tamburlar veya makaralar olarak gönderilir ve bobin tutarlılığı, telin kaynak torçundan ne kadar düzgün beslendiğini doğrudan etkiler.
Yay İmalatı
Ham yay teli, ayrı bir yay oluşturma işleminden geçmeden önce depolama ve nakliye için önceden sarılmış olarak gelir; böylece bobinin tekdüzeliği, şekillendirme makinesindeki besleme sıkışmalarını azaltır.
Eskrim ve İnşaat Teli
Dikenli tel, bağ teli ve inşaat demiri bağ bobinleri, ince marjlarda maliyet kontrolü için bobin ağırlık doğruluğuna önem verilerek yüksek hacimde üretilmektedir.
Kablo ve İletken Tel
Bakır ve alüminyum iletken tel, hat boyunca iletkenliği etkileyebilecek yüzey çizilmelerini önlemek için hassas taşımanın önemli olduğu çekme geçişleri arasında sarılır.
Bağlantı Elemanı ve Çivi Teli
Yüksek hızlı çivi yapım hatları doğrudan bobinlerden çekilir, bu nedenle bobin ödeme davranışının, aşağı yöndeki başlığın durmamasını sağlayacak kadar düzgün olması gerekir.
Tel Örgü ve Ağlar
Bobinler, boyutsal tutarlılığın üretim süreci boyunca örgü deseninin kaymasını önlediği örgü dokuma veya kaynak ekipmanına doğrudan beslenir.
Otomotiv Kablolama Bileşenleri
Otomotiv kablo demeti imalatında kullanılan daha küçük çaplı tel, hassas katman sarımından yararlanır, çünkü karışık kazanç doğrudan daha yavaş kablo demeti montaj hattı hızlarına dönüşür.
Tarımsal Tel Ürünleri
Balyalama teli ve genel tarımsal bağ teli, bobin ağırlığı tutarlılığının çiftliklerin ve distribütörlerin tahmine gerek kalmadan kullanımı planlamasına yardımcı olduğu yüksek hacimlerde üretilir.
Elektrot ve Dolgu Metal Üretimi
Özel kaynak işlemleri için ince çaplı dolgu teli, küçük gerilim değişiklikleri bile kullanım sırasında ark stabilitesini etkilediğinden büyük ölçüde sıkı sarma toleransına bağlıdır.
Makine Ömrünü Uzatan Bakım Alışkanlıkları
Günlük
Sarma kafasını silin ve kılavuz silindirlerde tel kalıntısı olup olmadığını kontrol edin; İnce metal talaşlarının birikmesi, bitmiş bobin üzerindeki yüzey çizilmesinin en yaygın nedenidir.
Haftalık
Gerginlik sensörlerini ve hareketli kol millerini düzgün hareket açısından inceleyin ve pnömatik kesme makasının hala çapaksız temiz bir kesim ürettiğini doğrulayın.
Aylık
Mil yataklarını üreticinin planına göre gresleyin, tahrik kayışı gerginliğini kontrol edin ve dönüş sayısı ile uzunluk ölçümünün hala tolerans dahilinde olduğunu doğrulamak için kalibrasyon bobinini yeniden çalıştırın.
Üç ayda bir
Sarma kafası ile paket konveyörü veya Tel Bantlama Makinesi beslemesi arasındaki hizalamayı kontrol edin, çünkü buradaki küçük bir kayma bile bobinlerin sıkışmasına veya bandın merkezin dışına düşmesine neden olur.
Yıllık
Tahrik motoru sargılarını, dişli kutusu yağı durumunu ve kodlayıcı doğruluğunu tam olarak kontrol ettirin; çünkü bu bileşenler yavaş yavaş bozulur ve çıktı kalitesi düşene kadar gözden kaçırılması kolaydır.
Belleğe güvenmek yerine makinede basit bir bakım günlüğü tutmak, performanstaki yavaş düşüşün plansız bir kesintiye dönüşmeden önce fark edilmesini çok daha kolaylaştırır. Birçok tesis, makinenin yanında bulunan ve vardiya değişiminde kontrol edilen basılı bir kontrol listesinin, küçük sorunları, kalite şikayeti olarak ortaya çıkmadan günler veya haftalar önce yakaladığını fark etti.
Yaygın Tel Sarma Makinesi Sorunlarını Giderme
| Belirti | Muhtemel Neden | Denenecek İlk Düzeltme |
|---|---|---|
| Bobin gevşek veya oval çıkıyor | Tutarsız tel gerilimi | Dansçı kolunu veya gerginlik sensörünü yeniden kalibre edin |
| Bobin ağırlığı hedeften uzaklaşıyor | Aşınmış kodlayıcı çarkı veya kayma | Ölçüm tekerleği temas yüzeyini temizleyin ve inceleyin |
| Tel çizikleri veya yüzey işaretleri | Kılavuz silindirlerde veya yanlış hizalanmış kalıplarda kalıntılar | Silindirleri temizleyin ve kalıp hizalamasını kontrol edin |
| Bant sargısı bobinin merkezinin dışına iniyor | Bobin çıkışı ile Tel Bantlama Makinesi beslemesi arasındaki yanlış hizalama | Konveyör veya döner tabla hizalamasını yeniden kontrol edin |
| Makine döngünün ortasında duruyor | Aşırı yüklenmiş tahrik motoru veya sıkışmış kesme makası | Yükü azaltın, kesme bıçağını çapak veya kir açısından inceleyin |
| Sarma sırasında tel atlıyor veya atlıyor | Aşınmış kılavuz makaralı rulmanlar veya kayış kayması | Aşınmış kılavuz makaralı rulmanları inceleyin ve değiştirin |
| Bobin katmanları eşit olmayan şekilde kesişiyor veya üst üste biniyor | Travers mekanizması iş mili hızıyla senkronize değil | İş mili dönüşüne karşı çapraz zamanlamayı yeniden kalibre edin |
Tel Sarma Teknolojisinde Şu Anda Neler Değişiyor?
Alıcılar ayrıca, tel ve kablo imalatında daha küçük toplu işler ve daha sık ürün değişiklikleri daha yaygın hale geldiğinden, bir makinenin uzun bir mekanik değişiklik olmadan daha geniş bir tel çapı aralığını kapsamasına olanak tanıyan hızlı değiştirilebilen takımları da daha sık talep ediyor.
Veri bağlantısı, istikrarlı değişimin görüldüğü başka bir alandır. Yeni makineler, bağımsız bir kontrol paneli yerine, giderek daha fazla bobin sayısını, döngü süresini ve gerilim eğilimi verilerini paylaşılan bir tesis ağına kaydederek, bakım ekibinin, her makinenin ayrı ayrı bir arızayı işaretlemesini beklemek yerine, birkaç makinede yavaş yavaş hareket eden bir sensörü aynı anda tespit etmesine olanak tanır. Bu tür bir görünürlük, çekirdek mekanik sarma performansı benzer olsa bile tedarikçiler arasında fark yaratan bir unsur haline geliyor.
Tahrik motorunu sürekli olarak çalıştırmak yerine döngüler arasında düşük güçte tutma durumuna düşebilen servo sistemlerle, uzun vardiyalar çalıştıran çok makineli bir hat boyunca toplam boşta kalma süresi sırasındaki enerji kullanımı da daha fazla dikkat çekmektedir.
Manuel, Yarı Otomatik ve Tam Otomatik Sarma Karşılaştırması
| Yapılandırma | Yaklaşık. Vardiya Başına Çıkış | Operatör Gereksinimi |
|---|---|---|
| Manuel sarma | 40 ila 60 bobin | İstasyon başına 1 tam zamanlı operatör |
| Yarı otomatik koyler | 150 ila 400 bobin | 1 operatör, yarı zamanlı bakım |
| Tam otomatik sarma ve bantlama hattı | 400 ila 1.200 bobin | Birden fazla makineyi denetleyen 1 operatör |
Yarı otomatik ve tam otomatik arasındaki fark genellikle bantlama ve çıkarma adımlarının hala operatörün ne kadar dikkat etmesi gerektiğine bağlıdır. Yarı otomatik bir hat, tipik olarak bir kişinin bantlama adımını manuel olarak tetiklemesini veya ona yardımcı olmasını gerektirirken, tam otomatik bir hat bu geçişi operatör girişi olmadan gerçekleştirir ve bu kişinin tek bir istasyonda durmak yerine iki veya üç makineyi aynı anda denetlemesine olanak tanır.
Sipariş Vermeden Önce Tedarikçiyi veya Fabrikayı Değerlendirme
Çoğu sarma makinesi, yıllarca çalışacak sermaye ekipmanı olarak sipariş edildiğinden, tedarikçinin değerlendirilmesi, makine spesifikasyon sayfasının değerlendirilmesi kadar önemlidir.
Canlı Deneme Çalıştırması İsteyin
Gerçek tel numunenizi kullanan bir video veya kişisel deneme, bir katalog spesifikasyonundan çok daha fazlasını ortaya çıkarır; çünkü sarma davranışı malzemenin sertliğine, yüzey kaplamasına ve hatta ham telinizin spesifik tedarikçisine göre değişir.
Yedek Parça Teslimat Süresini Kontrol Edin
Yedek gerilim sensörünü, sarma başlığı yatağını veya kesme bıçağını almanın ne kadar süreceğini ve tedarikçinin genel aşınan parçaları talep üzerine yurt dışından göndermek yerine yerel olarak stokta tutup tutmadığını doğrudan sorun.
Satış Sonrası Destek Yapısını Onaylayın
Video görüşmesi yoluyla teknik desteğin sağlanıp sağlanmadığını, gerektiğinde bir teknisyenin sahaya seyahat edip edemeyeceğini ve üretimin ortasında makine arızalanırsa ne kadar yanıt süresi bekleneceğini anlayın.
Benzer Uygulamalardaki Geçmiş Kurulumları İnceleyin
Sizin özel tel tipiniz ve bobin ağırlığı aralığınızda birden fazla mevcut kurulumu olan bir tedarikçi, deneyimi çok farklı bir ürün kategorisinde yoğunlaşmış bir tedarikçiden genellikle daha güvenli bir bahistir.
Alıcıların Sarma Makinesi Belirlerken Yaptığı Yaygın Hatalar
- Makineyi, tesisin yıl boyunca çalıştırdığı tüm aralık yerine yalnızca mevcut en çok satan tel çapına göre boyutlandırıyoruz.
- Yalnızca sarma kafası ayak izini ölçerek ve besleme düzleştirme ve dışarı besleme bantlama bölümlerini unutarak zemin alanını küçümseme.
- Çok ürünlü bir tesiste genellikle daha önemli olan geçiş süresini göz ardı ederken ana karar faktörü olarak en yüksek hızı seçmek.
- Tesisin gerçek teliyle deneme çalıştırmasını atlamak ve yalnızca tedarikçinin farklı bir malzeme kullanan tanıtım videosuna güvenmek.
- Makine zaten kuruluncaya ve aşınan parça ilk kez arızalanıncaya kadar yedek parça mevcudiyetinin göz ardı edilmesi.
- Bobin yapıcı ve Tel Bantlama Makinesini projenin başlangıcından itibaren birlikte planlamak yerine sonradan akla gelen bir eşleştirme olarak ele almak.
Maliyet Faktörleri ve Yatırım Getirisi
3 ila 5x
Elle bağlamak yerine bantlama otomatikleştirildiğinde daha hızlı döngü süresi
%0,5
Bakımlı bir koylerde tipik uzunluk ölçüm doğruluğu
2 ila 3 yıl
Manuel bobinlemeyi otomatik hatlarla değiştiren tesisler için ortak geri ödeme penceresi
Satın alma fiyatının ötesinde, alıcılar tahrik motorunun enerji tüketimini, rulmanlar ve gerginlik sensörleri gibi yedek parçaların maliyetini ve teslim süresini ve bir konveyörle bağlanan iki ayrı istasyonla karşılaştırıldığında birleşik sarma ve Tel Bantlama Makinesi hücresinin ne kadar taban alanına ihtiyaç duyduğunu tartmalıdır. Birden fazla tel çapı çalıştıran tesisler, makinenin nominal hızı kağıt üzerinde güçlü görünse bile, yavaş bir geçiş günlük çıktıyı tükettiğinden, yinelenen bir maliyet olarak geçiş süresini de fiyatlandırmalıdır.
İşgücünün yeniden tahsisi, getiri hesaplamasının kaçırılan başka bir kısmıdır. İki veya üç manuel sarma istasyonunu tek bir otomatik hatla değiştirmek, yalnızca çalışan sayısını azaltmakla kalmaz, aynı zamanda deneyimli çalışanların, kararlarının tekrarlı manuel sarmadan daha fazla değer kattığı kalite kontrol veya makine gözetimi gibi rollere geçmelerini sağlar.
Sıkça Sorulan Sorular
Tipik bir tel sarma makinesi hangi tel çaplarını işleyebilir?
Çoğu makine, sabit bir boyut yerine tanımlanmış bir aralık için üretilmiştir. Küçük iş makineleri genellikle 0,2 ila 1,6 mm, orta iş üniteleri 1,6 ila 6,0 mm işleyebilir ve ağır hizmet sarıcılar, sarma kafasına ve tahrik boyutuna bağlı olarak 6,0 ila 16 mm veya daha fazlası için üretilir.
Ayrı bir Tel Bantlama Makinesine ihtiyacım var mı, yoksa sarıcıya monte edilebilir mi?
Her iki kurulum da mevcuttur. Bazı tesisler, koyler ve bantlama ünitesini bir taban çerçevesini ve kontrol sistemini paylaşan birleşik bir hücre olarak çalıştırır, bu da zemin alanını ve taşımayı azaltır. Diğerleri ise bunları bir konveyörle birbirine bağlanan ayrı makineler olarak tutuyor; bu, bobin boyutlarının büyük ölçüde değişmesi durumunda daha fazla esneklik sağlıyor.
Gerilim sensörleri ne sıklıkla yeniden kalibre edilmelidir?
Bilinen bir referans bobine karşı aylık kalibrasyon kontrolü, çoğu tesis için makul bir temeldir; malzeme sertliğindeki her değişiklik, sensörün gerilimi nasıl okuduğunu etkilediğinden, makinenin birden fazla kablo tipini veya ölçü aletini dönüşümlü olarak çalıştırıp çalıştırmadığı daha sık kontrol edilir.
Bantlamadan sonra bobinlerin gevşemesine ne sebep olur?
Bu genellikle bir bantlama probleminden ziyade sarma kafasındaki yukarı yönde bir gerilim sorunudur. Bobinin kendisi sıkı ve tutarlı bir şekilde sarılmamışsa, aşağı yöndeki hiçbir bant ayarı bunu tam olarak düzeltmez; bu nedenle, kontrol edilen ilk şey, sarma kafası gerginlik ayarları olmalıdır.
Bir makine büyük bir değişiklik yapmadan çelik ve bakır gibi farklı tel malzemeleri sarabilir mi?
Sarma işleminin temel mekaniği değişmediğinden, çoğu makine yalnızca gerilim ve hız ayarlarıyla çeşitli malzemeleri işleyebilir. Bakır gibi daha yumuşak malzemeler, yüzey deformasyonunu önlemek için genellikle daha sert yay çeliğine göre daha düşük gerilim ayarlarına ihtiyaç duyar.
Kombine sarma ve bantlama hattının ne kadar taban alanına ihtiyacı vardır?
Bu, bobin boyutuna ve makine modeline göre değişir, ancak genel bir planlama şekli olarak, kabaca 250 kg'a kadar olan orta büyüklükteki kombine hat taşıma bobinleri, genellikle giriş ve çıkış konveyör bölümleri de dahil olmak üzere 4 ila 7 metre uzunluğunda bir ayak izine ihtiyaç duyar.
Büyük parçaların değiştirilmesi gerekmeden önce bir sarma başlığı genellikle ne kadar süre dayanır?
Bu kılavuzda daha önce özetlenen programa göre düzenli gresleme ve yatak muayenesi yapıldığında, bir sarma kafası rulman düzeneği genellikle değiştirilmeye ihtiyaç duyulmadan önce birkaç yıl boyunca sürekli üretimde çalışır, ancak tam ömrü büyük ölçüde tel malzemesinin sertliğine ve çalışma hızına bağlıdır.
Servo sürücü her zaman invertörlü standart AC motordan daha mı iyidir?
Her uygulama için zorunlu değildir. Servo sürücüler daha hassas hız ve konum kontrolü sunar; bu da hassas katman sarımına ve sıkı bantlama senkronizasyonu ile kombinasyon hatlarına fayda sağlar, ancak iyi belirlenmiş bir AC invertör sistemi, ultra ince kontrolün daha az kritik olduğu daha ağır ölçülü telin daha basit halka sarımı için genellikle mükemmel şekilde yeterlidir.
Bir makinenin vardiya başına kaç bobin üretebileceğini belirleyen en büyük faktör nedir?
Birden fazla ürün çalıştıran tesisler için geçiş frekansı genellikle en yüksek hızdan daha büyük bir etkiye sahiptir, çünkü kablo boyutları arasında hızla geçiş yapan bir makine, daha hızlı çalışan ancak kurulum sırasında daha uzun süre boşta kalan bir makineyle karşılaştırıldığında aktif üretim süresindeki değişimin daha fazlasını korur.
Bant genişliği tek hatta üretilen tüm bobin boyutlarında aynı mı olmalı?
Her zaman değil. Daha büyük, daha ağır bobinler, bobinin yaylanarak açılmasını önlemek için genellikle daha geniş banttan veya ek bantlama noktalarından yararlanırken, daha küçük, daha hafif bobinler genellikle daha dar bant ve daha az sargıyla yeterli şekilde sabitlenebilir; bu nedenle birçok tesis birden fazla bant genişliğini el altında bulundurur.
 İlgili Ürünler











