 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Tek Vidalı Ekstrüzyon Makinesi Aslında Ne Yapar?
A tek vidalı ekstrüzyon makinesi Sürekli bir profil, levha, boru veya kablo kaplaması oluşturmak için plastik veya kauçuk bileşiğini eritir, karıştırır ve şekillendirilmiş bir kalıptan iter. Hammaddeyi plastikleştirmek ve sabit, kontrol edilebilir bir hızda iletmek için gereken basıncı ve kesmeyi oluşturmak için ısıtılmış bir varilin içine yerleştirilmiş bir döner vidaya dayanır. Tel ve kablo endüstrisinde de aynı temel mekanizma her endüstrinin kalbidir. kablo ekstrüzyon makinesi izolasyon, mantolama ve mantolama hatlarında kullanılır. Ekstrüzyon ekipmanını karşılaştıran herkes için kısa cevap: tek vidalı tasarımlar kablo üretiminde baskın tercih olmaya devam ediyor çünkü mekanik basitliği, daha düşük bakım maliyetini ve PVC, PE, XLPE gibi yaygın bileşikler ve düşük dumanlı halojen içermeyen malzemeler için tutarlı eriyik çıkışını birleştiriyor.
Aşağıda, bu kılavuz makinenin nasıl çalıştığını, hangi bileşenlerin en önemli olduğunu, çift vidalı alternatiflerle nasıl karşılaştırıldığını ve alıcıların kablo üretimi için bir hat satın almadan önce neleri kontrol etmesi gerektiğini açıklamaktadır.
Namlu İçinde Ekstrüzyon Süreci Nasıl Çalışır?
İçinde tek vidalı ekstrüzyon makinesi Hammadde bir hazneden girer ve varilin besleme bölgesine düşer. Buradan vida, malzemeyi, eriyik kalıba ulaşmadan önce her biri ayrı bir iş yapan üç işlevsel bölgeden geçirir.
- Besleme bölgesi: Katı peletler veya tozlar, varil ısıtıcılarından ve sürtünmeden ısınmaya başlarken ileri doğru iletilir.
- Sıkıştırma bölgesi: Vidanın kanal derinliği azalır, malzeme sıkıştırılır, sıkışan hava dışarı atılır ve kesme ısısı ve iletim yoluyla erime süreci başlar.
- Ölçüm bölgesi: Eriyik homojen bir sıcaklık ve viskoziteye kadar homojenleştirilir, ardından sabit basınçla elek paketine ve kalıp kafasına doğru itilir.
Vida geometrisi, özellikle de uzunluk/çap oranı (genellikle L/D oranı olarak yazılır), malzemenin kesilmek ve ısıtılmak için ne kadar zaman harcayacağını belirler. Çoğu kablo yalıtım ve kaplama hattı, sürekli kablo kapsama uygulamaları için çıkış hızını yeterli erime kalitesiyle dengeleyen 20:1 ile 26:1 arasında bir L/D oranı kullanır.
Çıktı Kalitesini Belirleyen Temel Bileşenler
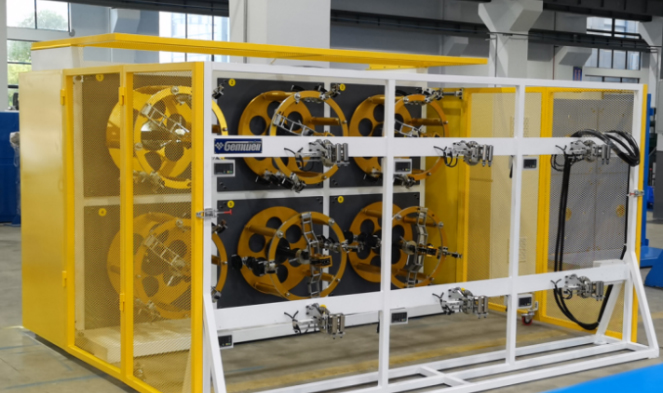
Her kablo ekstrüzyon makinesi Tek bir vida etrafında inşa edilen tasarım ortak bir parça setini paylaşır ancak her bir parçanın hassasiyeti duvar kalınlığı tutarlılığını, yüzey kaplamasını ve hat hızını doğrudan etkiler.
| Bileşen | Birincil İşlev | Kablo Kalitesine Etkisi |
|---|---|---|
| Vida ve namlu | Bileşiği basınç altında eritir ve iletir | Erime homojenliğini ve üretim stabilitesini belirler |
| Ekran değiştirici | Eriyik akışındaki kirleticileri filtreler | Yüzey kusurlarını ve kalıp tıkanmasını azaltır |
| Çapraz kafa kalıbı | İletkenin etrafındaki erimiş malzemeyi şekillendirir | Eş merkezliliği ve duvar kalınlığını kontrol eder |
| Soğutma oluğu | Kalıptan sonra ekstrüde edilmiş katmanı katılaştırır | Boyutsal stabiliteyi ve büzülmeyi etkiler |
| Çek ve kaldır | Kabloyu senkronize bir hızda çeker ve sarar | Hat hızı tutarlılığını ve makara gerginliğini belirler |
Tek Vidalı ve Çift Vidalı: Kablo Üretimine Uygun Olanlar
Yeni bir hattı değerlendiren alıcılar genellikle çift vidalı konfigürasyonun, kablo işleri için standart tek vidalı ekstrüzyon makinesine göre gerçek avantajlar sağlayıp sağlamadığını soruyor. Dürüst karşılaştırma büyük ölçüde işlenen bileşiğe bağlıdır.
| Faktör | Tek Vidalı | Çift Vidalı |
|---|---|---|
| En uygun bileşikler | PVC, PE, XLPE, standart termoplastikler | Yüksek oranda doldurulmuş bileşikler, ısıya duyarlı formülasyonlar |
| Sermaye maliyeti | Daha düşük | Daha yüksek |
| Bakım karmaşıklığı | Basit, daha az aşınan parça | Daha karmaşık dişli kutusu ve vida servisi |
| Kablo tesislerinde tipik kullanım | Yalıtım ve mantolama hatları | Peletleme öncesi bileşim hatları |
Standart yalıtım veya kılıflama bileşikleri kullanan çoğu kablo üreticisi için iyi belirlenmiş bir tek vidalı ekstrüzyon makinesi çift vidalı sistemin ek maliyeti ve karmaşıklığı olmadan gereken çıktı stabilitesini sağlar.
Endüstride Kablo Ekstrüzyon Makinelerinin Kullanıldığı Yerler
A kablo ekstrüzyon makinesi Tek vida teknolojisi üzerine kurulu, tipik bir tel ve kablo fabrikasında birçok farklı üretim hattını destekler:
- Bina teli, otomotiv kablosu ve kontrol kablosu için birincil yalıtım ekstrüzyonu
- Güç kablosu ve iletişim kablosu için dış kaplama ve kaplama
- Çok çekirdekli kablo düzenekleri için dolgu ve yatak ekstrüzyonu
- Optik fiber gevşek tüp ve tampon katmanları için kaplama hatları
- Veri ve koaksiyel kablo için köpüklü izolasyon ekstrüzyonu
Her uygulama biraz farklı bir vida tasarımı, kalıp geometrisi ve soğutma uzunluğu gerektirir; bu nedenle kablo ekstrüzyon hatları nadiren tek bir sabit konfigürasyon olarak satılır. Üreticiler genellikle ekstruderin tamamını değiştirmeden iletken boyutları arasında geçiş yapmak için özel çapraz kafa kalıpları ve ayarlanabilir hat hızları talep eder.
Ekstrüzyon Performansını Etkileyen Vida Tasarım Parametreleri
Sıkıştırma Oranı
Sıkıştırma oranı, besleme bölgesindeki kanal derinliğini ölçüm bölgesindeki kanal derinliğiyle karşılaştırır. PVC ve PE kablo bileşikleri için 2,5:1 ile 3,5:1 arasındaki oranlar yaygındır ve malzemeyi aşırı kesme nedeniyle aşırı ısıtmadan hava ceplerini çıkarmak için yeterli sıkıştırma sağlar.
Vida Hızı ve Çıkış Dengesi
Vidayı daha hızlı çalıştırmak her zaman kullanılabilir çıktıyı artırmaz. Belirli bir hızın ötesinde, eriyik sıcaklığı, aşağı akışın soğutma kapasitesinin kaldırabileceğinden daha hızlı yükselir ve bu da yumuşak yalıtım katmanlarında duvar kalınlığının sarkmasına neden olur. Hat operatörleri genellikle ekstrüderi mekanik maksimuma itmek yerine vida devrini çekme hızına göre ayarlar.
Varil Isıtma Bölgeleri
Modern variller üç ila beş bağımsız olarak kontrol edilen ısıtma bölgesine bölünmüştür. Hassas bölge kontrolü, sıcaklık profilini kademeli tutar; bu, inşaat tellerinde kullanılan alev geciktirici PVC gibi ısıya duyarlı bileşikler için en önemli husustur.
Kablo Bileşenleri için Malzeme Hususları
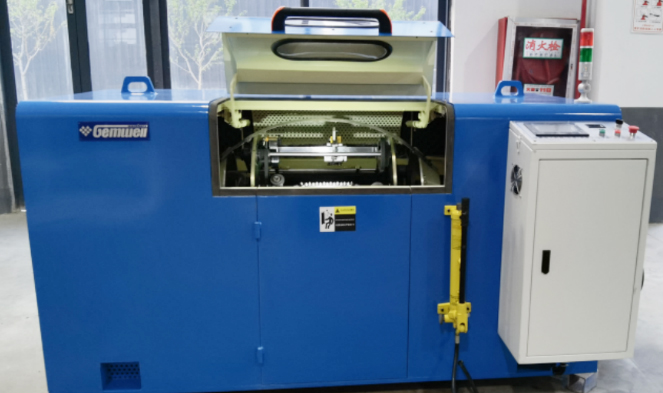
Tek bir vidalı kovan içerisinde her bileşik aynı şekilde davranmaz. Büzülmeyi, erime akış indeksini ve nem hassasiyetini anlamak, operatörlerin yaygın kusurlardan kaçınmasına yardımcı olur.
| Bileşik | Tipik Kullanım | İşleme Notu |
|---|---|---|
| PVC | Bina tel izolasyonu ve kılıfı | Aşırı ısınmaya karşı hassastır, orta derecede kesme gerektirir |
| LDPE ve HDPE | Haberleşme kablosu kaplaması | Düşük nem emilimi, kolay akış |
| XLPE | Orta ve yüksek gerilim güç kablosu izolasyonu | Ekstrüzyondan sonra kürleme ve sıkı sıcaklık kontrolü gerektirir |
| Düşük dumanlı halojen içermeyen bileşik | Demiryolu, denizcilik ve bina kablo kılıfları | Yüksek oranda dolgulu, vida ve namlu yüzeyleri için aşındırıcıdır |
Kablo Üretim Hattı İçin Doğru Makine Nasıl Seçilir
Makine boyutları ve konfigürasyonları arasında seçim yapmak, yalnızca fiyattan ziyade tel çapı aralığı ve beklenen çıktı hacmiyle başlamalıdır. Birkaç pratik kontrol noktası kararın daraltılmasına yardımcı olur:
- Vida çapını, yalnızca mevcut siparişlerle değil, önümüzdeki birkaç yıl için planlanan duvar kalınlığı ve iletken boyutu aralığıyla da eşleştirin
- Pafta kafasının izolasyon ve kaplama işleri arasında geçiş yapmak için hızlı değiştirme takımını kabul ettiğini doğrulayın
- Soğutma oluğu uzunluğunun hedef bileşik için amaçlanan hat hızına uygun olup olmadığını kontrol edin
- Daha sonra eklenen daha yüksek çıkışlı bileşikler için motor ve sürücü boyutlandırmasının boşluk bıraktığını doğrulayın
- Bu okumalar vida aşınmasının en erken uyarı işaretleri olduğundan, erime basıncı ve sıcaklık sensörünün yerleşimini isteyin.
Boyutlandırma adımını atlayan alıcılar genellikle büyük boy bir ürün satın alıyor tek vidalı ekstrüzyon makinesi düşük çıkışta olup, kaliteden herhangi bir kazanç sağlamadan üretilen kablonun metre başına enerji maliyetini artırır.
Hizmet Ömrünü Uzatan Bakım Uygulamaları
Vida ve kovan aşınması, kablo ekstrüzyon hatlarında plansız kesintilerin en büyük etkenidir. Tutarlı bir bakım rutini çıktıyı istikrarlı tutar ve maliyetli acil vida değişimini önler.
- Basınç artışlarını beklemek yerine ekran paketini inceleyin ve filtreleri sabit bir programa göre değiştirin
- Aşınmayı orijinal toleransa göre izlemek için namlu deliği çapını periyodik olarak ölçün
- Kalıp ve çapraz kafa yüzeylerini, kablo yalıtımında yüzey çizgilerinin yaygın bir nedeni olan karbon birikmesinden uzak tutun
- Dişli kutusunu ve baskı yatağı düzeneklerini üreticinin planına göre yağlayın, çünkü bu parçalar eriyik basıncının tüm eksenel yükünü taşır
- Duvar kalınlığı toleransını etkilemeden önce kademeli vida aşınmasını yakalamak için zaman içindeki erime sıcaklığı ve basınç eğilimlerini kaydedin
Kablo Ekstrüzyon Ekipmanlarını Şekillendiren Güncel Trendler
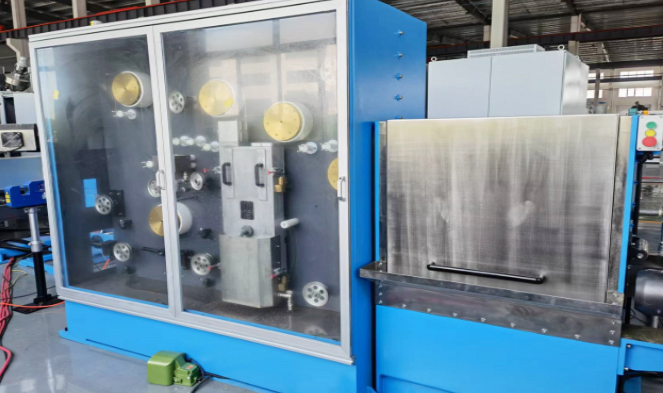
Enerji verimliliği, yeni ekstrüzyon hatları için önde gelen bir satın alma faktörü haline geldi. Servo tahrikli ana motorlar ve değişken frekanslı varil ısıtma, yeni modellerde giderek standart hale geliyor kablo ekstrüzyon makinesi çünkü başlatma ve malzeme değiştirme sırasında atıl enerji tüketimini azaltırlar. Yivli besleme tamburu tasarımları da yüksek çıkış hatlarında daha yaygın hale geliyor çünkü yivli bölüm katı taşıma stabilitesini artırıyor ve düz delikli besleme bölümleriyle karşılaştırıldığında daha düşük vida hızlarında daha yüksek çıkış sağlıyor.
Bir diğer değişim, ekstrüder vidası hızını, çekme hızını ve kıvılcım test cihazı geri bildirimini tek bir kontrol panelinde senkronize eden ve üretim süreci boyunca tutarsız duvar kalınlığına neden olan operatör hatası olasılığını azaltan entegre hat kontrol sistemlerine yöneliktir.
Sıkça Sorulan Sorular
Tel yalıtımı oluşturmak için hangi boyutta tek vidalı ekstrüzyon makinesine ihtiyaç vardır?
Çoğu bina teli yalıtım hattında, hedef iletken boyutu aralığına ve gerekli çıkış hızına bağlı olarak 45 mm ile 65 mm arasında vida çapları kullanılır.
Bir kablo ekstrüzyon makinesi hem izolasyon hem de kaplama işlerini halledebilir mi?
Evet, kalıp kafasının hızlı takım değişiklikleri için tasarlanması ve vida geometrisinin hem yalıtım hem de kılıflama için PVC gibi işlenen her iki bileşik tipine uygun olması koşuluyla.
Vida ve kovan ne sıklıkla değiştirilmelidir?
Değiştirme zamanlaması, sabit bir takvim programından ziyade bileşiğin aşındırıcılığına ve çalışma saatlerine bağlıdır. Yüksek oranda doldurulmuş düşük duman bileşikleri, bileşenleri standart PVC veya PE'den daha hızlı aşındırır.
Ekstrüde kablo yalıtımında eşit olmayan duvar kalınlığına ne sebep olur?
Yaygın nedenler arasında merkezin dışında bir çapraz kafa kalıbı, eşit olmayan namlu ısıtmasından kaynaklanan tutarsız erime sıcaklığı veya kalıptaki basınç stabilitesini azaltan aşınmış vida uçuşları yer alır.
Tek vidalı ekstrüzyon makinesi köpük izolasyon ekstrüzyonuna uygun mudur?
Evet, gaz enjeksiyonu veya kimyasal köpük maddeleri için tasarlanmış bir vida ve malzeme kalıba ulaşmadan önce hücre yapısını kontrol edecek şekilde konumlandırılmış bir varil soğutma bölgesi ile.
 İlgili Ürünler











