 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kompakt Ekstrüzyon Tel Makinesi: Doğrudan Cevap
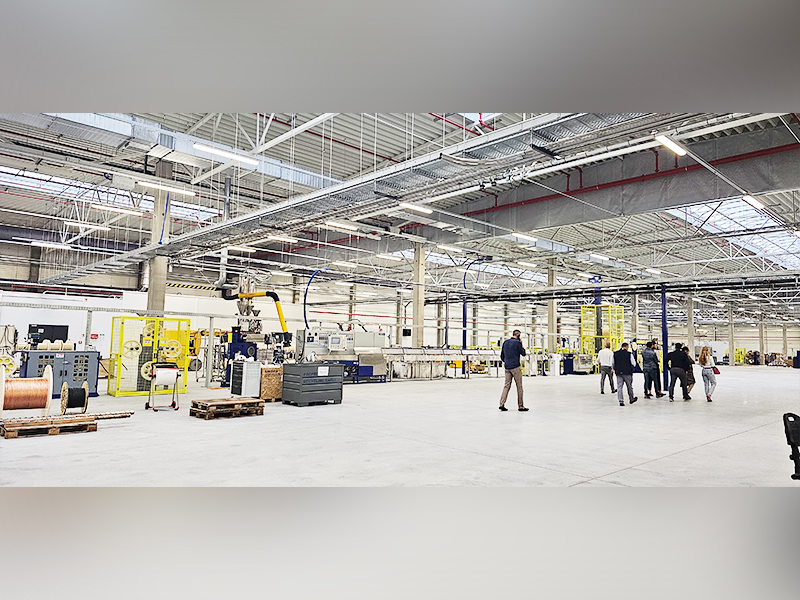
Kompakt bir ekstrüzyon tel makinesi, geleneksel bir üretim hattının zemin kapladığı alan olmadan tel ve kablo iletkenleri üzerine izolasyon veya kaplama katmanları uygulamak için tasarlanmış, yerden tasarruf sağlayan bir kablo ekstrüzyon makinesidir. Çoğu kompakt ünite 8 ila 15 metrekareye sığar iletken çapına ve malzemesine bağlı olarak dakikada 80 ila 400 metre arasında çıkış hızları sağlamaya devam ediyor. Sınırlı zemin alanına, düşük ila orta hacimli çalışmalara veya sık malzeme değişimine sahip atölyeler için kompakt ekstrüzyon tel makinesi pratik çözümdür çünkü kurulum süresini kısaltır, başlatma sırasında malzeme israfını azaltır ve çok kişilik bir ekibe ihtiyaç duymak yerine tek bir operatörün tüm hattı yönetmesine olanak tanır.
Bu kılavuzun geri kalanı bu makinelerin nasıl yapılandırıldığını, güvenilir bir kompakt kablo ekstrüzyon makinesini düşük güçlü bir makineden ayıran şeyleri ve makine özelliklerini gerçek üretim ihtiyaçlarınızla nasıl eşleştireceğinizi açıklamaktadır.
Kompakt Ekstrüzyon Tel Makinesi Nasıl Yapılır?
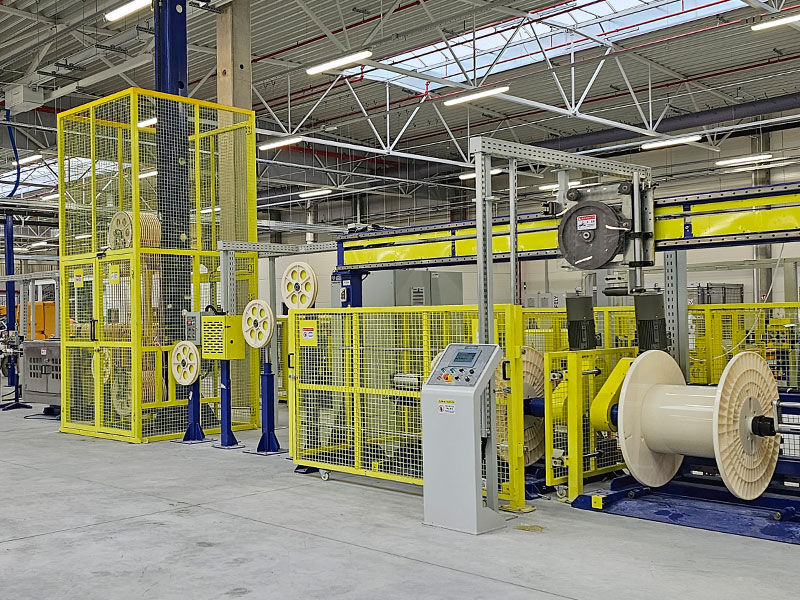
Her kompakt ekstrüzyon teli makinesi daha büyük makinelerle aynı çekirdek dizisini paylaşır kablo ekstrüzyon makinesi çizgiler, daha sıkı bir mekanik düzende yoğunlaştı. İletken, bir makara standından karşılığını alır, bir ön ısıtıcıdan geçer, erimiş polimerin uygulandığı ekstrüder çapraz kafasına girer, ardından soğutma, bir kıvılcım test cihazı veya çap ölçer ve son olarak bir sarma makarasından geçer.
Bir üniteyi "kompakt" yapan şey, işlevsel adımların azaltılması değil, bu adımların bağlantı şeklinin yeniden tasarlanmasıdır. Kompakt makineler tipik olarak ön ısıtıcıyı ve ekstruder tabanını ortak bir çerçeveye entegre eder, uzun yatay yerine dikey veya istiflenmiş bir soğutma oluğu kullanır ve çekme ve alma işlemlerini tek bir sürücü kabininde birleştirir. Bu, aynı kablo ölçüsü aralığını kullanan standart konfigürasyonla karşılaştırıldığında hat uzunluğunu kabaca yüzde 40 ila 60 oranında azaltır.
| Hat Tipi | Uzunluk | Gerekli operatörler | Tel Aralığı |
|---|---|---|---|
| Kompakt ekstrüzyon tel makinesi | 3 ila 6 metre | 1 | 0,1 mm ila 6 mm |
| Standart kablo ekstrüzyon makinesi | 10 ila 18 metre | 2 ila 3 | 0,1 mm'den 25 mm'ye |
Vida Tasarımı ve Çıktı Kalitesini Neden Belirler?
Ekstruder vidası, kompakt bir ekstrüzyon teli makinesinin tutarlı duvar kalınlığı üretip üretmediğini veya hızda eksantriklik sorunları geliştirip geliştirmediğini belirleyen tek bileşendir. Kompakt makineler genellikle 20:1 ila 25:1 arasında bir L/D oranına sahip tek vidalı bir ekstrüder kullanır; bu, tam boyutlu hatlarda bulunan 25:1 ila 30:1 oranından daha kısadır, çünkü daha kısa namlu, 6 mm'nin altındaki tel ölçüleri için eriyik homojenliğinden ödün vermeden daha küçük motor muhafazasıyla eşleşir.
Önemli Olan Üç Bölge
- Besleme bölgesi: katı peletleri ileri doğru çeker ve sıkıştırmaya başlar
- Sıkıştırma bölgesi: kanal derinliğini azaltırken malzemeyi kademeli olarak eritir
- Ölçüm bölgesi: basıncı dengeler ve çaprazkafa tutarlı eriyik akışı sağlar
Kötü eşleşen bir vida tasarımı, kabaran Bu, aynı makara boyunca 0,02 mm'den fazla dalgalanan bir tel çapı olarak ortaya çıkar. Makineleri karşılaştıran alıcılar, satın alma işlemine başlamadan önce tutarlılığı doğrulamak için örnek bir makara kesimi istemeli ve üç noktada ölçülmelidir.
Dar Alanlar için Soğutma Oluğu Konfigürasyonları
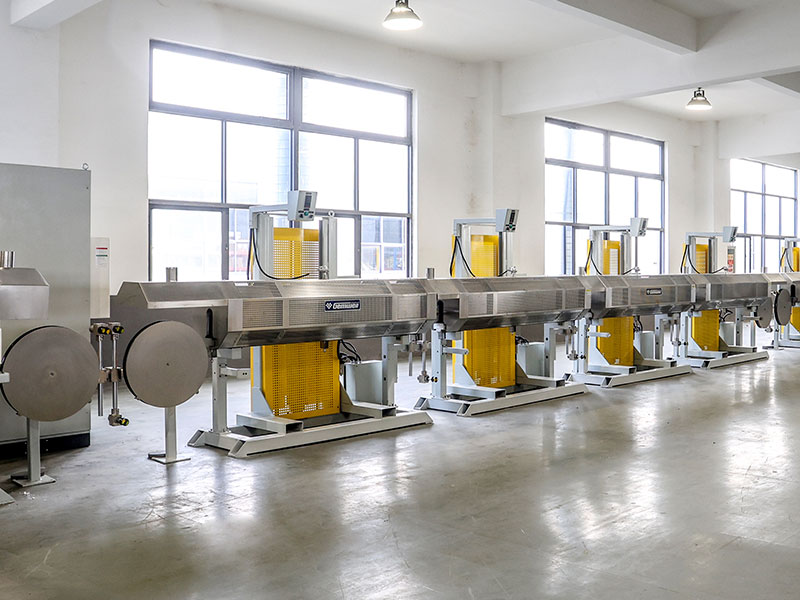
Soğutma, kompakt ekstrüzyon teli makine tasarımının geleneksel düzenlerden en gözle görülür şekilde farklılaştığı yerdir. Yatay olukların ısıyı kademeli olarak dağıtmak için uzunluğa ihtiyacı olduğundan, kompakt üniteler bunun yerine üç yaklaşımdan birini kullanır:
- Sıcaklık düşüşünü daha kısa bir mesafede hızlandırmak için ayrılmış sıcak ve soğuk su bölümlerine sahip çok bölgeli kısa oluk
- Daldırma banyosu yerine nozul dizileri kullanan sprey soğutma tünelleri, gerekli uzunluğu yüzde 50'ye kadar kısaltır
- Telin yatay yerine istiflenmiş bir bölme boyunca aşağı doğru hareket ettiği dikey damla soğutma
Kablo makine entegratörleri tarafından kullanılan tipik hat hızı kriterlerine göre, 4 mm'nin altındaki PVC ve PE yalıtımlı kablolar için 2 ila 3 metrelik bir sprey soğutma tüneli, 5 metrelik bir daldırma kanalıyla aynı soğutma etkisini sağlayabilir. Kompakt kablo ekstrüzyon makine ünitelerinin, daha küçük çerçeveye rağmen standart hatlara yakın çıkış hızlarını karşılayabilmesinin ana nedeni budur.
Kontrol Sistemleri: Temeli Güvenilirden Ayıran Nedir?
Kompakt bir ekstrüzyon tel makinesini değerlendirirken kontrol mimarisi genellikle en çok gözden kaçırılan faktördür. Temel bir ünite, sıcaklık ve hat hızı için manuel arama ayarlarına sahip röle mantığıyla çalışır. Güvenilir bir ünite, dokunmatik ekranlı HMI'lı bir PLC üzerinde çalışarak operatörlerin farklı tel ölçülerine yönelik tarifleri saklamasına ve bunları geçiş sırasında anında geri çağırmasına olanak tanır.
| Seviye | Ayarlama Yöntemi | Tarif Depolama | Geçiş Süresi |
|---|---|---|---|
| Temel röle mantığı | Manuel aramalar | Yok | 25 ila 40 dakika |
| Orta seviye PLC | Dijital dokunmatik ekran | En fazla 10 tarif | 8 ila 12 dakika |
| Kapalı çevrim çap kontrolüne sahip gelişmiş PLC | Otomatik düzeltme | Sınırsız, ağa bağlı | 5 dakikadan az |
Kapalı çevrim çap kontrolü özel ilgiyi hak etmektedir. Bu sistem, tel çapını gerçek zamanlı olarak ölçmek için soğutma aşamasından sonra konumlandırılan bir lazer ölçüm cihazı kullanır ve çekme hızını veya ekstruder RPM'sini, hurdaya dönüşmeden önce sapmayı düzeltmek için otomatik olarak ayarlar. Bu özelliğe sahip olmayan hatlarda hurda oranları genellikle yüzde 3 ile 6 arasında değişiyor Kapalı devre kontrollü hatlar ise kablo üretim tesislerinden rapor edilen vakaların çoğunda bu oranı yüzde 1'in altına düşürüyor.
Ortak Uygulamalarda Malzeme Uyumluluğu
Kompakt ekstrüzyon tel makinesi tek malzemeli bir alet değildir. PVC için mükemmel şekilde çalışan aynı çapraz kafa ve vida konfigürasyonu, farklı erime özelliklerine sahip malzemeler üzerinde düşük performans gösterecektir. Üretim planlaması başlamadan önce malzemenin makine kurulumuyla eşleştirilmesi çok önemlidir.
PVC İzolasyon
PVC, kompakt hatlarda çalıştırılan en yaygın malzeme olmaya devam ediyor çünkü genellikle 160°C ila 190°C arasındaki işlem sıcaklığı aralığı bağışlayıcıdır ve büyük kusurlar olmadan küçük vida hızı değişikliklerini tolere eder. Genel bina telleri ve alçak gerilim uygulamaları için varsayılan başlangıç noktasıdır.
Polietilen ve Çapraz Bağlı Polietilen
PE ve XLPE, genellikle 5°C bandında daha sıkı bir sıcaklık kontrolüne ihtiyaç duyar çünkü bu malzemeler kesme ısınmasına karşı daha hassastır. XLPE çalıştıran kompakt bir ekstrüzyon tel makinesi, hattın bu aşamayı içermesi halinde çapraz bağlama sürecini yönetmek için ana oluktan ayrı bir soğutma bölgesine sahip olmalıdır.
TPE ve Düşük Dumanlı Bileşikler
Taşımacılıkta ve denizcilik kablolarında kullanılan termoplastik elastomerler ve düşük dumanlı sıfır halojen bileşikler, alev geciktirici katkı maddelerinin bozulmasını önlemek için daha düşük kesme vidası profilleri gerektirir. Bu bileşiklerin standart PVC için tasarlanmış bir vida üzerinde çalıştırılması genellikle bitmiş kılıfta gözle görülür çizgilere veya renk bozulmasına neden olur.
Bir Makineyi Gerçek Üretim Hacminize Göre Boyutlandırma
Aşırı satın alma kapasitesi, kompakt ekstrüzyon tel makinesi seçerken en yaygın hatalardan biridir. Makine veriminin gerçekçi günlük çıktıyla eşleştirilmesi, hem sermaye israfını hem de yetersiz güçteki darboğazları önler.
Planlama referansı olarak: Günde 1.000 ila 3.000 metre arası ince tel (2 mm'nin altında) üreten küçük bir atölye, 65 mm veya 75 mm'lik tek vidalı kompakt üniteyle iyi bir şekilde hizmet verir. 2 mm ila 6 mm aralığında günde 5.000 ila 10.000 metreyi hedefleyen bir tesisin, eriyiği aşırı ısıtmadan bu verimi sürdürmek için genellikle 30 kW ila 45 kW aralığında daha güçlü bir tahrik motoruyla birlikte 90 mm ila 100 mm vida çapına ihtiyacı vardır.
Hat hızı tek başına bağlam olmadan yanıltıcı bir sayıdır. 0,5 mm'lik bir kablo üzerinde dakikada 300 metre hızla reklamı yapılan bir makine, 4 mm'lik bir iletken üzerinde bu hıza yakın hiçbir yerde çalışmayacaktır, çünkü daha büyük çaplar, daha kalın yalıtım duvarları gerektirir ve bu nedenle uygun soğutmayı sağlamak için daha yavaş çekme işlemi gerektirir. Tek bir battaniye numarasına değil, her zaman belirli bir tel ölçüsüne ve duvar kalınlığına bağlı hız rakamlarını isteyin.
Hizmet Ömrünü Uzatan Bakım Modelleri
Kompakt makineler, bileşenlerin birbirine daha yakın olması nedeniyle kasa boyutlarına göre daha sıcak çalışır; bu da ısı yönetimi ve rutin bakımın, aralıklı standart hatlara göre daha fazla ağırlık taşıması anlamına gelir.
- Tahrik motorunu zorlayan basınç oluşumunu önlemek için her malzeme değişiminde elek paketini ve kesici plakayı temizleyin
- Kompakt çerçevelerin termal genleşme sapmasına karşı toleransı daha az olduğundan çaprazkafa kalıbını ve uç hizalamasını haftalık olarak kontrol edin.
- Daha kısa bir oluktaki kireç oluşumunun soğutma verimliliği üzerinde orantılı olarak daha büyük bir etkisi olduğundan, soğutma suyu akış hızını aylık olarak kontrol edin.
- Aşınma oranı büyük ölçüde tel yüzeyi sürtünmesine bağlı olduğundan, çekme kayışlarını veya tırtıl paletlerini sabit bir takvim planına göre değil, aşınmaya göre değiştirin.
Belgelenmiş bir değişim temizleme rutinini takip eden tesisler, küçük ve orta ölçekli tel üretim operasyonlarında gözlemlenen ortak kalıplara dayanarak, reaktif bakıma dayalı olanlara kıyasla daha az plansız duruş rapor ediyor.
Sıkça Sorulan Sorular
Kompakt bir ekstrüzyon tel makinesi hangi tel çapı aralığını işleyebilir?
Çoğu kompakt ünite, inşaat teli, otomotiv teli ve alçak gerilim kontrol kablosu uygulamalarının büyük çoğunluğuna uyan 0,1 mm ila 6 mm iletken çapını kapsar. Daha büyük çap aralıkları genellikle standart, kompakt olmayan bir hat gerektirir.
Kompakt bir kablo ekstrüzyon makinesinin gerçekte ne kadar taban alanına ihtiyacı vardır?
Ödeme standı, ekstruder, soğutma bölümü ve toplamayı içeren tipik bir kompakt hat, aynı ölçü aralığını kapsayan standart konfigürasyon için 25 ila 40 metrekareye kıyasla yaklaşık 8 ila 15 metrekare taban alanına ihtiyaç duyar.
Bir operatör kompakt ekstrüzyon teli makinesini tek başına çalıştırabilir mi?
Evet. Entegre kontrol kabini ve kısaltılmış hat uzunluğu, tek bir eğitimli operatörün ayrı bir kontrol noktasında ikinci bir kişiye ihtiyaç duymadan ödemeyi, ekstrüzyon parametrelerini ve alımları izleyebileceği şekilde özel olarak tasarlanmıştır.
Bu makineler için tipik motor güç aralığı nedir?
Daha küçük 65 mm'lik vida üniteleri genellikle 15kW ila 22kW ana tahrik motorları kullanırken, daha kalın kablo için kullanılan 90 mm ila 100 mm vida üniteleri, yük altında kararlı çıkışı korumak için genellikle 30kW ila 45kW gerektirir.
Kompakt bir makine, standart bir hatta kıyasla çıkış hızından ödün verir mi?
Daha ince ölçüler için önemli değil. Püskürtmeli soğutma veya çok bölgeli oluklarla, 4 mm'nin altındaki kabloları çalıştıran kompakt hatlar, aynı ölçüm aralığındaki standart hatlarla karşılaştırılabilir şekilde dakikada 80 ila 400 metre hıza ulaşabilir, ancak 10 mm'nin üzerindeki daha büyük çaplar hala daha uzun standart soğutma bölümlerini tercih eder.
Tipik bir malzeme veya renk değişimi ne kadar sürer?
Orta seviye bir PLC ve saklanan tariflerle geçiş genellikle 8 ila 12 dakika sürer. Gelişmiş kapalı döngü kontrolüne ve ağ bağlantılı tarif depolamaya sahip makineler bu süreyi 5 dakikanın altına indirebilir.
 İlgili Ürünler











