 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Tel ve Kablo Üretiminde Ekstrüzyon Makinesi Nedir?
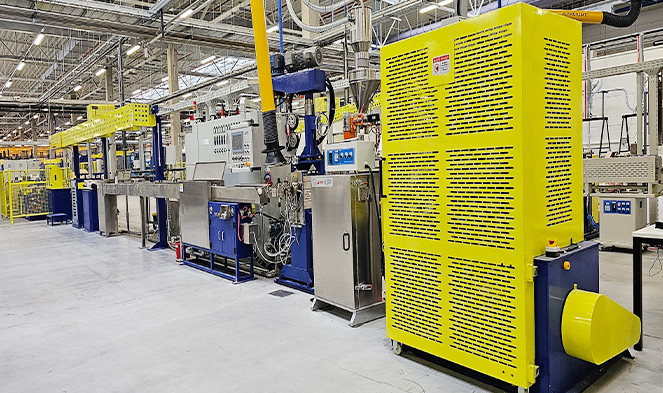
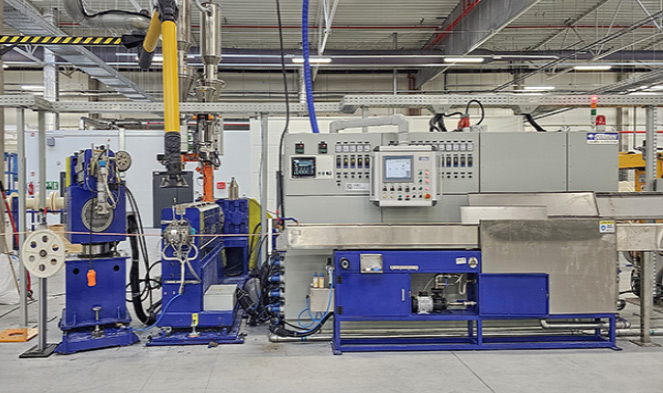
Bir ekstrüzyon makinesi - özellikle bir tel ve kablo ekstruder - metal bir iletken üzerine sürekli bir yalıtım veya kaplama malzemesi katmanı uygulamak için kullanılan merkezi ekipman parçasıdır. Pratik anlamda bu, PVC, XLPE veya LSZH gibi bir termoplastik bileşiğin ısıtılmış bir varil içinde eritilmesi, ardından erimiş malzemenin, onu hareketli bir bakır veya alüminyum telin etrafına eşit şekilde saran bir çapraz kafalı kalıptan geçirilmesi anlamına gelir. Sonuç, ince ayarlı veri kablosu hatlarında dakikada 1.200 metreyi aşabilen hızlarda tek, kesintisiz geçişte üretilen yalıtımlı bir iletkendir.
Ekstrüzyon makinesi dünya çapındaki her tel ve kablo fabrikasının omurgasıdır. Bu olmadan, ham bakır veya alüminyum iletkenler yalıtılamaz ve ister güç kaynağı kablosu, ister Cat 6A Ethernet kablosu veya denizaltı yüksek gerilim hattı olsun, hiçbir tamamlanmış kablo üretilemez. Her tel ve kablo ekstrüderi aynı temel görevi yerine getirir: katı plastik peletleri veya tozu hassas bir şekilde kontrol edilen erimiş akışa dönüştürmek, ardından bu akışı tutarlı duvar kalınlığı, eşmerkezlilik ve yüzey kalitesinde bir iletken üzerine biriktirmek.
Tel ve kablo ekstrüderi ile genel plastik ekstrüzyon makinesi arasındaki kritik ayrım, çapraz kafalı kalıp düzeneğidir. Standart profilli bir ekstrüder malzemeyi sabit bir kalıptan düz bir şekilde iterken, bir tel ve kablo ekstrüderi, hareketli bir iletkeni çevrelemek için eriyiği 90 derece (veya bazı konfigürasyonlarda aynı hizada) yönlendirir. Bu çapraz kafa tasarımı, üretim hızlarında tel yalıtımını mümkün kılan şeydir ve tel ve kablo ekstrüderinin mühendisliğini diğer plastik makine kategorilerinden hem daha karmaşık hem de daha uzmanlaşmış hale getirir.
Nasıl bir Tel ve Kablo Ekstruder İşler: Tüm Süreç
Bir ekstrüzyon makinesinin baştan sona nasıl çalıştığını anlamak, bir tel ve kablo ekstrüzyon hattını değerlendiren, satın alan veya bakımını yapan herkes için çok önemlidir. Süreç süreklidir; enjeksiyonlu kalıplamadan farklı olarak düzgün çalışan bir ekstruder asla üretimin ortasında durmaz ve her alt sistem doğrudan bir sonrakini besler.
Ödeme ve İletken Beslemesi
Çıplak bakır veya alüminyum iletken, ödeme ünitesindeki bir makaradan açılır, bobin setini çıkarmak için bir düzleştiriciden ve isteğe bağlı olarak iletken yüzeyini 60–120°C'ye ısıtan bir ön ısıtıcıdan geçer. Ön ısıtma, yalıtım ile iletken arasındaki yapışmayı iyileştirir; bu, bileşiğin metal yüzeye bağlanması gereken XLPE güç kablosu için özellikle önemlidir.
Fıçıda Besleme ve Plastikleştirme
Peletler veya tozlar hazneden ekstruder tamburunun arkasındaki besleme boğazına düşer. Dönen vida, malzemeyi giderek daha sıcak olan namlu bölgelerine doğru iletir; standart PVC için bu sıcaklık, besleme bölgesindeki 150°C'den kalıbın yakınındaki 180°C'ye kadar değişir. Vida geometrisi bileşiğin ne kadar iyice eritilip homojenleştirileceğini belirler. PVC için L/D oranı 20:1 ila 25:1 ve sıkıştırma oranı 3:1'e yakın olan bir vida standarttır. Orta gerilim kablosuna yönelik XLPE, namluda erken çapraz bağlanmayı önlemek için daha uzun bir 30:1 L/D vida gerektirir.
Çaprazkafa Kalıbı — İletkene Yalıtımın Uygulanması
Erimiş bileşik namludan çıkar ve gelen iletkenin etrafına yönlendirildiği çaprazkafaya girer. Çaprazkafanın içindeki bir torpido veya saptırıcı, eriyik akışını böler ve onu tel etrafında eşit bir şekilde birleştirir. İki takımlama yaklaşımı mevcuttur: basınçlı takım eriyiğin basınç altında kalıbın içindeki iletkenle temas ettiği yer (XLPE güç kablosu gibi yapışma gerektiren yalıtım uygulamaları için kullanılır) ve boru takımları , eriyiğin kalıptan sonra iletkenin üzerine doğru çekilen bir tüp olarak çıktığı yer (çok damarlı kablolardaki gevşek kaplamalar için yaygındır).
Soğutma, Ölçüm ve Alma
Yeni yalıtılmış iletken bir su soğutma oluğuna girer. 200 m/dak hızla çalışan 1 mm duvarlı bir PVC iletkenin boyutsal kayma olmaksızın tamamen katılaşması için tipik olarak 20-30 metrelik aktif soğutma gerekir. Lazer çap göstergeleri, kıvılcım test cihazları (yalıtım sınıfına bağlı olarak 1 kV ila 15 kV) ve kapasite monitörleri sürekli olarak hat üzerinde çalışır. Bir ırgat çekme ünitesi, bitmiş kablo bir sarma makarasına sarılmadan önce hat hızını ±%0,1 hız hassasiyetiyle kontrol eder.
 İlgili Ürünler











