 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kaynak sağlıyorsanız veya belirtiyorsanız büyük ölçekli tel ekstrüzyon makinesi sorusunun kısa yanıtı şudur: Çıkış kapasitesi, pafta kafası hassasiyeti, vida geometrisi ve soğutma hattı uzunluğu, on sekiz ayda kendi masrafını çıkaran bir makineyi az kullanılan bir makineden ayıran dört değişkendir. Yüksek hacimli üretim için üretilmiş bir tel ve kablo ekstruderinin, hurda oranlarını %1'in altında tutarken, çok vardiyalı çalışmalarda sıkı duvar kalınlığı toleranslarını (tipik olarak ±0,05 mm veya daha iyisi) koruması gerekir. Diğer her şey (marka, renk, dolap kaplaması) ikincildir. Aşağıdaki bölümler, satın alma ekibinizin doğru soruları soracak teknik derinliğe sahip olması için seçim, operasyon ve optimizasyonun her boyutunu ayrıntılı olarak ele almaktadır.
Büyük Ölçekli Tel Ekstrüzyon Makinesi Nedir?
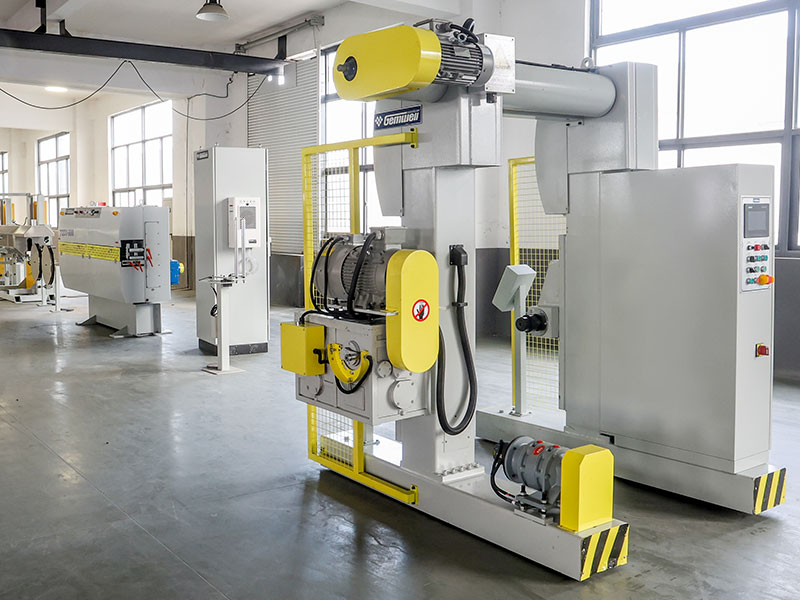
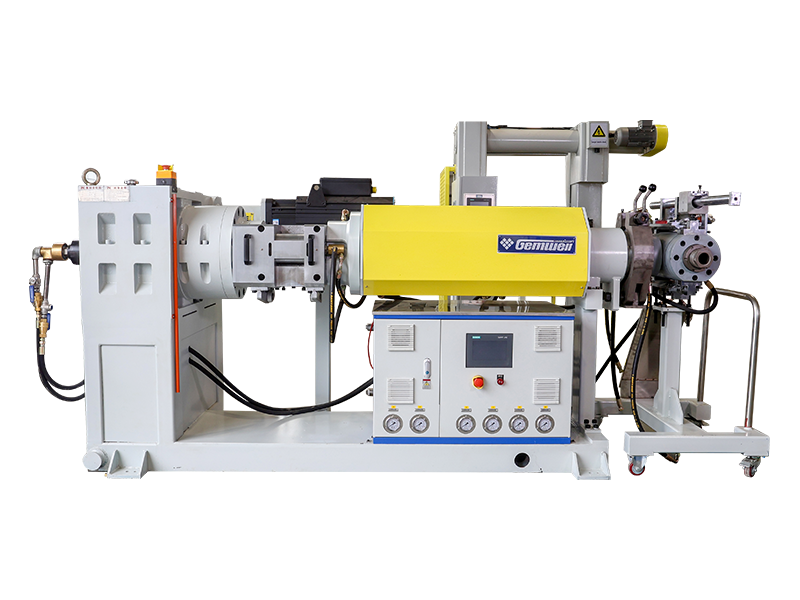
Büyük ölçekli bir tel ekstrüzyon makinesi, erimiş bir termoplastik veya termoset bileşiği bir çaprazkafa kalıbı boyunca zorlayan, hareketli bir iletkeni (bakır, alüminyum veya optik fiber) bir yalıtım veya ceket katmanıyla kaplayan sürekli işleme hattıdır. Laboratuvarlarda kullanılan küçük tezgah üstü ünitelerin aksine, endüstriyel sınıf tel ve kablo ekstruder sistemleri, ince emaye izolasyon için 100 m/dak'dan 2.500 m/dak'ya kadar hat hızlarında çalışacak ve aynı zamanda kilometrelerce çıktı boyunca tutarlı elektriksel seviyede dielektrik özellikleri koruyacak şekilde tasarlanmıştır.
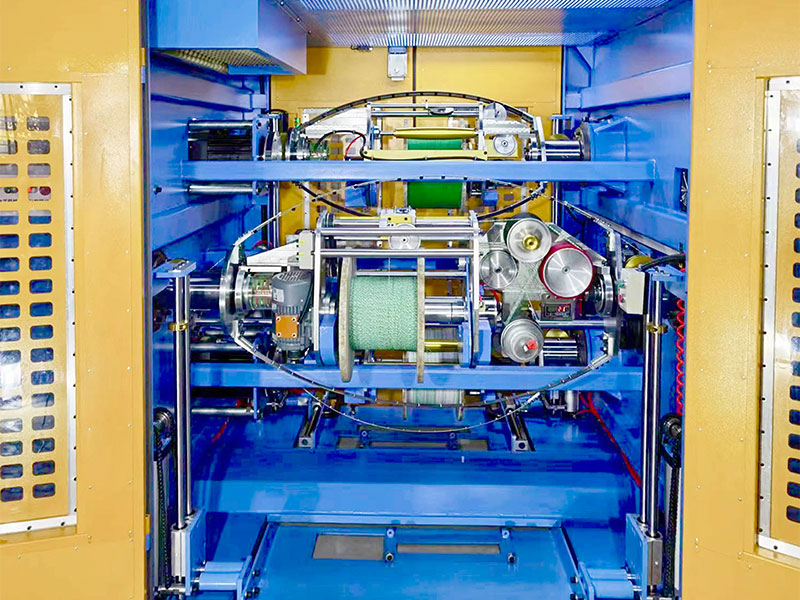
Makinenin kendisi, tek parça bir ekipmandan ziyade sıkı bir şekilde entegre edilmiş bir üretim hattıdır. Bir ödeme standı, bir ön ısıtma veya tavlama istasyonu, ekstruder namlusu ve vida düzeneği, bir çaprazkafa kalıbı, bir kıvılcım testi veya kapasitans monitörü, bir soğutma oluğu, bir tırtıl veya ırgat gergisi ve bir sarıcı veya sarma istasyonundan oluşur. Her alt sistemin üretim kapasitesi açısından diğerleriyle eşleşmesi gerekir, aksi takdirde darboğaz tüm hat için tavan haline gelir.
Temel Makine Kategorileri ve Çıkış Aralıkları
Her biri değil tel ve kablo ekstruder aynı ölçekte çalışır. Segmentasyonu anlamak, alıcıların tedarikçilerle konuşmadan önce makine sınıfını üretim hacmiyle eşleştirmesine yardımcı olur.
| Makine Sınıfı | Vida Çapı (mm) | Tipik Çıkış (kg/saat) | Hedef Uygulama | Yaklaşık. Hat Hızı (m/dak) |
|---|---|---|---|---|
| Mikro / Hassas | 20–45 | 5-60 | Tıbbi tel, mıknatıslı tel, veri kabloları | 200–2.500 |
| Orta Endüstriyel | 45–90 | 60–300 | İnşaat teli, otomotiv kablo demeti, kontrol kablosu | 50–400 |
| Büyük Ölçekli / Ağır | 90–150 | 300–1.200 | Güç kabloları, denizaltı kabloları, HV/EHV ceketleme | 5–80 |
| Tandem / Üç Katmanlı | Çoklu varil | 400–2.000 | XLPE yalıtımlı OG/HV kablo, ko-ekstrüzyon kaplama | 3–30 |
"Orta endüstriyel" ve "büyük ölçekli" arasındaki ayrım çizgisi endüstride genel olarak tek vidalı makineler için yaklaşık 90 mm vida çapında kabul edilir, çünkü bu eşiğin üzerinde motor tahrik paketi, dişli kutusu tork değerleri ve namlu ısıtma kapasitesi farklı bir mühendislik sınıfına girer. Pek çok Çinli üretici, Rosendahl Nextrom gibi Avrupalı OEM'ler ve Davis-Standard gibi Amerikalı inşaatçılar, büyük ölçekli tel ve kablo ekstruder portföylerini bu çaptan başlayarak tanımlamaktadır.
Vida Tasarımı: Verim ve Eriyik Kalitesinin Motoru
Ekstrüzyon vidası, herhangi bir büyük ölçekli tel ekstrüzyon makinesinin kalbidir. Geometrisi (sıkıştırma oranı, L/D oranı ve uçuş profili), eriyik sıcaklığı tekdüzeliğini, çıktı stabilitesini ve bileşiğin bozulma riskini belirler. Bu parametrelerin yanlış ayarlanması yalıtım boşluklarının, yüzey kusurlarının ve eksantrik kaplamaların en yaygın nedenidir.
L/D Oranı
Uzunluk-çap oranı (L/D), polimerin kalıba ulaşmadan önce plastikleştirilmesi ve homojenleştirilmesi için tamburda ne kadar zaman harcadığını tanımlar. Tel ve kablo bileşikleri için endüstri standardı aralık 20:1 ila 30:1 . PVC yalıtım hatları genellikle 20:1 ila 24:1 oranında çalışır çünkü PVC termal olarak hassastır; daha uzun kalma süresi bozulma riski taşır. XLPE ve HDPE hatları, tam çapraz bağlantı başlatıcı dağılımını sağlamak için 24:1 ila 30:1 kullanabilir. Bazı özel halojensiz alev geciktirici (HFFR) bileşikler, yüksek dolgu yükleri (ağırlıkça %60-65 ATH veya MDH) nedeniyle artık 35:1'e kadar L/D gerektiriyor ve bu da düzgün bir erime elde etmek için daha fazla kesme işi gerektiriyor.
Sıkıştırma Oranı
Sıkıştırma oranı, besleme bölgesi kanal derinliğinin ölçüm bölgesi kanal derinliğine oranıdır. Doldurulmamış polietileni işleyen bir tel ve kablo ekstrüderi tipik olarak 3,0:1 ila 3,5:1 arasında bir sıkıştırma oranı kullanır. ATH yükü %55'in üzerinde olan dolgulu bileşikler, çapraz bağlama maddelerini zamanından önce etkinleştirecek veya alev geciktiricileri bozacak vida aşırı yüklenmesini ve aşırı kesme ısınmasını önlemek için daha düşük sıkıştırma oranları (tipik olarak 2,2:1 ila 2,8:1) gerektirir.
Bariyer ve Karıştırma Bölümleri
Büyük ölçekli tel ekstrüzyon makinelerine yönelik modern yüksek çıkışlı vidalar, genellikle eriyik havuzunu erimemiş katılardan ayırmak için geçiş bölgesinde bariyer kanatları içerir ve eriyik sıcaklığını yükseltmeden eriyik homojenliğini artırır. Maddock veya Egan karıştırıcı gibi aşağı akışlı bir dağıtıcı karıştırma bölümü, renklendiricileri ve stabilizatör paketlerini daha da homojenleştirir. Bir bariyer vidasının bir Maddock karıştırıcı ile kombinasyonunun, Xaloy ve Reiloy gibi vida üreticileri tarafından yayınlanan vaka çalışmalarında erime sıcaklığı değişimini ±8°C'den ±2°C'ye düşürdüğü gösterilmiştir; bu da doğrudan bitmiş kabloda daha sıkı kapasitans ve yalıtım direnci değerleri anlamına gelir.
Endüstri standardı: 28:1 L/D'ye sahip 120 mm'lik bir vida ve 150 rpm'de bariyer geometrisi işleyen XLPE bileşiği tipik olarak aşağıdaki sonuçları sağlar 800–950 kg/saat kalıp kafası boyunca ±3°C'nin altında erime sıcaklığı değişimiyle çıktı.
Çaprazkafa Kalıp Teknolojisi ve Eşmerkezlilik Kontrolü
Çapraz kafa kalıbı, erimiş bileşiğin hareketli iletkenle buluştuğu ve hassas bir silindirik kaplama halinde şekillendirildiği yerdir. Büyük ölçekli bir tel ekstrüzyon makinesinde kalıp tasarımı, yalıtılmış tel için birincil kalite ölçütü olan eksantrikliği doğrudan kontrol eder. Zayıf eşmerkezlilik malzeme israfına neden olur, dielektrik arızalara neden olur ve müşteri geri dönüşlerini tetikler.
Basınç Tipi ve Boru Tipi Kalıp
Basınç tipi ("doldurma" kalıbı olarak da adlandırılır), ucun arkasında eriyik basıncı oluşturur, böylece bileşik pozitif basınç altında iletkene sıkı bir şekilde yapışır. Tel, bağlantı teli ve çoğu PVC uygulamasında kullanılır. Boru tipi bir kalıp, gerilim altında iletkenin üzerine çekilen bir polimer tüp oluşturur; bu, PTFE, ETFE ve sıyırma işlemine izin vermek için bağ kuvvetinin kasıtlı olarak en aza indirildiği bazı XLPE uygulamaları için tercih edilir.
Kalıp Gövde Malzemesi ve Sıcaklık Eşitliği
Büyük ölçekli çaprazkafa gövdeleri, dolgulu bileşiklerden kaynaklanan aşınmaya karşı direnç sağlamak için tipik olarak akış yüzeyleri üzerinde krom veya titanyum nitrür (TiN) kaplamalı takım çeliğinden (H13 veya P20) işlenir. Kalıp gövdesi boyunca eşit sıcaklık önemlidir: 150 mm'lik bir kalıp gövdesinin üst ve alt kısmı arasındaki 5°C'lik bir fark, 6 mm²'lik bir inşaat teli üzerinde 0,08 mm'lik eksantriklik üretebilir; bu, çoğu uluslararası standardın dışındadır. Önde gelen üreticiler artık her bölgede kapalı döngü PID kontrolü ile kalıp gövdesine birden fazla bağımsız dirençli ısıtıcı ve termokupl yerleştiriyor.
Otomatik Merkezleme Sistemleri
Yüksek üretimli tel ve kablo ekstruder hatları otomatik eş merkezlilik kontrolünü giderek daha fazla entegre ediyor. Kalıbın hemen arkasına yerleştirilen ultrasonik veya X-ışını duvar kalınlığı monitörü, gerçek zamanlı kalınlık verilerini, uç konumunu 0,001 mm çözünürlükle hareket ettiren servo tahrikli kalıp ayarlama sistemine gönderir. Sikora AG ve Zumbach Electronic gibi tedarikçilerin otomatik merkezleme sistemleri, eksantrikliği manuel olarak ayarlanan %8-12'lik bir taban çizgisinden %2-4'e düşürebilir; bu da 50.000 km/yıl'lık hacimlerde ölçülebilir bileşik tasarrufu anlamına gelir.
Çok Katmanlı Ko-Ekstrüzyon Kafaları
Tek geçişte yarı iletken iç ekran, XLPE izolasyon ve yarı iletken dış ekran gerektiren orta ve yüksek gerilim kabloları için üçlü ko-ekstrüzyon çaprazkafası kullanılır. Bu kafalar, tek bir kalıp gövdesinde birleşen ve üç katmanın tamamını aynı anda biriktiren üç ayrı eriyik akış kanalına sahiptir. Yüksek sıcaklıkta kürleme tüpüyle birleştirildiğinde bazen "kuru kürleme" veya "CCV" (katener sürekli vulkanizasyon) olarak adlandırılan bu yaklaşım, katmanlar arası kirlenme riskini ortadan kaldırır ve 30 kV'nin üzerinde derecelendirilmiş kablolar için IEC 60840'ın gerektirdiği temizlik seviyelerini korur.
Soğutma Hattı Tasarımı: Uzunluk Hızı Neden Belirler?
Kalıptan sonra, çekme gerilimi altında deformasyonu önlemek için sıcak yalıtımlı telin, ırgat veya tırtılla temas etmeden önce erime sıcaklığından (tipik olarak PE bileşikleri için 180–230°C, PVC için 170–200°C) 60°C'nin altına soğutulması gerekir. Bu nedenle soğutma oluğu uzunluğu, herhangi bir büyük ölçekli tel ekstrüzyon makinesinde ulaşılabilir maksimum hat hızının birincil belirleyicisidir.
Su Oluğu Boyutlandırma Kuralı
Tel endüstrisinde kullanılan basitleştirilmiş bir mühendislik kuralı: soğutma oluğu uzunluğunun (metre cinsinden) hat hızına (m/dak) bölünmesi, yalıtım yüzeyi sıcaklığının 60°C'nin altına düşürülmesi için yeterli olmalıdır. 200 m/dak'lık 2,5 mm²'lik bir PVC yapı teli için, genellikle 18–22°C giriş suyuna sahip 30 metrelik bir oluk gereklidir. 40 m/dak'lık 50 mm²'lik bir XLPE güç kablosu için, kademeli su sıcaklığı bölgelerine sahip 60 metrelik bir oluk yaygındır. Büyük ölçekli üretime yönelik modern hatlar, her biri 6 ila 10 metrelik bölümler halinde oluklar kurarak, aşamalı soğutmaya ve aktif bölümlerin sayısını ürüne göre değiştirme olanağı sağlar.
Sprey ve Daldırma Soğutma
Daldırma tankları 4 mm²'nin üzerindeki kablolar için standarttır. İnce yalıtım (AWG 28 ve daha ince) için yüksek hızlı hassas kablo hatlarında genellikle hava soğutmalı kıvılcım test cihazının birinci bölgesi ve ardından su püskürtme kutusu kullanılır, çünkü 1.000 m/dk'nın üzerindeki hızlarda tam daldırma, telin salınmasına ve oluk duvarlarına temas etmesine neden olabilecek türbülans yaratır. Laminer akışlı nozullara sahip püskürtme kutuları, yeterli ısı gidermeyi sağlarken bu sorunu kontrol eder.
Soğutulmuş Su Sistemleri
600–800 m/dak hızla çalışan otomotiv kablo demeti teli için büyük ölçekli tel ve kablo ekstruder hatları genellikle 8–12°C su sağlayan merkezi bir soğutulmuş su sistemine bağlanır. Su giriş sıcaklığı minimum oluk uzunluğunu doğrudan etkiler. 22°C musluk suyundan 10°C soğutulmuş suya geçiş, aynı ürün ve hız için gereken oluk uzunluğunu %25-35 oranında azaltabilir, bu da yüksek hacimli tesisler için zemin alanından önemli ölçüde tasarruf sağlar.
Su Sirkülasyonu ve Kalitesi
Tel ekstrüzyon hattındaki soğutma suyu, bileşik kalıntılarını, ayırıcı maddeleri ve mikrobiyal büyümeyi biriktirir. Modern büyük ölçekli hatlar, merkezi bir soğutucu ile kapalı devre devridaim, 50 mikrona kadar filtreleme ve UV sterilizasyonu içerir. Yüksek gerilim kablo hatlarında kanaldan geçen bakır iletkenlerde galvanik korozyonun önlenmesi için su iletkenliğinin 50 µS/cm'nin altında kontrol edilmesi gerekmektedir. Su kalitesi yönetimini ihmal eden tesisler sıklıkla iletken yüzey oksidasyonunun yalıtım-iletken arayüzünde yapışma sorunları yarattığını görür.
Tahrik Sistemleri, Tork ve Enerji Verimliliği
Büyük ölçekli bir tel ekstrüzyon makinesindeki tahrik sistemi (motor, dişli kutusu ve değişken frekanslı sürücü (VFD)), bitmiş telde çap değişimi olarak ortaya çıkan dalgalanma ve avlanmayı önlemek için tüm hız aralığı boyunca sabit tork sağlamalıdır. Geçtiğimiz on yılda, AC vektör sürücüleri ve kalıcı mıknatıslı (PM) doğrudan tahrikli sistemler, yeni kurulumlarda eski DC tristör sürücülerinin yerini büyük ölçüde aldı.
AC Vektör Sürücülü Helisel Şanzıman
Orta ila büyük tel ve kablo ekstruder hatlarında en yaygın kullanılan konfigürasyon. AC motor (tipik olarak IE3 veya IE4 verimlilik sınıfı) sertleştirilmiş helisel veya helisel konik dişli kutusuna bağlanmıştır. Hız düzenleme doğruluğu, iyi bir vektör sürücüsüyle tipik olarak ±%0,05'tir ve çoğu bina teli ve güç kablosu uygulaması için yeterlidir. Motor boyutları, 90 mm'lik bir ekstruder için 75 kW'tan, dolgulu bileşikleri işleyen 150 mm'lik bir makine için 630 kW veya daha fazlasına kadar değişir.
PM Doğrudan Tahrik
Tek kademeli redüksiyona sahip veya hiç dişli kutusu olmayan kalıcı mıknatıslı motorlar, yüksek hızlı hassas tel ekstrüderlerde giderek daha yaygın hale geliyor. Dişli kutusu olmadan mekanik kayıplar neredeyse sıfıra düşer ve sistem hız regülasyonunu ±%0,01'den daha iyi bir şekilde başarır. PM sürücüleri ayrıca dişli bir makinenin tipik 82-86 dB(A) gürültü seviyelerini 75 dB(A)'nın altına düşürür; bu, 7/24 çalışan operatör ortamlarında anlamlı bir gelişmedir.
Spesifik Enerji Tüketimi
Önemli bir satın alma ölçüsü, üretimin kilogramı başına kWh cinsinden spesifik enerji tüketimidir (SEC). İyi yapılandırılmış, 120 mm'lik bir tel ve kablo ekstruderinin XLPE'yi yüksek verimde işlemesi gerekir 0,12–0,20 kWh/kg yalnızca ekstrüzyon bölümü için. DC tahrikli ve zayıf namlu yalıtımına sahip eski makineler 0,35–0,50 kWh/kg hızında çalışabilir. Yıllık 5.000 tonluk üretimde, 0,15 ile 0,40 kWh/kg arasındaki fark 1.250 MWh/yıl'a tekabül eder; 0,08 ila 0,12 ABD Doları/kWh endüstriyel elektrik tarifelerinde bu, yıllık enerji maliyeti farkı olarak 100.000 ila 150.000 ABD Doları anlamına gelir.
Namlu Yalıtımı ve Bölge Isıtma
Namluyu ısıtmak, üretim sırasında toplam ekstruder enerji tüketiminin %20-40'ını oluşturur. Bantların üzerine takılan mineral yün yalıtım kılıflarıyla birlikte %94-96 verimliliğe sahip seramik bant ısıtıcılar, yalıtılmamış dökme alüminyum bant ısıtıcılara kıyasla yayılan ısı kaybını azaltır ve bölge ısıtma enerjisini %15-30 oranında azaltır. Birçok büyük ölçekli makine üreticisi artık 90 mm'nin üzerindeki makinelerde standart olarak yalıtımlı varil ısıtma sunmaktadır.
Namlu ve Sıcaklık Bölgesi Yönetimi
Üretim sınıfı tel ve kablo ekstruderinde hassas namlu sıcaklık kontrolü tartışılamaz. Çoğu büyük ölçekli makine, namluyu her biri kendi direnç bandı ısıtıcısına, soğutma fanına (veya su ceketine) ve PID sıcaklık kontrol cihazına sahip dört ila altı bağımsız ısıtma ve soğutma bölgesine ayırır. Her bölgeyi bağımsız olarak ayarlayabilme ve ayar noktasının ±1°C dahilinde tutabilme temel gerekliliktir.
- Bölge 1 (Besleme): Köprü oluşumunu önlemek ve katı yataklı taşımayı sağlamak için genellikle erime sıcaklığının 20–40°C altına ayarlanır
- Bölge 2–3 (Geçiş): Eriyik sıcaklığına doğru kademeli rampa, eriyiği aşırı ısıtmadan kontrollü plastikleştirmeye olanak tanır
- Bölge 4–5 (Ölçüm): Sabit erime basıncı ve çıkış hızı için kalıp sıcaklığına veya biraz altına ayarlayın
- Adaptör ve Kalıp Bölgeleri: Genellikle bağımsız olarak kontrol edilir; ±2°C dahilinde gövde boyunca kalıp bölgesi tekdüzeliği eşmerkezlilik için kritik öneme sahiptir
- Soğutma ortamı: Yüksek vida hızlarında aşırı ısınmayı önlemek için basınçlı hava veya su ceketi soğutması
Başlatma sırasında sıcaklığın aşılması, bileşiğin bozulmasının ve kalıbın kirlenmesinin sık görülen bir kaynağıdır. Modern büyük ölçekli tel ekstrüzyon makinesi kontrolörleri, minimum aşma ile daha hızlı namlu ısınması için otomatik ayarlama PID algoritmalarını ve model tahminli kontrolü (MPC) kullanır; eski tristör kontrollü makinelerde yaygın olan 20–30°C aşmaya karşı 3°C'den daha az bir aşma ile 120 mm'lik bir makineyi 45–60 dakikada üretim sıcaklığına getirir.
Hat İçi Kalite İzleme Sistemleri
Modern yüksek hacimli tel ve kablo ekstruder hatları, hem anlık proses kontrolü hem de uzun vadeli istatistiksel kalite yönetimi için kullanılan verileri üreten birden fazla hat içi ölçüm ve izleme sistemini entegre eder. Bu, Tier 1 otomotiv OEM'lerinin ve şebeke operatörlerinin Endüstri 4.0 bağlantı gereksinimlerinin yönlendirdiği, tel ekstrüzyon endüstrisinin en hızlı gelişen alanlarından biridir.
2.000 Hz'de tarama yapan lazer mikrometreler dış çapı ölçer ve oval kesiti tespit eder. Zumbach, Sikora ve Beta LaserMike'ın birimleri ±0,001 mm çözünürlüğü korur. Veriler, gerçek zamanlı çap düzeltmesi için çekme hızı kontrol döngüsünü besler.
Ultrasonik göstergeler (opak kablolar için) veya X-ray sistemleri (tüm kablo tipleri için) 360° et kalınlığı ölçümü sağlar. Sikora'nın CENTERVIEW 8000 serisi, 60 mm dış çapa kadar kablolar için ±0,01 mm ölçüm belirsizliğiyle gerçek zamanlı eksantriklik verileri sağlar.
Sürekli kapasitans monitörleri, lazer ölçüm cihazları tarafından görülemeyen yalıtım boşluklarını ve kalıntıları tespit eder. Yüksek voltaj kıvılcım test cihazları, küçük delikleri tespit etmek için 0,5–25 kV (yalıtım kalınlığına bağlı olarak) uygular. Modern sistemler, 1.000 m/dak'ya varan hızlarda çapı 50 µm'nin üzerindeki iğne deliklerinin %100 algılanmasını sağlar.
Adaptördeki ve kalıp girişindeki basınç transdüserlerini eriterek proses stabilitesini ölçün. Çıkış hızı, sabit sıcaklıkta kalıp basıncıyla doğru orantılıdır; 30 dakika boyunca %5'ten fazla basınç kayması, araştırılması gereken bir proses problemine işaret eder. Eriyik termokuplları varil yüzey sıcaklığından ziyade gerçek eriyik sıcaklığını sağlar.
Büyük Ölçekli Tel Ekstrüzyon Makinelerinde İşlenen Malzemeler
Büyük ölçekli bir tel ekstrüzyon makinesinin, çalıştıracağı bileşik ailesi için özel olarak yapılandırılması gerekir. Farklı polimerler, vida tasarımını, namlu metalurjisini, kalıp malzemesini ve soğutma gereksinimlerini etkileyen tamamen farklı reolojik davranışa, termal stabiliteye ve aşınma özelliklerine sahiptir.
| Bileşik | İşleme Sıcaklığı (°C) | Anahtar Vida Özelliği | Namlu Metalurjisi | Ana Uygulama |
|---|---|---|---|---|
| PVC (esnek) | 160–185 | Düşük kesme, düşük sıkıştırma (2,5:1) | Krom kaplamalı veya nitrürlenmiş | İnşaat teli, otomotiv teli |
| XLPE (çapraz bağlanabilir PE) | 120–135 (kalıp çıkışı) | Bariyer vidası, düşük kesme | Bi-metalik (Xaloy 306 tipi) | OG/HV güç kablosu izolasyonu |
| HDPE | 180–230 | Yüksek sıkıştırma (3,5:1), bariyer | Standart nitrürlenmiş | Telekom kablosu, alçak gerilim ceketleme |
| HFFR (ATH/MDH dolu) | 190–220 | Düşük sıkıştırma (2,2:1), yüksek L/D | Bi-metalik, sertleştirilmiş kanatlar | Demiryolu, deniz, tünel kablosu |
| TPE / TPU | 170–210 | Genel amaçlı, karıştırma bölümü | Standart nitrürlenmiş | Otomotiv, robotik esnek kablo |
| Floropolimerler (FEP, ETFE) | 300–380 | Kısa L/D (16:1), korozyona dayanıklı | Inconel veya Hastelloy astarlı | Havacılık ve enstrümantasyon teli |
Büyük Ölçekli Tel Ekstrüzyon Makinesi Nasıl Değerlendirilir ve Seçilir
Bir üretim teli ve kablo ekstruderinin seçilmesi, teklif edilen çıktı oranlarını karşılaştırmaktan daha fazlasını gerektirir. Aşağıdaki yapılandırılmış değerlendirme süreci, satın alma mühendislerinin en yaygın satın alma hatalarından kaçınmasına yardımcı olur.
Önce Ürün Matrisini Tanımlayın
İlk üç yıl içinde ihtiyaç duyacağınız her kablo ölçüsünü, yalıtım malzemesini ve hat hızını listeleyin. En yaygın ürün değil, en geniş ürün yelpazesi makinenin özelliklerini tanımlar. 300 m/dak'da 2,5 mm² PVC bina teli için optimize edilmiş bir hat, 95 mm² XLPE güç kablosunu hiç çekemeyebilir ve HV kablo için oluşturulmuş bir hat, ince bağlantı telini ekonomik olarak çalıştıramayabilir. Birçok alıcı, yalnızca en yüksek hacimli ürünlerine fiyat vererek eksik fiyat belirtiyor.
Belgelenmiş Vida Performans Verilerini Talep Edin
Tedarikçilerden vida karakteristik eğrilerini isteyin: özel bileşiğiniz ve işleme sıcaklığınızdaki çıktı (kg/saat) ve vida hızı (RPM). Saygın tel ve kablo ekstruder üreticileri bu verileri fabrika kabul testlerinden veya yayınlanmış deneme kayıtlarından alacaktır. Vida hızı ve sıcaklık bağlamı olmadan iddia edilen bir çıkış hızı anlamsızdır.
Şanzıman Tork Değerlerinin İncelenmesi
Dişli kutusu genellikle büyük ölçekli makinelerde sınırlayıcı bileşendir. Nm cinsinden nominal torku ve motorun tepe tork çıkışına göre güvenlik faktörünü isteyin. Güvenlik marjı olmayan 1,0x motor tepe torku için derecelendirilmiş bir dişli kutusu, yüksek viskoziteli dolgulu bileşikleri işlerken zamanından önce arızalanacaktır. Endüstri uygulaması, motor tepe noktasına göre dişli kutusu tork değerinde 1,5 kat veya daha yüksek bir güvenlik faktörüdür.
Kontrol Sistemi Mimarisini Denetleyin
Hattın PLC ve HMI sisteminin açık bir mimari (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) veya özel bir platform üzerine kurulu olup olmadığını belirleyin. Tescilli kontrol sistemleri, yazılım güncellemeleri, yedek parçalar ve modifikasyonlar için orijinal ekipman üreticisine uzun vadeli bağımlılık yaratır. Açık mimari, mühendislik ekibinizin tarifleri bağımsız olarak değiştirmesine ve sensörler eklemesine olanak tanır.
Fabrika Kabul Testi (FAT) Yapın
Bileşiğiniz ve iletkeninizle fabrika kabul testi yapılmasında ısrar edin. Makineyi en az dört saat nominal hızda çalıştırın ve çap değişimini (%CV), eksantrikliği ve eriyik basıncı stabilitesini ölçün. Tüm FAT verilerinin teslimat belgelerine dahil edilmesini talep edin. Büyük ölçekli tel ekstrüzyon makinesi siparişlerinde FAT şartlarına direnen tedarikçiler önemli bir risk sinyalidir.
Otomasyon ve Endüstri 4.0 Entegrasyonu
Tel ve kablo endüstrisi, operatör bağımlılığının azaltılması ve veri izlenebilirliğinin artırılması yönünde sürekli bir baskı altındadır. Modern büyük ölçekli tel ekstrüzyon makineleri, geçişler arasında manuel müdahale olmaksızın tarif yönetimi, uzaktan teşhis ve üretim raporlaması yapabilen tam otomatik hatlar olarak giderek daha fazla teslim edilmektedir.
Tarif Yönetimi ve Değiştirme Süresi
Dijital reçete yönetimine sahip, iyi yapılandırılmış büyük ölçekli bir tel ve kablo ekstruder, tüm parametreler (vida hızı, namlu sıcaklıkları, çekme hızı, çekme gerilimi) tek bir tarif dosyası olarak depolanıp yüklendiğinde, 20 dakikadan kısa bir sürede bir ürün değişimini (bir tel ölçüsünden ve bileşimden diğerine geçiş) gerçekleştirebilir. Tarif yönetimi olmadan, 30-50 parametrenin manuel olarak ayarlanmasını gerektiren geçişler 90-120 dakika sürebilir; bu, haftada 15 ürün değişimi yapan üç vardiyalı yoğun bir hatta %12-20 kapasite kaybına karşılık gelir.
OPC-UA Bağlantısı ve MES Entegrasyonu
OPC Birleşik Mimari (OPC-UA) protokolü, ekstrüzyon hattı verilerini tesis düzeyindeki Üretim Yürütme Sistemlerine (MES), ERP sistemlerine ve bulut analiz platformlarına bağlamak için mevcut standarttır. OPC-UA ile donatılmış büyük ölçekli bir tel ekstrüzyon makinesi, vida hızını, verimi, erime sıcaklığını, çapı ve kıvılcım testi sonuçlarını gerçek zamanlı olarak merkezi bir veritabanına aktararak vardiya süreç analitiğini ve tahmine dayalı bakım tetikleyicilerini etkinleştirebilir. Avrupa'da 1. Kademe müşterilere hizmet veren otomotiv kablo tedarikçilerinin, müşteri kalite gereklilikleri gereği, çıktı metresine kadar %100 OPC-UA izlenebilirliğine sahip olmaları giderek daha fazla talep edilmektedir.
Yüksek Aşınmaya Dayanıklı Bileşenlerde Kestirimci Bakım
Vida ve kovan aşınması, büyük ölçekli bir tel ekstrüzyon makinesinde birincil bakım maliyetidir. Dişli kutusundaki titreşim sensörleri, motor akımı eğilimi ve erime basıncı kayma algoritmaları, vida aşınması çıkış dengesizliği noktasına ulaşmadan önce 200-400 saat önceden uyarı sağlayabilir. Birçok tel ekstruder OEM'i artık, mühendislik ekiplerinin makine verilerini haftalık olarak incelediği ve anormallikleri üretim kesintilerine dönüşmeden önce işaretlediği uzaktan izleme abonelikleri sunuyor.
Belgelenmiş vaka: Güneydoğu Asya'daki orta ölçekli bir tel üreticisi, üç büyük ölçekli ekstruder hattından oluşan filosuna OPC-UA bağlantısı ve uzaktan izleme aboneliği uyguladıktan sonra plansız arıza sürelerinde %34 azalma bildirdi. Geri ödeme süresinin, yalnızca kaçınılan kesinti maliyetlerine dayalı olarak 8 aydan kısa olacağı tahmin edildi.
Bakım Programları ve Aşınma Parçaları Planlaması
Haftada altı veya yedi gün üç vardiya çalışan büyük ölçekli bir tel ekstrüzyon makinesi yılda 7.000-8.000 çalışma saati biriktirecektir. Yapılandırılmış önleyici bakım, sermaye yatırımını haklı çıkaran çıktı oranının ve ürün kalitesinin sürdürülmesinde en önemli faktördür.
Günlük ve Haftalık Görevler
- Namlu bölgesi sıcaklıklarını kontrol edip kaydedin ve ayar noktalarıyla karşılaştırın
- Adaptördeki erime basıncını kaydedin ve kalıplayın; sürüklenme eğilimi
- Soğutma oluğu suyunun berraklığını ve iletkenliğini kontrol edin
- Kıvılcım testi elektrotunu temizleyin ve elektrot boşluğunu kontrol edin
- Tırtıl/ırgat yataklarını OEM planına göre yağlayın
- Şanzıman yağı seviyesini ve sıcaklığını kontrol edin
Aylık Görevler
- Aşındırıcı dolgulu bileşikler işleniyorsa görsel inceleme için vidayı çekin
- Sıcaklık kontrol cihazlarını sertifikalı bir referans termokupl ile kalibre edin
- Tüm güvenlik kilitlerini test edin (acil durdurma, aşırı yük koruması)
- Soğutma suyu filtrelerini yıkayın ve değiştirin
Yıllık Görevler ve Aşınma Parçası Ömrü
- Namlu deliğine karşı vida uçuş açıklığını ölçün; boşluk namlu çapının %0,2-0,3'ünü aştığında değiştirin
- OEM tarafından belirlenen kalitede tam şanzıman yağı tahliyesi ve yeniden doldurulması
- Namlu ısıtıcı bantlarını değiştirin (tipik ömür: 18.000–25.000 saat)
- Tüm termokupl sensörlerini değiştirin (sapma 2-3 yıl sonra önemli hale gelir)
- Baskı yatağının durumunu inceleyin (arıza genellikle büyük ölçekli bir makinedeki en pahalı onarımdır)
Doldurulmamış PE bileşikleri çalıştıran büyük ölçekli bir tel ekstrüzyon makinesindeki vida ve kovan ömrü 30.000-40.000 saati aşabilir. %60 ATH dolgulu HFFR bileşikleri çalıştıran aynı makine, eğer bi-metalik namlu ve sertleştirilmiş uçuş vidaları belirtilmemişse, 4.000-6.000 saat sonra vidanın değiştirilmesi gerekebilir. Standart bir vida (120 mm için ~ 8.000 ABD Doları) ile tamamen bi-metalik aşınmaya dirençli bir vida (~ 22.000 ABD Doları) arasındaki maliyet farkı, aşındırıcı dolgulu bileşikler çalıştırılırken daha düşük değiştirme sıklığı sayesinde tipik olarak bir yıldan daha kısa bir sürede telafi edilir.
Lider Üreticiler ve Küresel Tedarik Ortamı
Büyük ölçekli tel ekstrüzyon makinelerine yönelik küresel pazar, Avrupalı, Kuzey Amerikalı ve Asyalı üreticilerin bir karışımı tarafından tedarik edilmektedir. Tedarikçi ortamını anlamak, satın alma ekiplerinin fiyatı, teknoloji seviyesini ve satış sonrası yetenekleri karşılaştırmasına yardımcı olur.
Büyük ölçekli tel ve kablo ekstruder makineleri için fiyat kıyaslamaları (vida çapı 90–120 mm, soğutma, toplama ve kontroller dahil tam hat): Çin yapımı hatlar, komple bir bina tel hattı için yaklaşık 180.000 – 450.000 ABD Dolarından başlamaktadır. Avrupa yapımı eşdeğer hatlar genellikle 600.000 ABD Doları ile 1.500.000 ABD Doları arasındadır. HV kabloya yönelik CCV veya üçlü ko-ekstrüzyon hatları için, Avrupa paketleri 3.000.000 ABD Dolarından başlar ve komple anahtar teslimi HV denizaltı kablo ekstrüzyon sistemleri için 25.000.000 ABD Dolarına ulaşabilir.
XLPE ve Yüksek Gerilim Kablo Ekstrüzyonu: Özel Gereksinimler
Orta ve yüksek gerilim XLPE yalıtımlı kablo ekstrüzyonu, büyük ölçekli tel ekstrüzyon makinesi pazarının teknik açıdan en zorlu segmentini temsil eder. Gereksinimler bina teli ekstrüzyonundan o kadar farklıdır ki, 12 kV'nin üzerinde kablo üretmeyi amaçlayan bir tesisin bunu tamamen ayrı bir teknoloji kategorisi olarak ele alması gerekir.
Temizlik Gereksinimleri
30 kV ve üzeri değere sahip kablolara yönelik XLPE bileşiği temiz oda ortamında işlenmelidir. IEC 60840'a göre 30 kV'un üzerindeki kabloların yalıtımında kesitte 0,125 mm'den büyük kirletici parçacıklar bulunmamalıdır. Bu, bileşik silodan kalıba kadar tüm ekstrüzyon hattının, filtrelenmiş hava beslemesi, pozitif basıncın her zaman muhafaza edildiği ve tüm personelin tüy bırakmayan giysiler giydiği Sınıf 10.000 (ISO 7) temiz odada kapatılmasını gerektirir. Bileşik elleçlemede ortamdaki tozdan kaynaklanan kirlenmeyi önlemek için kapalı transfer sistemleri kullanılır. Bu gereksinimler, bina teli üretimiyle karşılaştırıldığında hat kurulumuna yönelik inşaat mühendisliği ve mekanik gereksinimleri önemli ölçüde artırır.
Sürekli Vulkanizasyon (CV) Sistemleri
XLPE, ekstrüzyondan sonra, yalıtımlı kablonun nitrojen basınçlı bir kürleme tüpünde (CCV: katener sürekli vulkanizasyon veya VCV: dikey sürekli vulkanizasyon) yüksek sıcaklık ve basınca maruz bırakılmasıyla gerçekleştirilen çapraz bağlanmayı gerektirir. HV kablosu için CCV tüpleri genellikle 80–200 metre uzunluğundadır ve 300–400°C'de ve 10–20 bar nitrojen basıncında tutulur. Yumuşak kürlenmemiş yalıtımın oval deformasyonunu önlemek için kablonun bu boru boyunca katener sarkması hassas bir şekilde kontrol edilmelidir. Bir VCV hattı, katener sarkmasını tamamen ortadan kaldıran dikey bir tüp (300 metreye kadar yükseklik, özel bir kule binası gerektirir) kullanır ve bu da onu 132 kV ve üzeri kablolar için tercih edilen teknoloji haline getirir. EHV kablosu için VCV hatlarının kurulumunun tamamı 15-30 milyon Euro'ya mal olabilir.
Çapraz Bağlama Sonrası Gaz Alma
Çapraz bağlı XLPE yalıtımı, peroksit ayrışma sürecinin yan ürünlerini içerir (DCP çapraz bağlı sistemler için metan, asetofenon ve kümil alkol). Bu yan ürünlerin, kablo aksesuarlarının (bağlantılar, sonlandırmalar) uygulanmadan önce ısıtılmış gaz giderme odalarında (kablo çapına bağlı olarak 5-30 gün boyunca tipik olarak 70-80°C'de) yalıtımdan dışarı yayılması gerekir. XLPE yalıtımının gazının yeterince giderilmemesi, erken dielektrik arızasına neden olabilecek alan yükü birikmesine neden olur. Gazdan arındırma, HV kablo üreticileri için genellikle üretim hızı darboğazıdır; ekstrüzyon çıktısını karşılamak için yeterli hazne kapasitesi oluşturmak, sıcaklık kontrollü depolamaya önemli miktarda sermaye yatırımı gerektirir.
Büyük Ölçekli Tel Ekstrüzyon Makinesi Yatırımını Yönlendiren Pazar Trendleri
Talebin makro faktörlerini anlamak, tesis planlayıcılarının yeni hat yatırımlarını doğru şekilde boyutlandırmasına ve zamanlamasına yardımcı olur.
Şebeke Modernizasyonu ve Yenilenebilir Enerji
Küresel enerji dönüşümü, yüksek gerilim ve ekstra yüksek gerilim kablolarına yönelik benzeri görülmemiş bir talebi artırıyor. Uluslararası Enerji Ajansı (IEA), 2023 Elektrik Şebekeleri ve Güvenli Enerji Geçişleri raporunda, 2050 yılına kadar net sıfır emisyona ulaşmanın aşağıdakileri gerektirdiğini tahmin ediyor: 80 milyon km yeni şebeke kablosu 2040 yılına kadar bu, bugüne kadar döşenen tüm kabloların yaklaşık iki katı uzunlukta olacaktır. Bu, Avrupa, Kuzey Amerika ve Asya'daki üreticilerde yeni HV ve EHV kablo hatlarına yatırım yapılması anlamına geliyor.
Elektrikli Araç Genişlemesi
EV üretimi, daha hafif donanımlarda daha yüksek akım yoğunluklarını idare edebilen yüksek sıcaklıkta, ince duvarlı otomotiv teline olan talebi artırıyor. Çapraz bağlı ETFE ve 175°C ve üzeri sıcaklığa sahip silikon yalıtımlı tel gibi tel bileşikleri çift haneli oranlarda büyüyor. Bu özel bileşikler için optimize edilmiş otomotiv tel ekstruder hatları, Avrupalı ve Amerikalı OEM'lere tedarik sağlayan Meksika, Fas ve Doğu Avrupa'daki koşum takımı üreticileri için öncelikli bir yatırımdır.
Fiber Optik Altyapı
ABD'deki (BEAD programı: 42,45 milyar dolar), AB'deki (Gigabit Altyapı Yasası hedefi: 2030'a kadar tüm AB hanelerine 1 Gbps) küresel tesise kadar fiber (FTTP) geliştirme programları ve gelişmekte olan pazarlar, kablo kılıfı ve tampon tüp ekstrüzyon kapasitesi artışlarını teşvik ediyor. Bu hatlar, fiber optik tampon ve kılıf uygulamaları için uyarlanmış, genellikle HDPE veya LSZH bileşiklerini 200–600 m/dak hızında çalıştıran bir tel ve kablo ekstrüderi kullanır.
Yeniden Destekleme ve Tedarik Zinciri Yerelleştirmesi
2020 sonrası tedarik zincirinde yaşanan aksaklıklar ve jeopolitik kaygılar, Kuzey Amerika ve Avrupa'daki tel ve kablo üreticilerini daha önce denizaşırı olan yerli üretim kapasitesine yatırım yapmaya yöneltti. Bu eğilim, yirmi yıldır sıfırdan tel tesisi yatırımı görülmeyen pazarlarda yeni büyük ölçekli tel ekstrüzyon makinesi kurulumları dalgası yaratıyor.
 İlgili Ürünler











