E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Doğrudan Cevap: Bakır Tel Bükme Kesit Makinasından Neler Beklemeniz Gerekir?
Bir bakır tel büküm kesit makinesi ilk olarak şu şekilde değerlendirilir: boyutsal tekrarlanabilirlik , en yüksek hıza göre değil. Makine her makarada aynı kesit geometrisini yeniden üretemezse, çıkış hızındaki herhangi bir artış bir sorumluluk haline gelir. Çok telli bir iletkende tolerans birikimi küçüktür: Dış çaptaki 0,1 mm'lik bir değişiklik, 1,5 mm²'lik bir iletken için kesit alanını kabaca %1,5 oranında kaydırabilir, bu da DC direncini ve akım taşıma kapasitesini değiştirir.
Uygulamada, iyi ayarlanmış bir büküm makinesinin dış çapı belli bir aralıkta tutmasını beklemelisiniz. ±0,05 mm çoğu bina teli ve otomotiv kablo uygulaması için. Temel budur. Makine aynı zamanda sabit bir sarım uzunluğunu da korumalıdır çünkü sarım uzunluğu, sarmal açısını ve bitmiş iletkenin mekanik esnekliğini etkiler. Bir makineyi değerlendirirken yalnızca tek bir ayar noktasında değil, farklı hızlarda tekrarlanabilirlik kanıtı isteyin.
Bu kılavuzda kesit doğruluğunu kontrol eden faktörler açıklanmakta, ana makine tipleri karşılaştırılmakta ve bir üretim hattında nelere dikkat etmeniz gerektiği gösterilmektedir. Amaç, iki maliyetli hatadan kaçınmanıza yardımcı olmaktır: Toleransı koruyamayan bir makine satın almak ve gerçekte çalıştırdığınız ürünler için gereğinden fazla spesifikasyonlara sahip bir makine satın almak.
Büküm Sırasında Kesit Geometrisi Nasıl Oluşturulur?
Büküm, birden fazla tek bakır teli alır ve bunları merkezi bir eksen etrafında sarmal bir düzende yerleştirir. Ortaya çıkan demet mükemmel bir daire olmayan bir kesite sahiptir. Tellerin düzeni, katman sayısı ve sıkıştırma seviyesi, iletkenin gerçek kesit alanını ve dış zarfını belirler.
Üç geometrik terim diğerlerinden daha önemlidir:
- Döşeme uzunluğu telin çekirdeğin etrafındaki bir tam sarmal sargısı için eksenel mesafedir. Daha kısa sarım uzunluğu helis açısını arttırır ve iletkeni daha esnek hale getirir, aynı zamanda sürtünmeyi ve yüzey hasarı riskini de arttırır.
- Katman deseni her katmanda kaç tel bulunduğunu açıklar. Eşmerkezli bir yapı için, tek bir katmandaki tel sayısı genellikle önceki tüm katman tellerinin ve çekirdek tellerin toplamıdır. Örneğin 7 telli bir iletkenin 1 adet çekirdek teli ve ilk katmanında 6 adet çekirdek teli vardır.
- Sıkıştırma bükümlü demetin bir şekillendirme kalıbından geçirilmesiyle dış çapın azaltılmasıdır. Sıkıştırma bakır doldurma faktörünü arttırır ancak iletkeni daha sert hale getirir.
Doldurma faktörü, yapıları karşılaştırmanın hızlı bir yoludur. Sıkıştırılmamış 7 telli iletkenin doldurma faktörü 0,78 civarındayken, sıkıştırılmış versiyon 0,92 veya daha yüksek bir değere ulaşabilir. Buradaki değiş tokuş, sıkıştırmanın bakırdaki artık gerilimi arttırması ve sıklıkla bir takip tavlama adımı gerektirmesidir.
Makine Ailelerinin Karşılaştırılması: Hangi Tip En Dar Kesiti Sağlar?
Seçtiğiniz makine ailesinin elde edebileceğiniz kesite doğrudan etkisi vardır. Her tipin farklı bir gerilim profili, dönüş mekanizması ve hız aralığı vardır. Aşağıdaki tablo bakır bükümde kullanılan dört ana aile için hızlı bir karşılaştırma sunmaktadır.
| Makine tipi | Tipik hız aralığı | Kesit kontrolü | En uygun uygulama |
|---|---|---|---|
| Demetleme makinesi | 5000–8000 dev/dak | İnce teller için iyidir ancak çap gerilime göre değişebilir. | UL teli, ince esnek kablolar |
| Sert çerçeve bükümü | 200–600 dev/dak | Mükemmel boyutsal kararlılık, ancak yavaş. | Büyük güç kabloları |
| Boru şeklinde büküm | 1500–4000 dev/dak | Orta düzeyde kontrol, orta kablo boyutları için iyidir. | Esnek kablolar, kontrol kabloları |
| Gezegensel büküm | 100–500 dev/dak | Özellikle özel kablolar için çok hassas. | Havacılık, ileri teknoloji veri kabloları |
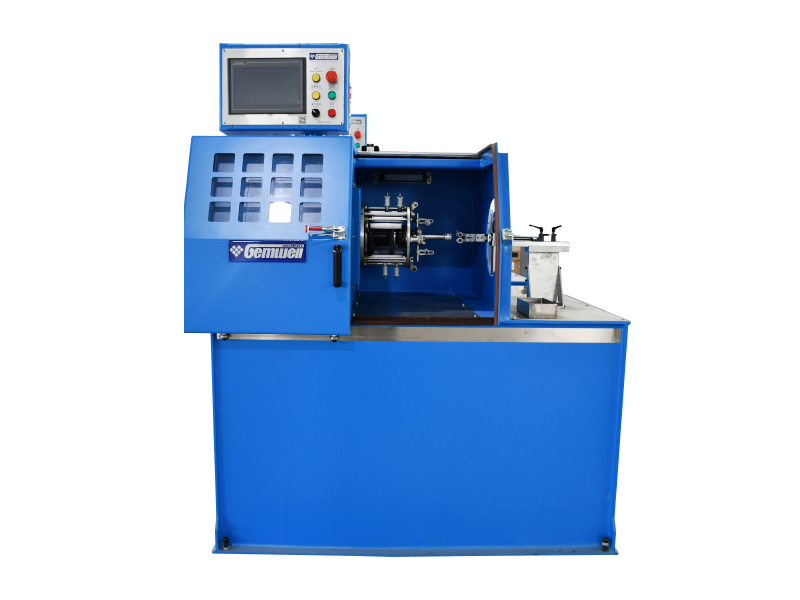
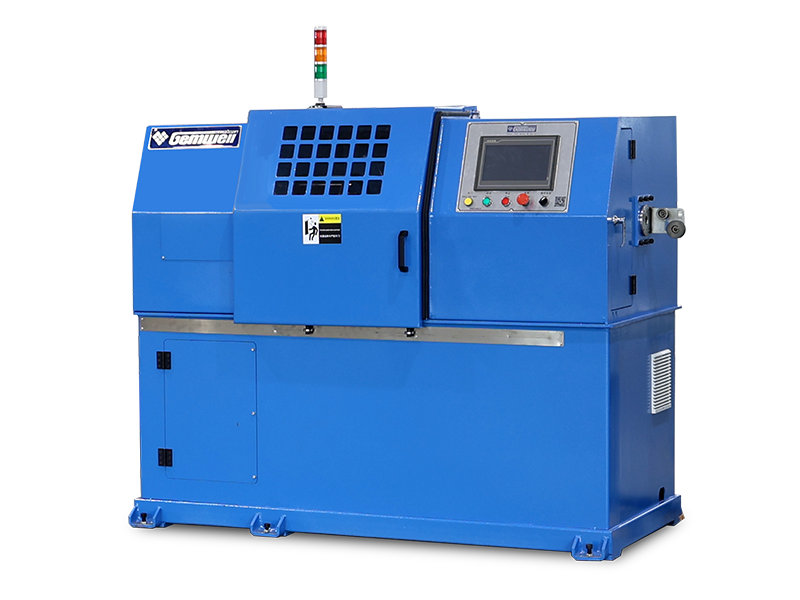
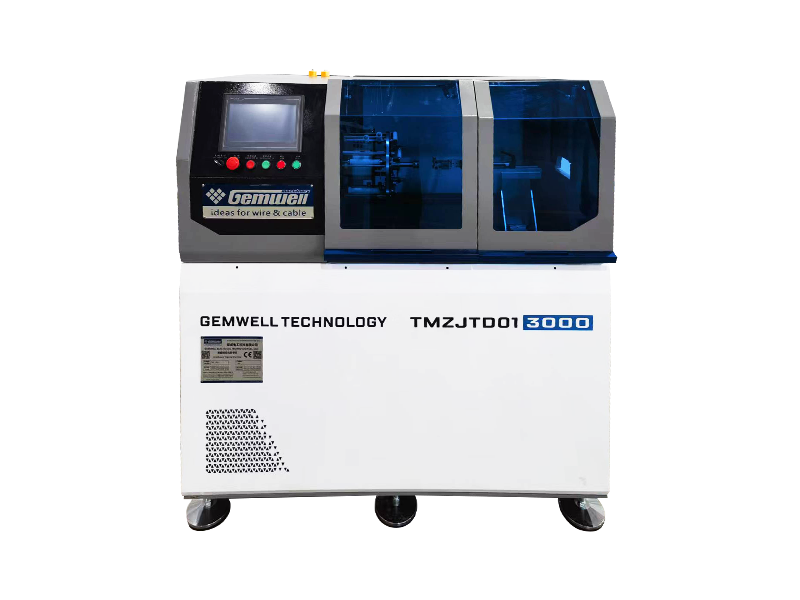
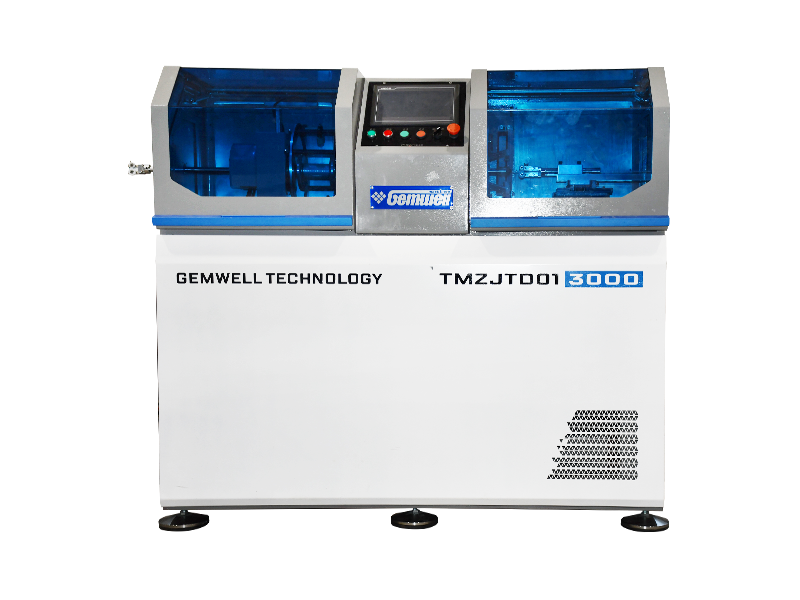
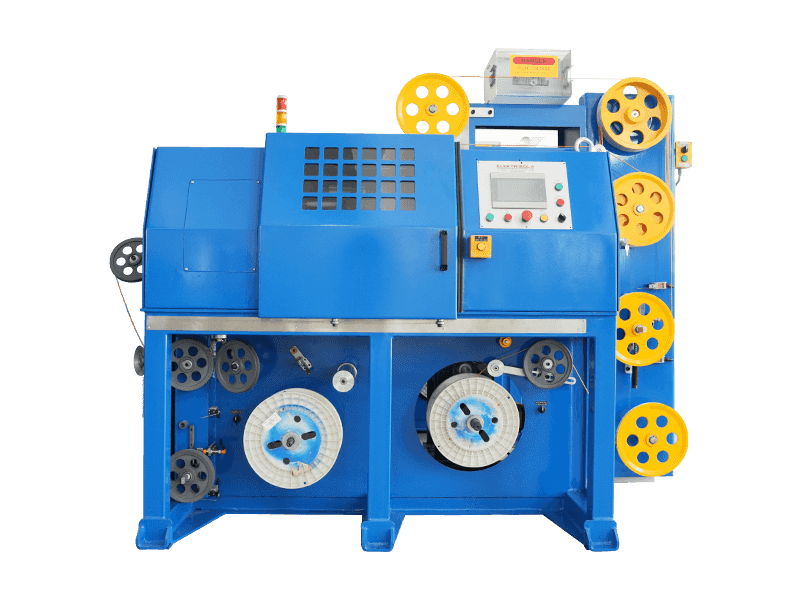
Orta boy bakır iletkenler ve genel kablo üretimi için konsol tek büküm ailesi pratik bir orta yol sunar. Bu makineler, tüm büküm döngüsü boyunca sabit bir gerilim yolunu korur; bu, tekrarlanabilir bir kesiti korumanın anahtarıdır. Bir örnek bir diferansiyel hızlı sarma tipi konsollu tek büküm makinesi, sarma kasnağı olmadan , sarma tarafındaki gerilim kaymalarının neden olduğu çap değişimini ortadan kaldırmak için tasarlanmıştır.
 Diferansiyel Devirli Sarma Konsollu Tek Büküm Makinesi, Kapstan Kasnağı Olmadan Bu makine, diferansiyel şanzıman aracılığıyla sabit gerilimi koruyarak, sarma tarafındaki gerilim kaymalarını ortadan kaldırır. Tekrarlanabilir kesit geometrisinin kritik olduğu orta büyüklükteki bakır iletkenler için idealdir. Ürünü Görüntüle →
Çok Çiftli Kablo Geometrisinde Tel Çifti Büküm Makinesinin Rolü
Bakır tel bükme kesit makinesi sıklıkla bir makineyle karıştırılır. tel çifti büküm makinesi . Onlar aynı değil. Büküm makinesi birçok telden tek iletkeni yapar. Bir tel çifti bükme makinesi, önceden bükülmüş iki iletkeni alır ve sıkı ve düzgün bir geometriyi korurken bunları bir çift halinde büker.
Ağ kabloları veya endüstriyel Ethernet kabloları oluştururken çiftin kesiti empedans ve geri dönüş kaybı açısından önemlidir. Çift büküm uzunluğu ve her bir iletken üzerindeki gerilim derecesi, iki iletken arasındaki mesafeyi doğrudan etkiler ve bu da kablonun kapasitansını ve empedansını değiştirir. Çift kesitindeki küçük bir kayma, kabloyu belirtilen aralığın dışına itebilir.
Çift büküm adımının aynı anda dört çifti tutarlı bir adımla işlemesi gereken bir Ethernet kablo hattında, ağ kablosu üç adımlı entegre üçlü büküm makinesi birden fazla büküm işlemini tek bir makinede birleştiren bir çözümdür. Bakır büküm makinesiyle aynı değildir ancak çok çiftli yapının tamamında hassas kesit geometrisi konusunda aynı talebi paylaşır.
Ağ Kabloları için Entegre Üç Adımlı Üçlü Büküm Makinesi Bu makine tek, arka ve çift bükümü tek bir ünitede birleştirerek çok çiftli kablolar için hassas hatve tutarlılığı sağlar. CAT5/CAT5E/CAT6 ağ maça tellerinin işlenmesi için uygundur. Ürünü Görüntüle → Kesiti Her Gün Değiştiren Proses Faktörleri
Makinenin kendisi hikayenin sadece yarısıdır. Demet içerisine giren bakır telin çapı, mekanik sertliği ve yüzey durumu bakımından tutarlı olması gerekir. Günlük üretimde en çok gözden kaçan faktörler şunlardır:
- Bakır kalitesi — Oksijensiz bakır ve ETP (elektrolitik sert hatve) bakır farklı mekanik özelliklere sahiptir. Bakır kaynağındaki bir değişiklik, tellerin büküm sırasında nasıl sıkıştırıldığını değiştirebilir ve son dış çapı 0,02-0,05 mm kadar değiştirebilir.
- Çizim ve tavlama — Teller tutarlı bir uzamaya tavlanmalıdır. Bakır, çekme aşamasından itibaren kısmen işlenerek sertleştirilirse, örgülü demet içerisine eşit şekilde akmayacak ve kesit oval bir şekil geliştirecektir.
- Gerginlik kontrolü — Her bir teldeki gerilimin dengelenmesi gerekir. 7 telli bir yapıdaki eşit olmayan gerilim, dış tellerin diğerlerinden daha yükseğe çıkmasını sağlayarak eliptik bir kesit oluşturabilir.
- Kalıp durumunun oluşturulması — Aşınmış bir kalıp, eşmerkezli olmayan sıkıştırılmış bir iletken üretecektir. Zamanla kalıbın çapı büyür ve sıkıştırma oranı düşer. Bir kalıp her 500 çalışma saatinde bir ölçülmeli ve çapı 0,01 mm'den fazla arttığında değiştirilmelidir.
0,75 mm² esnek iletken üreten bir kablo fabrikasından pratik bir örnek: şekillendirme kalıbı 0,02 mm aşındığında ölçülen kesit alanı yaklaşık %2,3 düştü ve DC direnci %2 arttı. Tek başına bu, kozmetik açıdan kabul edilebilir bir kablonun arızalanması için yeterlidir.
Hat İçi Kalite Kontrolleri ve Kesit Kusurları
İyi bir kesite giden yolu denetleyemezsiniz. Onu inşa etmeli ve gerçek zamanlı olarak izlemelisiniz. Modern hatlarda lazer çap ölçerler, kapasitans ölçüm ekipmanı ve yüksek hızlı kameralar kullanılır. Aşağıdaki tablo en yaygın kusurları, bunların temel nedenlerini ve operatörlerin alması gereken düzeltici eylemleri listelemektedir.
| Kusur | Kök neden | Düzeltici eylem |
|---|---|---|
| Oval kesit | Düzensiz tel gerilimi veya aşınmış şekillendirme kalıbı | Her tel yolundaki gerilimi kalibre edin; kalıbı ölç ve değiştir |
| Dış katmanda gevşeklik | Dış tellerde yetersiz arka gerilim | Dış tel ödeme makaralarındaki gerilimi artırın |
| Bir makara üzerinde çap kayması | Kazanç makarasının çapı azaldıkça gerilimin değiştirilmesi | Gerginliği telafi eden bir ödeme sistemi kullanın |
| Yüzey çizikleri | Yay veya kılavuz makaradaki pürüzlü temas yüzeyleri | Temas yüzeylerini cilalayın veya değiştirin; rulman durumunu kontrol edin |
Modern Hatlarda Otomasyon, PLC Kontrolü ve Veri Kaydı
Modern bakır tel büküm kesit makineleri kapalı devre kutular olmamalıdır. İyi bir hat, operatöre kesiti etkileyen kritik parametrelerin canlı olarak görülebilmesini sağlar: tel başına gerilim, gerçek döşeme uzunluğu, kalıp basıncı ve hat hızı. Net bir HMI'ya sahip bir PLC, her ürün için tarifleri saklamanıza ve saniyeler içinde geri çağırmanıza olanak tanır.
Veri kaydı yalnızca sorun giderme amaçlı değildir. Bir yönetim aracıdır. Makine her 10 metre tel için kesit ölçümünü günlüğe kaydederse, eğilimleri izleyebilir ve bir kalıbın ne zaman kaymak üzere olduğunu tahmin edebilirsiniz. Bu proaktif yaklaşım, büyük miktarda kablonun israf edilmesini önler.
Çoklu büküm adımlarını birleştiren bir sistemde, örneğin ağ kablosu üç adımlı entegre üçlü büküm makinesi otomasyon, tüm bölümleri senkronize tutmanın tek pratik yolu haline gelir. Otomatik gerginlik telafisi olmadan, bir bölümdeki değişiklik tüm kabloyu hedeften saptırır.
Ağ Kabloları için Entegre Üç Adımlı Üçlü Büküm Makinesi Bu makine tek, arka ve çift bükümü tek bir ünitede birleştirerek çok çiftli kablolar için hassas hatve tutarlılığı sağlar. CAT5/CAT5E/CAT6 ağ maça tellerinin işlenmesi için uygundur. Ürünü Görüntüle → Üretim Hattınız İçin Konfigürasyon Nasıl Seçilir?
Bakır tel büküm kesit makinesinin seçilmesi, şu anda çalıştırdığınız ürünlere ve önümüzdeki üç yıl içinde çalıştırmayı planladığınız ürünlere göre verilmesi gereken bir karardır. Aşağıdaki kontrol listesi, satın almadan önce sormanız gereken temel soruları özetlemektedir.
- Bağlamanız gereken en küçük ve en büyük iletken boyutu nedir? Makinenin kaldırabileceği tel çapı aralığı, bir demetleme makinesine mi, sert çerçeveli büküm makinesine mi, yoksa konsol tekli büküm makinesine mi ihtiyacınız olduğunu belirler.
- Müşterilerinizin beklediği en kötü durumdaki döşeme uzunluğu toleransı nedir? Otomotiv kabloları için döşeme uzunluğunda ±%5 tolerans yaygındır. Veri kabloları için tolerans daha da sıkı olabilir.
- Aynı hatta sıkıştırmaya mı ihtiyacınız var yoksa sıkıştırma ayrı bir adım mı? Sıkıştırmayı planlıyorsanız, makinenin bir şekillendirme kalıbını barındırabilmesi ve ilgili arka gerilimi koruyabilmesi gerekir.
- Beklenen değişim sıklığınız nedir? Çok sayıda farklı boyutta iletken çalıştırıyorsanız, hızlı değiştirilebilen pafta kafasına ve ayarlanabilir sarım uzunluğu sistemine sahip bir makine, her vardiyada saat tasarrufu sağlayacaktır.
- Yerel olarak ne düzeyde satış sonrası destek mevcut? Bakımı zor bir makine yinelenen bir maliyettir. Yedek parça bulunabilirliğini ve belgelenmiş bakım prosedürlerini isteyin.
Kesit Doğruluğunu Sabit Tutan Bakım Alışkanlıkları
İlk gün toleransı tutan makine, siz bakımını yapmadığınız sürece bininci günde tutmayacaktır. Üç bakım alışkanlığı kesit kalitesi üzerinde en büyük etkiye sahiptir:
- Yay ve kılavuz makaraların günlük temizliği. Bakır tozu ve yağ kalıntıları bu yüzeylerde birikerek mikro çizikler oluşturur. Vardiya başına on dakikalık temizlik ucuz bir sigortadır.
- Gerilim kalibrasyonunun haftalık kontrolü. Her bir kablo yolundaki gerilim referans değeriyle eşleşmelidir. Gerilmedeki %3-5'lik bir kayma, kesiti gözle görülür şekilde değiştirebilir.
- Şekillendirme kalıplarının aylık denetimi. Kalıp açıklığını kalibre edilmiş bir pin göstergesiyle ölçün. Açıklık 0,01 mm'den fazla büyümüşse kalıbın değiştirilmesi gerekir.
Hızın, gerilimin ve yatma uzunluğunun nasıl etkileşimde bulunduğunu daha iyi anlamak için yüksek hızlı büküm makinelerinin teknik özellikleri Şirketimizin haberler bölümünde. Makalede bu parametrelerin nihai geometriyi nasıl etkilediği açıklanmakta ve operatörler için pratik öneriler verilmektedir.
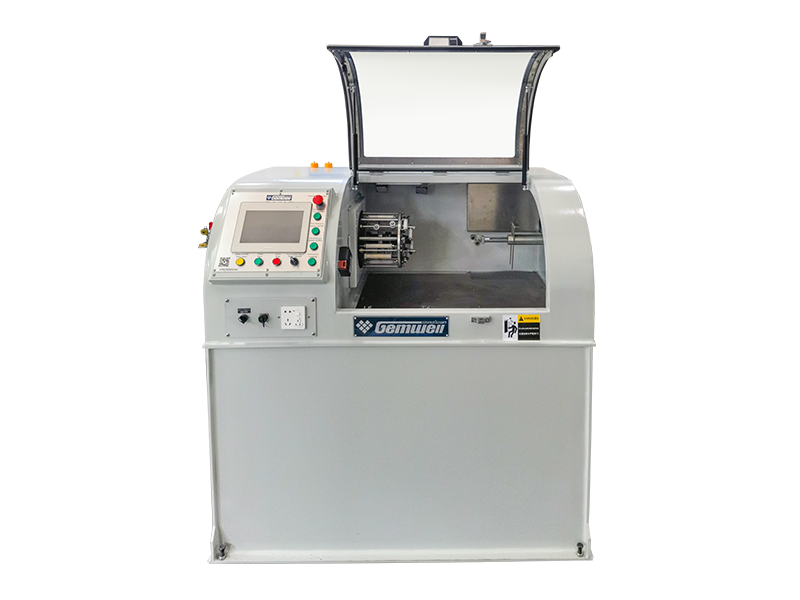
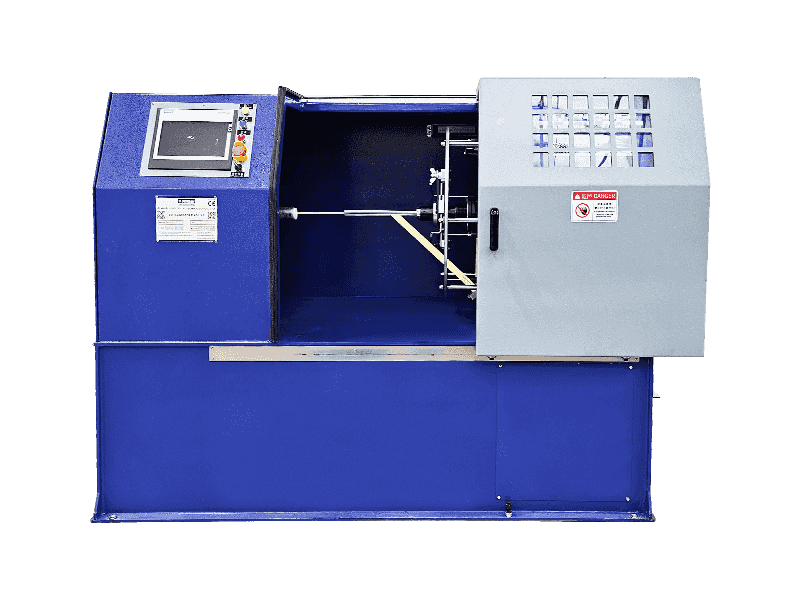
Bakım yükünü azaltan bir diğer makine tipi ise hafif, tek parça konsollu, harici kurşun makaralı ve güç çıkışlı tek büküm makinesi . Bu tasarım, büyük bir gerilim değişimi kaynağını ortadan kaldıran ve bakımı kolaylaştıran ayrı bir sarma makarasına olan ihtiyacı ortadan kaldırır.
Dış Kapstanlı Hafif Hizmet Entegre Konsol Tek Büküm Makinesi Bu hafif tasarım, konsolu ve harici ırgatı birleştirerek bakımı kolaylaştırır ve gerilim değişimini azaltır. Kararlı iletken geometrisi gerektiren genel amaçlı kablo üretimi için çok uygundur. Ürünü Görüntüle → Sıkça Sorulan Sorular
Bir bakır büküm makinesi hangi kesit toleransına sahip olmalıdır?
Genel amaçlı kabloların çoğunda, iletken makara boyunca aynı konumda ölçüldüğünde dış çap toleransı ±0,05 mm olmalıdır. Yüksek esnekliğe sahip kablolardaki 0,2 mm'lik teller gibi çok ince teller için ±0,03 mm'lik bir tolerans daha gerçekçidir ve son derece stabil gerilime sahip bir makine gerektirir.
Tel çifti bükme makinesi halat demetleme makinesiyle aynı mıdır?
Hayır. Bir tel çifti bükme makinesi, önceden oluşturulmuş iki iletkeni birlikte bir çift halinde büker. Bir halat demetleme makinesi birçok ayrı kabloyu alır ve tek bir iletken oluşturur. İki makine kablo üretim sürecinin farklı aşamalarındadır.
Sıkıştırma neden çok telli bir iletkenin dış çapını değiştirir?
Sıkıştırma, tek tek kabloları birbirine yaklaştırır ve aralarındaki boşlukları doldurur. Bu, aynı bakır kesiti için zarf çapını azaltır. Örneğin, 1,5 mm² bakır alana sahip 7 telli bir iletkenin çapı, sıkıştırmadan önce 1,68 mm ve sıkıştırmadan sonra 1,55 mm olabilir.
Büküldükten sonra yuvarlak kesit yerine oval bir kesitin oluşmasına neden olan şey nedir?
En yaygın neden, bireysel tellerdeki eşit olmayan gerilimdir. Tel gerginliği bir bobinden diğerine değişiyorsa, bazı teller diğerlerinden daha yüksekte duracaktır. Kablo daha sonra şekillendirme kalıbından merkezin dışında bir şekilde geçerek oval bir şekil oluşturacaktır. İkinci bir neden, yuvarlak olmayan bir açıklığa sahip, aşınmış bir şekillendirme kalıbıdır.
Şekillendirme kalıpları büküm hattında ne sıklıkla değiştirilmelidir?
Tek bir cevap yoktur ancak pratik bir kural, her 500 çalışma saatinde bir kalıp açıklığının ölçülmesidir. Açıklık 0,01 mm'den fazla büyümüşse kalıbı değiştirin. 7/24 çalışan bir hat için bu, telin sertliğine ve hıza bağlı olarak her 4-8 haftada bir anlamına gelebilir.
Aynı çok çiftli kablo içindeki çiftler arasında büküm aralığı neden farklılık gösteriyor?
Çiftler arasındaki karışmayı azaltmak için kasıtlı olarak farklı büküm aralıkları kullanılır. Ethernet kablolarında dört çift genellikle dört farklı döşeme uzunluğuna sahiptir. Bu kabloları üreten makinenin her bir çifti bağımsız olarak ayarlayabilmesi ve hatveyi uzunluk boyunca sabit tutabilmesi gerekir.
 İlgili Ürünler