E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


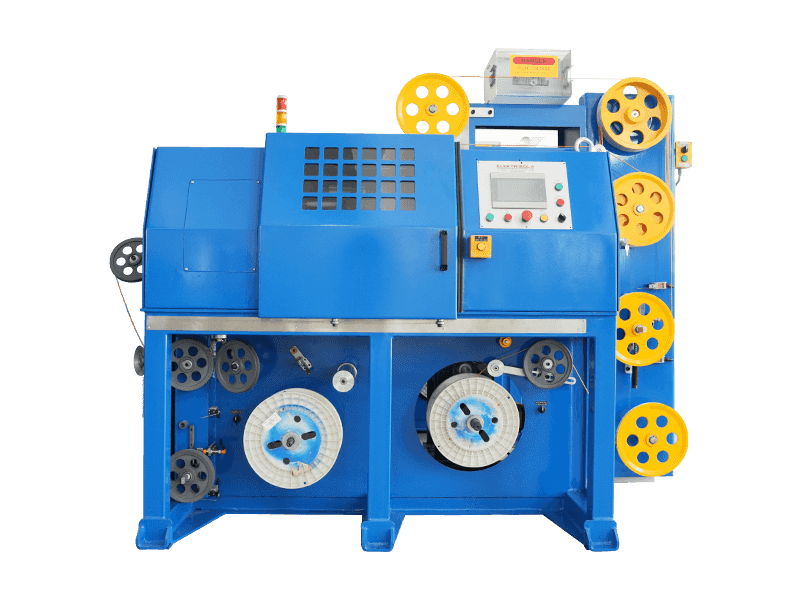
Hassas Tel Ekstrüzyon Makinesi Nedir?
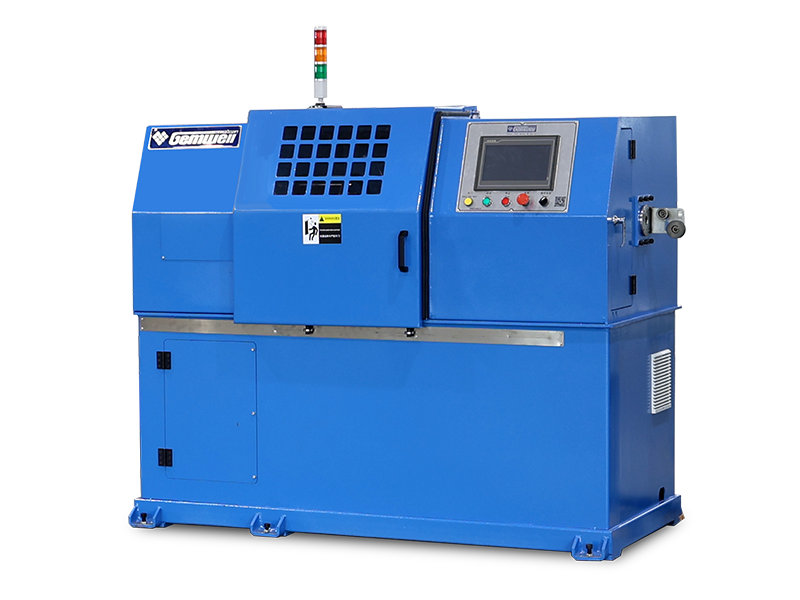
Hassas tel ekstrüzyon makinesi, polimer reçineyi eriten, onu hassas bir şekilde işlenmiş çapraz kafadan besleyen ve kontrollü hızda bir iletken üzerine düzgün bir yalıtım katmanı uygulayan bir üretim hattıdır. Makine dış çap toleransını dahilinde tutar ±0,01 mm ince tel için yalıtım eşmerkezliliğini yukarıda tutar %95 ve sürekli olarak aşağıdaki hızlarda çalışır: Dakikada 30 ila 400 metre kablo boyutuna bağlıdır.
Nihai hassasiyeti belirleyen üç değişken vida geometrisi, çapraz kafa hizalaması ve kapalı döngü çapı geri bildirim sistemidir. Bunlardan herhangi biri sürüklenirse yalıtım kalınlığı değişir, kapasitans değişir ve kablo elektrik gereksinimlerini karşılayamaz hale gelir.
Hassas ekstrüzyon en çok veri kabloları, otomotiv kabloları ve yüksek frekanslı RF kabloları için önemlidir. Endüstriyel bir Ethernet kablosunda yalıtım kalınlığı değişimi sadece 0,02 mm karakteristik empedansı değiştirebilir 2-3Ω kabloyu genel olarak gerekli olan 100±15 Ω aralığının dışına iter. Bu nedenle, yüksek performanslı dijital veya sinyal kabloları üretirken hassas tel ekstrüzyon makinesinden vazgeçilemez.
Altı Adımda Çalışma Süreci
Ekstrüzyon hattının nasıl çalıştığını anlamak, sorunları teşhis etmenize ve doğru makine konfigürasyonunu seçmenize yardımcı olur. İşte çıktı kalitesini yöneten sıra.
- İletken ön ısıtma - Bakır veya alüminyum iletken önceden ısıtılır 60-90°C Çaprazkafa girmeden önce. Bu, erimiş polimerin termal şok olmadan metalin etrafında akmasını sağlarken aynı zamanda yüzeydeki nemi ve kirliliği de ortadan kaldırır.
- Vida plastikleştirme - Polimer topakları namluya girer ve dönen bir vidayla eritilir. Hassas bir izolasyon ekstrüderi tipik olarak uzunluk/çap oranına sahip bir vida kullanır. 25:1 ila 28:1 ve yakın bir sıkıştırma oranı 3:1 . İnce tel için vida çapı genellikle 25-45mm ; ağır güç kablosu için ulaşabilir 90mm .
- Çaprazkafa akış dağılımı - Erimiş polimer, eriyiği iletken etrafında bölen ve yönlendiren bir çapraz kafa boyunca hareket eder. Buradaki merkezleme mekanizması eş merkezliliği kontrol eder. İyi hassas makineler, belirli aralıklarla tekrarlanabilen bir merkezleme sistemi kullanır. 0,01 mm .
- Kalıptan ekstrüzyon - Kalıp ve uç, iç ve dış çapları tanımlar. Aralarındaki boşluk yalıtım duvar kalınlığını belirler. bir için 0,5 mm bitmiş dış çap, bu boşluk genellikle 0,02-0,04 mm .
- Vakum boyutlandırma ve ilk soğutma - Sağlam izolasyon için, bir vakum boyutlandırıcı veya soğutma oluğu dış çapı anında stabilize eder. Bu, polimerin sertleşmeden önce şişebileceği veya çökebileceği ince duvarlı kablolar için önemlidir.
- Çap ölçümü ve kapalı devre kontrolü - Bir lazer ölçer, çekilmiş kabloyu sürekli olarak okur. Kontrolör, hedef dış çapı korumak için vida hızını veya alma hızını ayarlar. Yüksek hassasiyetli bir sistem her seferinde kontrol sinyalini günceller 10-20 milisaniye .
Hassasiyeti Tanımlayan Spesifikasyon Karşılaştırmaları
Birkaç tedarikçinin makinelerini karşılaştırıyorsanız temel olarak aşağıdaki referans tablosunu kullanın. Tel ve kabloların izolasyonunu yapan üretim hatlarında görülen pratik rakamlardır.
| Makine Tipi | İşleme Sıcaklığı | Vida L/D | Çap Kontrolü | Tipik Hat Hızı | Tel Aralığı |
|---|---|---|---|---|---|
| PVC/PE/PP/PU katı | 150-220°C | 25:1 | ±0,02 mm | 30-80 m/dk ağır, 150-300 m/dk ince | 0,3-15mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0,02 mm | 30-100 m/dak | 0,5-20mm |
| FEP/PFA yüksek sıcaklık | 340-420°C | 28:1 | ±0,03 mm | 10-50 m/dak | 0,2-12 mm |
| Köpüklü PE/PP/PU | 140-220°C | 27:1 | ±0,03 mm | 50-200 m/dak | 0,4-10mm |
Altındaki ince tel için 1 mm bitmiş çap, tolerans daha sıkı olmalı ±0,01-0,015 mm . Bunun nedeni, bu tür tellerdeki yalıtım duvar kalınlığının genellikle yalnızca 0,1-0,2 mm ; 0,01 mm'lik bir sapma neredeyse eşittir %7 0,15 mm'lik bir duvardaki değişim. Bu, kapasitansı değiştirmek ve bükümlü bir çiftin dengesini bozmak için yeterlidir.
Malzeme Türüne Göre Hassas Ekstrüzyon Makineleri
Farklı polimer aileleri ekstrudere farklı talepler getirir. Makine spesifikasyonunun her malzeme sınıfına göre nasıl değiştiği aşağıda açıklanmıştır.
PVC/PE/PP/PU Katı Yalıtım Ekstruderleri
PVC, PE, PP ve PU çoğu standart tel yalıtımının omurgasını oluşturur. Erime sıcaklığı arasında oturur 150°C ve 220°C . Bu malzemelerde hassasiyetin anahtarı, titreşimsiz, sabit erime basıncıdır. Bu sınıfa yönelik hassas bir ekstruder, vidalı sıkıştırma oranını kullanır. 2.5-3.0 ve çıktıyı sabit tutan bir ölçüm bölgesi.
 PVC, PE, PP ve PU Malzemeler için Çekirdek Tel İzolasyon Ekstrüzyon Hattı Bu ekstrüzyon hattı PVC, PE, PP ve PU gibi standart tel yalıtım malzemeleri için tasarlanmıştır. 150°C ile 220°C arasındaki erime sıcaklıklarında, 2,5-3,0 vida sıkıştırma oranıyla çalışarak elektronik ve sinyal teli damar yalıtımı için tutarlı çıktı sağlar. Ürünü Görüntüle →
LSZH/XLPE/TPE/TPU Yalıtım Ekstruderleri
Bu malzemeler düşük dumanlı sıfır halojen, çapraz bağlı veya yüksek esneklik özellikleri sunar. İşleme aralığı: 160-240°C . XLPE'nin aşağı yönde çapraz bağlanmaya ihtiyacı vardır, bu nedenle ekstruder yarı kristalli eriyiği işler. LSZH bileşikleri aşındırıcıdır ve vida ve kovan yukarıdan yukarıya kadar sertleştirilmediği sürece vida aşınmasını hızlandırır. 55-60 HRC .
LSZH, XLPE, TPE ve TPU Bileşikleri için Yalıtım Ekstrüzyon Hattı Bu hat, LSZH, XLPE, TPE ve TPU gibi aşındırıcı veya çapraz bağlayıcı malzemeleri işler. Aşınmaya direnmek için 55-60 HRC'nin üzerinde sertleştirilmiş vida ve kovanlara sahiptir ve ayrışmayı ve yüzey kusurlarını önlemek için sabit erime basıncını korur. Ürünü Görüntüle → FEP/PFA Yüksek Sıcaklık Yalıtım Ekstruderleri
FEP ve PFA erir 340-420°C . Bu sıcaklık, genellikle nikel kaplı veya zirkonyum oksit kaplı, korozyona dayanıklı bir namlu ve vida gerektirir. Bu malzemeler aynı zamanda erime sıcaklığında hidrojen florür gazı da açığa çıkarır, dolayısıyla hattın bir egzoz sistemine ve aside dayanıklı kalıplara sahip olması gerekir. Namlu bölgesi sıcaklık toleransı dahilinde kalmalıdır ±2°C Polimer bozulmasını önlemek için.
FEP, PFA, ETFE, PEEK ve PA için Yüksek Sıcaklık Yalıtım Ekstrüzyon Hattı Bu ekstrüzyon hattı, FEP ve PFA gibi yüksek performanslı polimerleri 420°C'ye kadar sıcaklıklarda işler. Agresif erimelere dayanmak için GH113 veya Hastelloy C276 gibi korozyona dayanıklı bileşenler kullanır ve tutarlı yalıtım kalitesi için ±1-2°C dahilinde hassas sıcaklık kontrolü sağlar. Ürünü Görüntüle → Köpüklü PE/PP/PU Ekstrüderler
Dielektrik sabitini düşürmek için koaksiyel ve RF kablolarda köpüklü izolasyon kullanılır. İşlem, eriyiğe kimyasal bir şişirici madde enjekte eder. Gaz enjeksiyon hızının ve erime sıcaklığının hassas kontrolü, hücre boyutu dağılımını belirler. Bir köpük ekstruderinin eriyik basıncını sabit tutması gerekir. ±1 bar çünkü küçük basınç değişiklikleri köpük yoğunluğunu doğrudan değiştirir.
Tedarik Riskleri ve Bunlardan Nasıl Kaçınılacağı
Hassas ekstrüzyon ekipmanı uzun vadeli bir yatırımdır. Burada alıcıların karşılaştığı en yaygın riskler ve bunları önleyen pratik kontroller yer alıyor.
- Kalıp kafası hizalaması garanti edilmez - Çaprazkafa merkezleme tekrar tekrar ayarlanamazsa yalıtım merkezden kaçacaktır. Tedarikçiden belirli çaprazkafa modeliyle ilgili bir eşmerkezlilik test raporu isteyin. İyi bir çaprazkafa, içindeki eşmerkezliliği korumalıdır. 0,02 mm yeniden merkezlemeden sonra.
- Vida beklenenden daha hızlı aşınıyor - Aşınma, vida ile namlu arasındaki açıklığı artırır, bu da çıktı tutarlılığını azaltır. Birçok tedarikçi teklif veriyor 5-8 yıl ancak aşındırıcı LSZH veya mika dolgulu bileşiklerle 2-3 yıl .
- Isıtıcı bantlar hızla bozulur - Sıcaklık kontrolü ısıtıcı bant kalitesine bağlıdır. Bantlar aşırı ısınırsa veya kısa devre yaparsa bölge sıcaklığı değişimi artar ve yalıtım düzensizleşir. İyi makinelerde paslanmaz çelik ısıtıcı bantlar veya eşdeğeri kullanılır.
- Yüksek hızlı hatlar için soğutma kapasitesi çok kısa - saatinde 200 m/dak soğutma oluğunun daha fazla ısıyı uzaklaştırması gerekir. Kanal çok kısaysa kablo, çapı sabitlenmeden çıkar. Maksimum hat hızınıza göre soğutma oluğu uzunluğunu isteyin.
- Tedarikçi süreç eğitimi sunmuyor - İşletim eğitimi ve tarifler olmadan, üretim ekibiniz deneme yanılma yoluyla öğrenmek için fazladan aylar harcar. Personelinizi yalnızca temel kontroller konusunda değil, tüm hat konusunda eğitebilecek bir tedarikçi seçin.
Hassasiyeti Doğru Tutan Bakım Uygulamaları
Hassasiyet yalnızca makine tasarımıyla ilgili değildir; tutarlı önleyici bakıma bağlıdır. Yatırımınızı korumak için aşağıdaki programı izleyin.
| Frekans | Eylem | Neden Önemlidir? |
|---|---|---|
| Vardiya değişikliği | Çapraz başlığı temizleyin ve kalıpta polimer kalıntısı olup olmadığını kontrol edin | Yanmış polimer kalıntısı yüzey kusurlarına ve boyutsal değişikliğe neden olur |
| Haftalık | Vidada birikinti olup olmadığını inceleyin; ısıtıcı bant akım çekişini kontrol edin | Kirli vida, eriyik basıncı stabilitesini değiştirerek darbeli çap değişimine neden olur |
| Aylık | Lazer ölçüm cihazını kalibre edin ve bir test teli ile merkezlemeyi doğrulayın | Yanlış çap geri bildirimi sağlayan titreşim ve aşınma kaydırma sensörü hizalaması |
| Üç ayda bir | Şanzıman yağını değiştirin; vidadan namluya radyal açıklığı kontrol edin | Ötesinde giyin 0,05 mm tutarsız çıkışa ve namlu hasarına neden olur |
| yıllık | Çekme ırgatı ve sarma gerilimi de dahil olmak üzere tüm hattı yeniden sertifikalandırın | Kaptan kayması boyutsal kaymanın gizli bir nedenidir |
Doğru çalıştırma prosedürlerini izleyin ve ekstrüzyon makinesinin çalıştırılması, bakımı ve onarımı içeriği hattınızdan en iyi şekilde yararlanmak için. Koruyucu bakım alan bir makine, tolerans özelliklerini koruyabilir. 10-15 yıl . Süreç ayarlamanın en iyi uygulamaları için ayrıca bkz. ekstruderlerin doğru şekilde nasıl kullanılacağı .
Hassas Tel Ekstrüzyon Makineleri Hakkında Sıkça Sorulan Sorular
Hassas tel ekstrüzyon makinesinin tipik yalıtım çapı toleransı nedir?
Aşağıdaki kablo çapları için 2 mm dış çap toleransı şu şekildedir: ±0,015-0,02 mm . için 2-10mm kablolarda tolerans genişler ±0,03-0,05 mm . Bazı üst düzey makineler iddia ediyor ±0,01 mm ince tel için, ancak bu, istikrarlı çevre koşulları ve güvenilir bir kapalı devre çap kontrol sistemi gerektirir.
Hassas bir ekstrüzyon makinesinin üretebileceği minimum tel çapı nedir?
Minimum bitmiş çap çapraz kafaya ve kalıp setine bağlıdır. İnce tel için tasarlanmış hassas bir makine, şu kadar küçük dış çaplar üretebilir: 0,15-0,3 mm . Aşağıya gitmek için 0,15mm vida çapına sahip bir mikro ekstrudere ihtiyacınız vardır. 12-16mm .
Bir hassas ekstrüzyon makinesi birden fazla malzemeyi işleyebilir mi?
Yapabilir, ancak sınırlamalarla. PVC ve PE bir vidayı paylaşabilir. FEP/PFA, korozyona dayanıklı bir silindir ve farklı bir vida gerektirir. LSZH ve XLPE ortada oturuyor. Birçok tedarikçi değiştirilebilir vida setleri sunmaktadır ancak tam bir değişim genellikle zaman alır 4-8 saat ısıtma, temizleme ve kalıp değiştirme dahil.
Yalıtım eksantrikliği kablo performansını nasıl etkiler?
Merkez dışı yalıtım, kablo kesiti boyunca kapasitans dağılımını değiştirir. Veri kablosu için bu, karışmayı artırır ve sinyal iletimini azaltır. Güç kablosu için eksantriklik, arıza voltajı kapasitesini azaltır. Endüstriyel hassas ekstrüderler için pratik kabul limiti aşağıdaki eksantrikliktir %5 yani duvarın ince ve kalın kenarları arasındaki fark, nominal kalınlığın %5'inden azdır.
Hassas tel ekstrüzyon hattının tipik teslimat süresi nedir?
Konfigürasyona ve tedarikçinin üretim yüküne bağlı olarak tek parçalı bir ekstruder hattı sevk edilebilir. 45-60 gün . Özel bir çaprazkafa sahip özelleştirilmiş hatlar, 90-120 gün . Üretim artışını planlayabilmeniz için bir satın alma siparişi vermeden önce teslim süresini onaylayın.
Hassas tel ekstrüzyon makinesi ne kadar dayanır?
Mekanik çerçeve dayanabilir 20-30 yıl . Vida ve kovan aşınma parçalarıdır ve genellikle uzun süre dayanır 5-8 yıl aşındırıcı malzemelerle veya 10-12 yıl PVC gibi aşındırıcı olmayanlarla. Isıtıcı bantların ve sensör sistemlerinin genellikle her seferinde değiştirilmesi gerekir. 3-5 yıl .
Sonuç olarak
Tel yalıtım hassasiyetiniz doğrudan makinenin vida tasarımına, çaprazkafa merkezleme doğruluğuna ve kapalı döngü kontrolüne bağlıdır. Malzeme türlerinize ve çap aralığınıza uygun bir makine seçmek ve ardından bunu sıkı bir programa göre sürdürmek, uzun vadeli yatırım getirisini garantileyen şeydir.
Otomotiv veri kabloları, endüstriyel Ethernet kabloları, ağ kabloları veya yüksek frekanslı sinyal kabloları üretiyorsanız, hassas tel ekstrüzyon makinesi ürün kalitenizin temelidir. Tolerans kıyaslamalarını belgeleyebilen, süreç tarifleri sağlayabilen ve yedek parçaları tutarlı bir şekilde teslim edebilen bir tedarikçi arayın. Eşmerkezlilik ve çap kontrolüne ilişkin kesin rakamları size gösteren tedarikçi dikkate alınmaya değer tedarikçidir.
 İlgili Ürünler