 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Fiber Optik Kablo Nasıl Yapılır: Temel Süreç Açıklaması
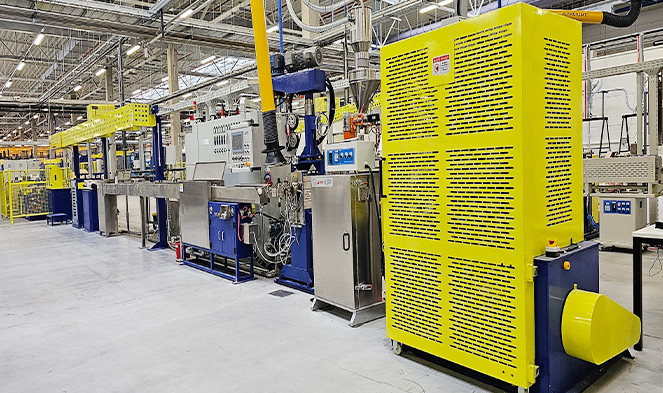
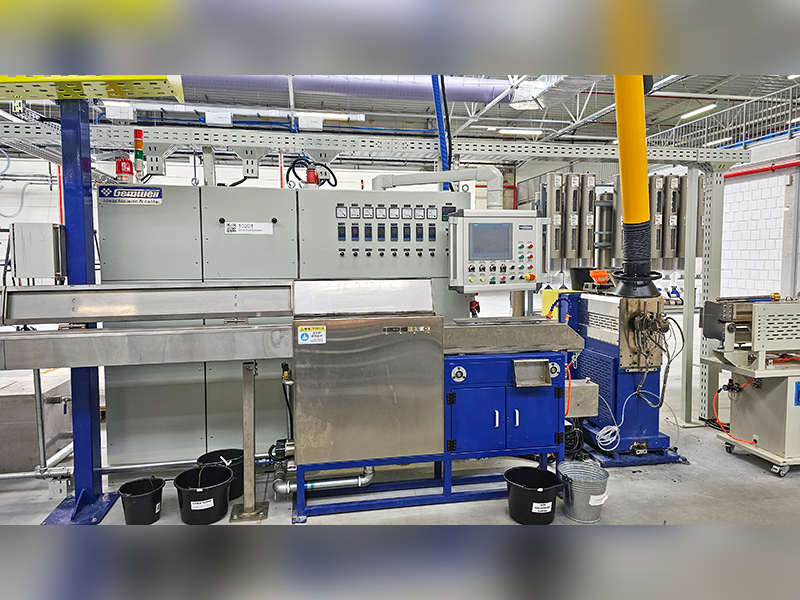
Fiber optik kablo, ultra saf cam veya plastiğin optik fiber adı verilen saç inceliğinde şeritlere çekilmesi, bunların koruyucu katmanlarla kaplanması ve daha sonra bunların nihai bir kablo düzeneği halinde paketlenip kılıflanmasıyla yapılır. Ham silikadan konuşlandırılabilir kabloya kadar tüm süreç, son derece hassas, kontrollü ortamlar ve özel ekstrüzyon makinelerini içerir. İkincil kaplama ve kablolama operasyonlarının merkezinde tel ve kablo ekstruder Kırılgan optik fiberlerin etrafına yüksek hızda ve mikron düzeyinde doğrulukla polimer kılıflar ve tampon kaplamalar uygulayan bir makine.
Üretim sırası iki geniş aşamaya ayrılabilir: fiber çekme (ham optik fiberin üretilmesi) ve kablo yapımı (fiberlerin sağlam, yerleştirilebilir bir ürün halinde birleştirilmesi). Her iki aşama da sıkı bir şekilde kontrol edilen malzemeler, sıcaklıklar ve mekanik toleranslar gerektirir. Küçük kirlenme veya gerilim değişiklikleri bile, tek modlu fiber için ITU-T G.652 gibi katı standartları karşılaması gereken, kilometre başına desibel (dB/km) olarak ifade edilen sinyal kaybı performansını tehlikeye atabilir.
Bir Preformla Başlamak: Her Optik Fiberin Temeli
Üretim süreci, herhangi bir ekstrüzyon ekipmanı devreye girmeden çok önce başlar. İlk adım bir oluşturmaktır ön kalıp — bitmiş elyafın kırılma indeksi profilini çok daha büyük bir ölçekte tam olarak yansıtan, genellikle 1 ila 2 metre uzunluğunda ve 80 ila 200 mm çapında katı bir cam silindir.
Modifiye Kimyasal Buhar Biriktirme (MCVD)
En yaygın kullanılan ön kalıp imalat yöntemlerinden biri, Bell Laboratuvarlarında geliştirilen Modifiye Kimyasal Buhar Biriktirme (MCVD) yöntemidir. Bu işlemde, dönen bir silika tüpü, bir oksihidrojen üfleci ile harici olarak yaklaşık 1.600°C'ye ısıtılır. Gaz halindeki öncüler (tipik olarak silikon tetraklorür (SiCl₄) ve germanyum tetraklorür (GeCl₄)) tüpün içinden akar ve iç duvarda cam kurum katmanları oluşturmak üzere reaksiyona girer. Germanyum katkılaması, çekirdeğin kaplamaya göre kırılma indeksini yükseltir; bu, toplam iç yansıma yoluyla ışığın yönlendirilmesini sağlayan şeydir.
Dışarıda Buhar Biriktirme (OVD) ve VAD
Kuzey Amerikalı üreticiler genellikle kurumun dönen bir mandrelin dış tarafında biriktirildiği Dış Buhar Biriktirmeyi (OVD) tercih eder. Japon üreticiler, sürekli ön kalıp üretimine olanak tanıyan ve büyük ölçekli üretime çok uygun olan Buharlı Eksenel Biriktirme'ye (VAD) öncülük etti. Her yöntem, yaklaşık 1.500°C'de bir sinterleme fırınında konsolide edilmesi gereken gözenekli bir kurum ön kalıbı üretir; burada yoğun, kabarcıksız bir cam silindire çökerek çizime hazır hale gelir.
Tek bir ön kalıp herhangi bir yerde üretilebilir 2.500 ila 5.000 kilometrenin üzerinde Preform boyutuna ve 125 mikrometrelik hedef fiber çapına bağlı olarak bitmiş optik fiber.
Fiber Çekme Kulesi: Camı Mikron İnceliğinde Tellere Çekmek
Preform hazır olduğunda, ayakta durabilen dikey bir fırın sistemi olan bir fiber çekme kulesine yüklenir. 20 ila 30 metre boyunda . Preformun ucu, bir grafit veya zirkonya dirençli fırında yaklaşık 2.000°C'ye ısıtılarak yumuşamasına ve erimiş bir "boyun aşağısı" bölgesi oluşmasına neden olur. Yer çekimi ve alttaki motorlu ırgat, yumuşatıcı camı, çekme hızlarında sürekli bir filaman haline getirir. Saniyede 10 ila 25 metre modern yüksek verimli sistemlerde.
Hat içi bir lazer mikrometre, fiber çapını gerçek zamanlı olarak sürekli olarak ölçer. Geri bildirim döngüleri, çizimin hedef dış çapını korumak için çizim hızını milisaniyeler içinde ayarlar. 125 ± 1 mikrometre . Kabaca tek bir insan saçının genişliği olan bu toleransın ötesindeki herhangi bir sapma, bağlantı noktalarında ve konektörlerde sinyal yansımalarına neden olarak ağ performansını düşürecektir.
Birincil Kaplamanın Uygulanması
Fiber fırın bölgesinden çıktıktan hemen sonra ve herhangi bir yüzeye temas etmeden önce bir ana kaplama aplikatöründen geçer. UV ile kürlenebilen akrilatın iki katmanı sırayla uygulanır: fiberi mikro bükülmeye karşı koruyan yumuşak bir iç birincil kaplama (düşük modüllü, ~0,5 MPa) ve mekanik koruma sağlayan daha sert bir dış birincil kaplama (yüksek modüllü, ~500–900 MPa). Kaplama dış çapı 125 µm'den yaklaşık olarak 245–250 mikron . Her iki katman da UV lambaları altında neredeyse anında sertleştirilir ve kaplanan elyaf daha sonra bir toplama tamburuna sarılır.
Yeni çekilmiş, bozulmamış silika elyafın çekme mukavemeti, 800.000 psi (5,5 GPa) Ağırlığa göre çelikten çok daha güçlüdür ancak kirlenme veya fiziksel temastan kaynaklanan yüzey kusurları bunu hızla bozar. Bu nedenle tüm çizim ve kaplama prosesi, genellikle Sınıf 1000 (ISO 6) veya daha iyisi olan temiz oda ortamında gerçekleşir.
İkincil Kaplama ve Renklendirme: Fiberlerin Kablolamaya Hazırlanması
Çekildikten sonra 250 mikron kaplanmış fiber, bir kabloya dahil edilmeden önce ek işlemlere tabi tutulur. Bu ikincil işlem aşaması, tel ve kablo ekstruder merkezi bir ekipman parçası haline gelir.
Sıkı Arabelleğe Alma
İç mekan, plenum ve yükseltici kablolarda yaygın olan sıkı tamponlu yapılarda, termoplastik bir ikincil tampon doğrudan birincil kaplı fiberin üzerine ekstrüde edilir ve dış çapı 900 mikron . Ekstrüzyon, fiber ve tampon katman arasındaki eşmerkezliliği korumak için tam olarak boyutlandırılmış bir çapraz kafalı kalıp içeren kompakt bir tel ve kablo ekstrüderinde gerçekleştirilir. Tipik olarak kullanılan malzemeler, gereken alev ve duman derecesine bağlı olarak PVC, PVDF (Kynar) veya naylonu içerir.
Gevşek Boru İnşaatı
Dış mekan ve uzun mesafeli kablolar için gevşek tüp tasarımı hakimdir. Bir tel ve kablo ekstrüderi, 2 ila 24 elyaftan oluşan bir grubun etrafında, genellikle polipropilen veya polibütilen tereftalat (PBT) olan küçük bir plastik tüp oluşturur. Tüp, fiber demetinden biraz daha büyüktür ve boşluk, su engelleyici bir jel (tiksotropik petrol bileşiği veya kuru su engelleyici bantlar) ile doldurulur. Gevşek tüp, elyafların içeride serbestçe hareket etmesini sağlayarak onları dış mekanik gerilimden izole eder.
Elyaf Boyama
Bir kablo içindeki bireysel fiberlerin tanımlanmasını sağlamak için her fiber, TIA-598 veya IEC 60304 standartlarına göre renk kodludur. Renklendirme işlemi, 250 mikron'lik birincil kaplamanın üzerine, genellikle 5 µm'den daha az kalınlıkta, UV ile kürlenebilen ince bir mürekkep uygular. Özel bir mürekkep aplikatörü veya birleşik renklendirme ve geri sarma hattı, bu adımı orijinal çizim hızıyla eşleşen hızlarda gerçekleştirir. 12 standart renk döngüsü sırayla: mavi, turuncu, yeşil, kahverengi, barut, beyaz, kırmızı, siyah, sarı, mor, gül ve deniz mavisi.
Kablo Büküm: Fiberleri Yapılandırılmış Bir Montajda Birleştirmek
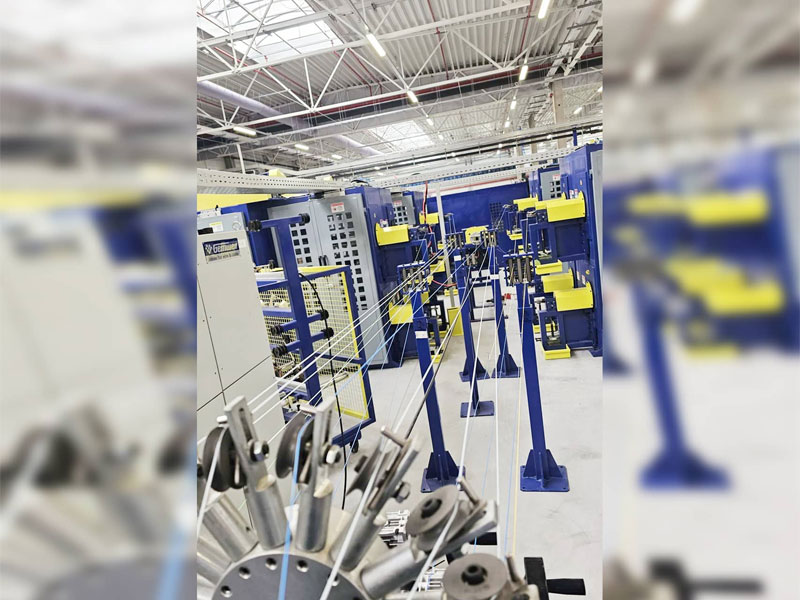
Bireysel tamponlu fiberler veya gevşek tüpler, bir büküm makinesinde çok fiberli bir kablo halinde birleştirilir. Bu adım, bitmiş kablonun genel fiber sayısını, mekanik performansını ve fiziksel konfigürasyonunu belirler.
Gevşek boru tasarımlarında, her biri 2 ila 24 elyaf içeren çok sayıda boru, merkezi bir mukavemet elemanının, çoğunlukla da camla güçlendirilmiş plastik (GRP) çubuk veya aramid iplik demetinin etrafında sarmal veya SZ (ters salınımlı) düzende bükülür. SZ büküm, tüm kabloyu açmadan her tüpe bağımsız olarak erişilmesini sağlar; bu, sahada birleştirme için büyük bir avantajdır.
Diğer bir yaygın mimari olan şerit kablo, bir matris malzemesiyle yan yana bağlanmış 4, 6, 8 veya 12 fiberden oluşan düz bir dizi kullanır ve daha sonra birden fazla şeridi merkezi bir tüpe veya yuva çekirdeğine istifler. Şerit kablolar sığabilir 6.000'den fazla lif tek bir kablo kılıfı içinde, bu da onları yüksek yoğunluklu merkezi ofis dağıtımları ve veri merkezi ana kabloları için oldukça verimli hale getiriyor.
| İnşaat Türü | Fiber Tampon | Elyaf Sayısı Aralığı | Tipik Uygulama |
|---|---|---|---|
| Sıkı Arabelleğe Alınmış | 900 mikron over 250 µm | 2–144 | Kapalı alan, bina, plenum |
| Gevşek Boru | Jel dolu PBT tüpü | 2–864 | Tesis dışında, uzun mesafe |
| Şerit | Matrise bağlı diziler | 72–6,912 | Veri merkezi, merkez ofis |
| Merkezi Tüp (Unitüp) | Jel dolu tek tüp | 2–24 | Ağlara erişim, FTTH düşüyor |
Ceket Uygulamasında Tel ve Kablo Ekstruderinin Rolü
Büküm sonrasında kablo çekirdeği, kablonun çevreye uygunluğunu belirleyen son koruyucu katman olan dış kılıfını alır. Bu en görünür uygulamadır. tel ve kablo ekstruder Fiber optik üretim hattında alev geciktiriciliği, UV direncini, ezilme mukavemetini ve kurulum performansını doğrudan etkiler.
Bu amaca yönelik bir tel ve kablo ekstrüderi, termoplastik bileşiği eriten ve onu kontrollü basınç ve sıcaklıkta çapraz kafalı bir kalıptan geçiren bir namlu ve vida mekanizmasından oluşur. Fiber optik kılıflar için, ekstruderin özellikle hassas bir kontrolle çalışması gerekir çünkü içerideki fiber optikler, kılıflama geçişi sırasında aşırı gerilimi veya termal şoku tolere edemez.
Fiber Optik Kılıflama için Temel Ekstruder Parametreleri
- Vida tasarımı: 20:1 ila 30:1 L/D oranlarına sahip tek vidalı ekstrüderler ceket bileşikleri için standarttır. Bariyer vidaları eriyik homojenliğini geliştirerek bitmiş ceketteki yüzey kusurlarını azaltır.
- Erime sıcaklığı: Malzemeye göre değişir; genellikle PVC için 170–200°C, HDPE için 230–260°C ve LSZH (Düşük Duman Sıfır Halojen) bileşikleri için 280–310°C.
- Hat hızı: Fiber optik kılıflama için tasarlanmış modern tel ve kablo ekstruder sistemleri, 150–200 m/dak'ya kadar Daha küçük çaplı kablolar için.
- Caterpillar çekme gerilimi: Dikkatlice kalibre edilmelidir. Aşırı gerilim optik fiberleri zorlar ve kalıcı sinyal kaybına yol açar.
- Soğutma oluğu uzunluğu: HDPE ve LSZH ceketler, yüzey büzülmesini önlemek ve ceket yuvarlaklığını korumak için daha uzun soğutma yollarına (bazen 6 ila 12 metre) ihtiyaç duyar.
Kamu binalarında ve ulaşım altyapısında kullanım için IEC 60332-1 ve EN 50200 tarafından gerekli görülen LSZH bileşiklerinin ekstrüzyona tabi tutulması, daha yüksek dolgu içeriği (alev geciktirici olarak genellikle alüminyum trihidrat veya magnezyum hidroksit) nedeniyle PVC'ye göre daha zordur. LSZH'yi işleyen bir tel ve kablo ekstruderinin, polimer matrisi bozmadan bu mineral dolgu maddelerini eşit şekilde dağıtmak için yeterli kesme kuvveti üretmesi gerekir. Bazı üreticiler, bileşiğin tutarlılığını sağlamak için çaprazkafanın üst akışında çift vidalı bir ekstrüder birleştirme aşaması kullanır.
Final Ceketinden Önce Zırhlanma
Birçok dış mekan ve doğrudan gömülü kablo, iç kılıf ile dış kılıf arasında metalik veya dielektrik bir zırh katmanı içerir. Oluklu çelik bant (CST) zırh, kemirgen direnci ve ezilmeye karşı koruma sağlarken aramid iplik veya fiberglas, tamamen dielektrik tasarımlarda aynı korumayı sağlar. Zırh mevcutsa kablo, zırhlamanın ardından ikinci bir kılıflama ekstrüder kafasından geçer; bu da tel ve kablo ekstrüderini üretim hattında daha da tekrarlanan bir unsur haline getirir.
Mukavemet Elemanları ve Nem Bariyerleri: Kabloyu Bir Arada Tutan Nedir?
Optik fiberlerin kendisi herhangi bir çekme yükü taşımaz; cam kırılmadan gerilemez. Tüm kurulum gerilimi, kablo tasarımına entegre edilmiş özel güç elemanları tarafından karşılanmalıdır.
- Aramid ipliği (Kevlar): Bina içi ve dağıtım kablolarında en yaygın mukavemet elemanıdır. Tipik çekme yükü değerleri, küçük 2 fiberli düşme kabloları için 100 N'den, iç mekan ana kabloları için 2.700 N'nin üzerine kadar değişir. Aramid iplik, kablo çekirdeği ile dış kılıf arasındaki boşluklara yerleştirilir.
- Cam takviyeli plastik (GRP) çubuk: Gevşek borulu dış mekan kablolarında merkezi güç elemanı olarak kullanılır. 5 mm'lik bir GRP çubuk, kabloyu iletken olmayan ve yıldırıma karşı korumalı tutarken önemli miktarda çekme mukavemeti ve bükülme koruması sağlar.
- Çelik tel veya çelik bant: Kendinden destekli hava kablolarında (ADSS kablolarında çelik kullanılmaz) veya bağlı anten tasarımlarında kullanılır. Bazı doğrudan gömülü kablolar, çift koruma için çelik zırhı su engelleyici bantlarla birleştirir.
- Su engelleme elemanları: Jel dolgulu aralıklar, şişebilen bantlar veya kuru su engelleyici iplik, camın zamanla hidroksil kirlenmesine neden olabilecek ve 1383 nm su zirvesinde zayıflamayı arttırabilecek uzunlamasına su geçişini önler; bu, erken sıfır olmayan su zirvesi (NZWP) fiberlerinde bilinen bir sorundur.
Optik Fiber Türleri: Tek Mod ve Çok Modlu
Ön kalıp içine yerleştirilmiş kırılma indisi profili, ortaya çıkan fiberin tek modlu mu yoksa çok modlu mu olduğunu belirler; bu, kablonun uygulaması, maliyeti ve performansı üzerinde derin etkileri olan bir ayrımdır.
| Parametre | Tek Modlu (OS2) | Çok modlu OM3 | Çok modlu OM5 |
|---|---|---|---|
| Çekirdek çapı | 9 µm | 50 µm | 50 µm |
| Tipik zayıflama | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Maksimum erişim (100G) | >80 km amplifikasyonla | 100 m | 150 m (SWDM4) |
| Işık kaynağı | Lazer (DFB/dış boşluk) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Birincil kullanım | Telekom, uzun mesafe, FTTH | Kurumsal LAN, veri merkezi | Kısa mesafeli veri merkezi SWDM |
Tek modlu fiber, 9 µm çekirdek Yalnızca tek bir yayılma moduna izin veren, modal dağılımı tamamen ortadan kaldıran ve onlarca ila yüzlerce kilometreye kadar iletim sağlayan. 50 veya 62,5 µm çekirdeğiyle çok modlu fiber, yüzlerce moda izin verir ve sonlandırılması ve bağlanması daha kolaydır, ancak modal dağılım, bant genişliğini mesafeye göre sınırlar. Kırılma endeksinin merkezden kenara parabolik olarak azaldığı modern OM3/OM4/OM5 fiberlerin kademeli endeks profili, modal dağılımı önemli ölçüde telafi ederek daha kısa kurumsal mesafelerde 10G'den 400G'ye iletim sağlar.
Üretim Süreci Boyunca Kalite Testi
Fiber optik kablo üretimi birçok uluslararası ve yerel standartlara tabidir. Kalite testi son aşamadaki bir faaliyet değildir; üretimin her adımına entegre edilir.
Fiber Seviyesi Testleri (Çizim Sonrası)
- zayıflama: Tek mod için 1310, 1383, 1550 ve 1625 nm'de bir OTDR (Optik Zaman Alanı Reflektometresi) veya kesinti yöntemiyle ölçülmüştür; çoklu mod için 850 ve 1300 nm'de.
- Kanıt testi: Her bir elyaf makarası, yüzey kusurlarına sahip herhangi bir elyafın elenmesi için tipik olarak %0,5 ila %1 uzama olmak üzere bir çekme dayanımı testine tabi tutulur. Test sırasında başarısız olan lifler kırılır ve birleştirilir.
- Kesme dalga boyu: Fiberin gerçek tekli modda çalıştığı en kısa dalga boyunu belirler. OS2 uyumluluğu için 1260 nm'nin altında olmalıdır.
- Mod alanı çapı (MFD): Ekleme kaybını ve konnektör bağlantı verimliliğini etkiler. ITU-T G.652, 1310 nm'de 9,2 ± 0,4 µm'yi belirtir.
- Kromatik dağılım ve PMD: Yüksek hızlı iletim için kritik; her ikisi de ilgili ITU veya IEC fiber standardı tarafından belirlenen değerleri karşılamalıdır.
Kablo Seviye Testleri (Ciltleme Sonrası)
- Ezilme direnci: IEC 60794-1-2 Yöntem E1'e göre; Kaplamanın ve yapının zayıflama değişikliği olmadan fiberleri koruduğunu doğrulamak için kablo kesiti boyunca düz bir kuvvet uygulanır.
- Etki testi: Kurulum sırasında kazara meydana gelen mekanik darbeleri simüle etmek için ağırlıklı bir çekiç kullanılır.
- Sıcaklık döngüsü: Optik zayıflama izlenirken kablolar -40°C'den 70°C'ye (veya zorlu ortamlar için daha geniş) dönüştürülür. Değişiklikler döngü boyunca tanımlanmış sınırlar içinde kalmalıdır.
- Suya daldırma ve nüfuz etme: IEC 60794-1-2 Yöntem F5'e göre jel doldurma veya kuru su engelleme etkinliğini doğrular.
- Ceket kıvılcım testi: Yüksek voltajlı bir kıvılcım test cihazı, ekstrüzyon sırasında ortaya çıkan küçük delikleri veya ince noktaları tespit etmek için kablo kılıfı boyunca çalışır; bu, doğrudan tel ve kablo ekstrüder hattına uygulanan bir kalite kontrol adımıdır.
Özel Fiber Optik Kablolar: ADSS, Denizaltı ve Mikro Kanal
Standart gevşek borulu ve sıkı tamponlu tasarımların ötesinde, çeşitli özel kablo yapıları, uyarlanmış üretim yaklaşımları ve özel ekstrüder konfigürasyonları gerektirir.
ADSS (Tamamen Dielektrik Kendinden Destekli) Kablolar
ADSS kabloları, haberci tel olmadan güç hattı kulelerine bağlanacak şekilde tasarlanmıştır. Rüzgara, buz yüküne ve açıklık uzunluklarına dayanmalıdırlar. 700 metre sarkma olmadan. Dış kılıf, enerjili iletkenlere yakınlığın neden olduğu yüksek voltajlı elektrik alanlarından kaynaklanan bozulmaya direnen, yola dayanıklı bir AT bileşiğinden yapılmıştır. ADSS kılıflama için kullanılan tel ve kablo ekstruderinin, standart HDPE'den farklı reolojik davranışa sahip olan ve ayarlanmış vida sıcaklık profilleri ve basınç ayarları gerektiren bu özel AT bileşiklerini işlemesi gerekir.
Denizaltı Fiber Optik Kablo
Denizaltı kabloları aşağıdaki derinliklere dayanmalıdır: 8.000 metre okyanus ötesi rotalarda - 80 MPa'nın üzerindeki basınçlar. Fiber ünitesi, fiber zayıflamasının onlarca yıl boyunca artmasına neden olan hidrojen girişini önlemek için kaynakla hava geçirmez bir şekilde kapatılmış bir bakır borunun içine yerleştirilmiştir. Yüksek gerilimli çelik tellerden ve polietilen kılıflardan oluşan katmanlar, her biri kendi kılıflama ekstruder aşamasını gerektiren çoklu geçişlerle uygulanır. Tek bir okyanus ötesi kablo bölümünün imalatı bir düzineden fazla sıralı ekstrüzyon geçişini içerebilir.
Mikro Kanallı ve Üflemeli Fiber Kablolar
Üflemeli fiber kablolar, genellikle önceden monte edilmiş mikro kanallar aracılığıyla basınçlı havayla kurulacak şekilde tasarlanmıştır. 5 ila 10 mm çapında . Kablonun dış yüzeyi, tek bir darbede 1 km veya daha uzun mesafelerde hava destekli kuruluma izin vermek için genellikle tel ve kablo ekstrüderinde ince yüzey dokusuna sahip kaygan bir naylon veya HDPE dış katmanın birlikte ekstrüzyona tabi tutulmasıyla elde edilen çok düşük bir sürtünme katsayısına sahip olmalıdır. Bu yaklaşım, FTTH dağıtımlarında kanal açma maliyetlerini büyük ölçüde azaltır.
Fabrika Tamburundan Kurulu Ağa: Son Adımlar
Tüm kılıflama ve testlerden sonra, bitmiş fiber optik kablo, standart nakliye uzunluklarında ahşap veya plastik varillere sarılır. Gevşek borulu dış mekan kabloları için ortak makara uzunlukları 2 km, 4 km ve 6 km . Her tambur, kablo tipi, elyaf sayısı, elyaf türü (OS2, OM4, vb.), tambur uzunluğu ve üretim tarihi ve vardiyası ile etiketlenir; bunların tümü bireysel çekme kulesi çalışması ve ön şekillendirme partisine göre izlenebilir.
Bu aşamadaki fabrika kabul testi (FAT), tam bir zayıflama izi oluşturmak için her tamburdaki her fiberin OTDR testini içerir. Bu iz, kurulumdan sonra sahada ölçülen OTDR'lerin karşılaştırılabileceği bir referans olarak hizmet vermek üzere arşivlenir ve kabloyla birlikte gönderilir; böylece çekme veya hendek açma sırasında ortaya çıkan herhangi bir hasarın tanımlanması kolaylaşır.
Konektörleştirme (fabrikada parlatılmış konektörlerin fiber uçlara takılması) isteğe bağlı olarak kablo tesisinde veya kurulum sahasında gerçekleştirilir. Fabrikada cilalanan konektörler aşağıdaki ekleme kayıplarına ulaşır 0,2 dB APC (açılı fiziksel temas) kaplamalar için 50 dB'nin üzerindeki geri dönüş kayıpları ile saha koşullarında tutarlı bir şekilde tekrarlanması zor bir performans.
Sıkça Sorulan Sorular
Fiber optik kablo hangi hammaddeden yapılır?
Optik fiberin kendisi, kırılma indeksini ayarlamak için kullanılan germanyum dioksit gibi katkı maddeleri ile ultra saf silika camdan (silikon dioksit, SiO₂) yapılmıştır. Koruyucu kaplamalar, tampon tüpleri ve ceket, tümü ekstrüzyon ekipmanıyla işlenen akrilat, PBT, PVC, HDPE, PVDF veya LSZH bileşikleri gibi çeşitli termoplastiklerden yapılır.
İnsan saçıyla karşılaştırıldığında optik fiber ne kadar incedir?
Çizimden sonra tek bir optik fiberin dış çapı 125 mikrometre (0,125 mm) yaklaşık olarak ortalama bir insan saçının çapı kadardır. Cam çekirdeğin kendisi (ışığı taşıyan kısım) tek modlu fiberde yalnızca 9 µm genişliğindedir, bu da saç telinin yaklaşık onda biri kadardır.
Fiber optik kablo üretiminde tel ve kablo ekstrüderi ne işe yarar?
Bir tel ve kablo ekstrüderi, termoplastik bileşiği eritir ve onu optik fiber veya kablo çekirdeği üzerine sürekli, hassas şekilde boyutlandırılmış bir katman olarak uygular. Fiber optik üretiminde ekstruderler birden fazla aşamada kullanılır: tek tek fiberlerin etrafında sıkı tampon kaplamalar oluşturmak, fiber grupları içeren gevşek tampon tüpler üretmek ve kablonun dış kılıfını uygulamak. Ekstruderin içindeki hassas optik fiberlere zarar vermemek için sıkı sıcaklık ve hız kontrolü ile çalışması gerekir.
Fiber optik kablo üretimi ne kadar sürer?
Ön kalıp imalatı parti başına birkaç günden bir haftaya kadar sürer. 15–25 m/sn hızında elyaf çekme, 5.000 km'lik tek bir elyaf makarasının yaklaşık 60–90 saatlik sürekli çekme kulesi çalışmasını gerektirmesi anlamına gelir. İkincil işleme, bükme ve kılıflama daha fazla gün ekler. Hammaddeden bitmiş tambura kadar olan toplam çevrim süresi tipik olarak iki ila dört hafta standart dış mekan gevşek tüplü kablo için.
Fiber optik kablo cam yerine plastikten yapılabilir mi?
Evet. Plastik optik fiber (POF), çekirdek ve kaplama malzemesi olarak PMMA (polimetil metakrilat) veya florlu polimer kullanır. POF, silika fiberle karşılaştırıldığında çok daha büyük bir çekirdeğe (1 mm'ye kadar) ve çok daha yüksek zayıflamaya (650 nm'de yaklaşık 150-200 dB/km) sahiptir; bu nedenle, sonlandırma kolaylığının düşük zayıflama ihtiyacına ağır bastığı tipik olarak otomotiv ağları, ev A/V sistemleri ve endüstriyel sensör bağlantıları gibi 50 metrenin altındaki kısa mesafelerle sınırlıdır.
LSZH nedir ve fiber optik kablolarda neden önemlidir?
LSZH, Düşük Duman Sıfır Halojen anlamına gelir. Yangına maruz kaldığında minimum düzeyde duman üreten ve halojen gazlar (PVC'den gelen klor gibi) içermeyen ceket malzemelerini tanımlar. Bu, yanan kablolardan çıkan zehirli dumanın ciddi bir tahliye tehlikesi oluşturduğu transit tüneller, hastaneler ve ofis binaları gibi kapalı alanlarda önemlidir. LSZH ceketleri, daha yüksek viskoziteli, dolgu maddesi yüklü bileşikler için yapılandırılmış bir tel ve kablo ekstruder kullanılarak uygulanır ve kabloların IEC 60332-3, IEC 61034 ve IEC 60754 test serilerini geçmesi gerekir.
 İlgili Ürünler











