 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Fiber Optik Kablo Nasıl Yapılır: Kısa Cevap
Fiber optik kablo, ultra saf silika camın optik fiber adı verilen saç inceliğinde şeritler halinde çekilmesi, bunların koruyucu polimer katmanlarla kaplanması, bunların bir çekirdek düzeneği halinde demetlenmesi ve son olarak bir tel ve kablo ekstrüderi kullanılarak tüm yapının etrafına bir dış ceketin sıkılmasıyla yapılır. Sonuç, neredeyse hiç sinyal kaybı olmadan onlarca kilometre mesafeye ışık hızında veri aktarabilen bir kablodur.
Üretim sürecinin tamamı, silika ön kalıplarının kimyasal buharla biriktirilmesinden, 2.000°C'nin üzerinde çalışan fiber çekme kulelerine, tel ve kablo ekstruder Dakikada 1000 metreyi aşan hızlarda polimer kaplamalar uygular . Her aşama hassas ekipman, sıkı toleranslar ve sıkı kalite kontrol gerektirir.
Hammaddeler: Fiber Optik Kablo Aslında Hangi Maddeden Yapılmıştır?
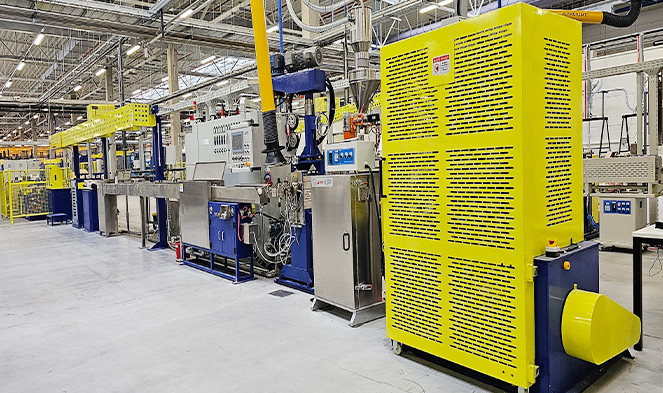
Her kablonun kalbindeki optik fiber, olağanüstü saflıkta (tipik olarak %99,9999 veya daha iyi) silikon tetraklorür (SiCl₄) veya silikon dioksit (SiO₂) ile başlar. Milyar başına parça seviyesindeki tek bir metalik kirlilik bile ışığı dağıtabilir ve iletim kalitesini düşürebilir. Silikanın yanı sıra, germanyum dioksit (GeO₂) gibi katkı maddeleri çekirdeğe eklenerek kırılma indeksini kaplamanın biraz üzerine çıkarır ve ışığın fiberin içinde hapsolmasını sağlayan toplam iç yansımayı yaratır.
Tamamlanmış bir kablo, camın ötesinde başka malzeme kategorilerini de içerir:
- Birincil kaplama: Mikro bükülmeleri tamponlamak ve yüzeyi nemden korumak için doğrudan camın üzerine uygulanan yumuşak, UV ile kürlenebilen bir akrilat.
- İkincil kaplama: Fibere mekanik güç ve aşınma direnci veren daha sert bir akrilat tabakası.
- Tampon tüpleri veya sıkı tampon: Gevşek tüp tasarımlarında jel dolgulu PBT (polibütilen tereftalat) tüpler kullanılır; sıkı tamponlu tasarımlarda doğrudan fiberin üzerine ekstrüzyona tabi tutulan naylon veya PVDF kullanılır.
- Güç üyeleri: Kablo tipine ve uygulamaya bağlı olarak aramit iplik (Kevlar), cam takviyeli plastik (GRP) çubuklar veya çelik tel.
- Dış ceket: Tel ve kablo ekstruderiyle uygulanan ve kurulum ortamına göre seçilen düşük dumanlı sıfır halojen (LSZH) polietilen, PVC veya poliüretan.
Bu malzemelerin özel kombinasyonu, bitmiş ürünün iç mekan yama kablosu mu, doğrudan gömülü dış mekan kablosu mu, zırhlı denizaltı kablosu mu yoksa alev geciktirici yükseltici kablo mu olacağını belirler.
Birinci Aşama: Cam Preformun İmalatı
Her şey ön kalıpla başlıyor; tipik olarak 1–1,5 metre uzunluğunda ve 50–150 mm çapında, kesit profili bitmiş elyafın tam olarak büyütülmüş bir kopyası olan katı bir cam çubuk. Ön kalıptaki çekirdek çapı ile kaplama çapı arasındaki oran, çizim sırasında aslına sadık kalarak korunur, böylece bu aşamada verilen her boyutsal karar, nihai ürüne kadar yayılır.
Modifiye Kimyasal Buhar Biriktirme (MCVD)
MCVD işleminde, cam işleme tezgahına dönen bir silika tüp monte edilir. Gaz halindeki öncüller (SiCl₄, GeCl₄, POCl₃ ve oksijen) bir uçtan beslenirken, dışarıdan bir hidrojen-oksijen meşalesi geçer. Gazlar yaklaşık 1.600°C'de reaksiyona girerek tüpün iç duvarında kurum parçacıkları biriktirir. Torcun her geçişinde, biraz farklı bir bileşime sahip bir cam tabakası biriktirilir ve dereceli indeksli çekirdek katman katman oluşturulur. Yüzlerce geçişten sonra tüp, yüksek sıcaklık altında katı bir ön kalıp çubuğuna dönüştürülür.
Dışarıda Buhar Biriktirme (OVD) ve Eksenel Buhar Biriktirme (VAD)
OVD ve VAD, Corning ve Fujikura gibi büyük ölçekli üreticiler tarafından kullanılan baskın yöntemlerdir. OVD'de dönen bir mandrel, alevli hidroliz brülörünün içinden geçer; SiCl₄ ve GeCl₄, mandrelin dış tarafında silika kurumunu biriktirmek için hidrojen ve oksijen ile reaksiyona girer. Biriktirmeden sonra, mandrel çıkarılır ve gözenekli kurum boşluğu, OH⁻ iyonlarını (su zirvesi zayıflamasına neden olan) dışarı çıkarmak için klor atmosferine sahip bir fırında sinterlenir, ardından kabarcıksız bir cam ön kalıp halinde konsolide edilir. VAD, dönen bir tohum çubuğunun ucunda eksenel olarak kurum biriktirir ve ön kalıbı sürekli olarak büyütür; kesintisiz olarak çok uzun ön kalıplar ürettiği için yüksek hacimli üretime uygun bir formattır. Tek bir büyük OVD veya VAD ön kalıbı 3.000 km'den fazla bitmiş elyaf üretebilir.
İkinci Aşama: Fiberin Çizim Kulesi Üzerine Çekilmesi
Fiber çekme kulesi herhangi bir fiber optik tesisindeki en dikkat çekici ekipmanlardan biridir. Tipik olarak 10-20 metre boyunda duran bu cihaz, preformu dikey olarak bir grafit dirençli fırına veya zirkonya indüksiyon ocağına besler ve burada ucu yaklaşık olarak yaklaşık 100°C'ye kadar ısıtılır. 2.000–2.200°C . Bu sıcaklıkta cam yumuşar ve "boyun aşağısı" adı verilen ince bir iplik yerçekiminin etkisine düşer ve kulenin tabanındaki bir ırgat tarafından yakalanır.
Irgat, elyaf çapını düzenlemek için kullanılan birincil değişken olan çekme hızını kontrol eder. Modern çizim kuleleri aşağıdaki hızlarda çalışır: Dakikada 1.500–2.500 metre ve fırının hemen altına yerleştirilen bir lazer mikrometre, fiber çapını sürekli olarak ölçer; genellikle bunu hedef 125 µm kaplama çapından ±0,1 µm dahilinde tutar. Çapta kayma olursa kontrol sistemi çekme hızını milisaniyeler içinde gerçek zamanlı olarak ayarlar.
Hat İçi Kaplama Uygulaması
Çap ölçüm noktasının hemen ardından, çıplak cam elyafı, sıvı UV ile kürlenebilen akrilatın aynı anda iki eşmerkezli katman halinde uygulandığı ikili bir kaplama kalıbından geçer; kabaca 190-200 µm dış çapa sahip yumuşak birincil kaplama ve daha sert ikincil kaplama, toplamı yaklaşık 245-250 µm'ye getirir. Kaplanan elyaf daha sonra her iki katmanı da saniyeden kısa bir süre içinde kürleyen UV lambalarından geçer. Bu hat içi kaplama aşaması kritiktir: çıplak silika cam çok yüksek bir çekme mukavemetine sahiptir (700 kpsi'ye kadar), ancak atmosferik nemden ve kullanımdan kaynaklanan yüzey hasarına karşı son derece hassastır. Polimer kaplama, camın katılaştığı andan itibaren bu yüzeyi korur.
Kaplanmış elyaf, makara boyutuna ve elyaf tipine bağlı olarak, 25 km ila 100 km'nin üzerinde elyaf tutan makaralara sarılır. Daha sonra her bir makara, tüm uzunluk boyunca hiçbir zayıf noktanın bulunmadığını doğrulamak için fiberin, kontrollü bir çekme yükü (tipik olarak 100 kpsi) uygulayan bir ırgat sisteminden çekildiği deneme testine tabi tutulur.
Üçüncü Aşama: Liflerin Renklendirilmesi, Tamponlanması ve Bükümlenmesi
Prova testinden sonra, tek tek elyaflar, ikincil kaplama yüzeyine ince bir pigmentli UV ile kürlenebilen mürekkep tabakası uygulayan bir UV mürekkep boyama çizgisi kullanılarak renk kodludur. Standart renk dizisi TIA-598'i (veya uluslararası IEC 60304) takip eder: mavi, turuncu, yeşil, kahverengi, arduvaz, beyaz, kırmızı, siyah, sarı, mor, gül, deniz mavisi - çok sayıda kablodaki 12 fiberden oluşan her grup için tekrarlanır. Bu renk kodlaması, 96, 144, 288 ve hatta 3.456 fiber içeren kablolardaki bireysel fiberleri tanımlamanın tek yoludur.
Gevşek Boru ve Sıkı Tampon Yapısı
Bir sonraki ana proses seçimi, fiberlerin kablo yapısı içerisinde nasıl paketlendiğidir. içinde gevşek boru yapısı 6-12 fiberden oluşan gruplar, iç çapı fiber demetinin çapının 1,5-3 katı olan küçük PBT veya PP tüplerin içine yerleştirilir. Tüpün içindeki fazla fiber uzunluğu (EFL) (tipik olarak tüp uzunluğundan %0,2-0,5 daha fazla fiber uzunluğu), kablo sıcaklıkla genişledikçe veya büzülürken fiberlerin gerilmeden esnemesine olanak tanır. Jel dolgulu gevşek tüpler ek nem ve hidrojen engelleme sağlar. Bu yapı, dış mekan OSP (dış tesis) kablolarına hakimdir.
içinde sıkı tampon yapısı , bir termoplastik malzeme - tipik olarak naylon 12 veya PVDF - doğrudan her kaplanmış elyafın üzerine ekstrüzyona tabi tutularak elyaf paketinin boyutu 900 µm'ye getirilir. Hassas çapraz kafalı kalıba sahip bir tel ve kablo ekstrüderi bu işlemi gerçekleştirerek tampon katmanının eşmerkezliliğini ±25 µm dahilinde tutar. Sıkı tamponlu fiberlerin sonlandırılması daha kolaydır, bu da bu yapıyı iç mekan dağıtım ve bina içi kablolar için standart hale getirir.
Bireysel elyaflar veya gevşek tüpler hazırlandıktan sonra, bunlar bir planeter veya SZ büküm makinesi kullanılarak merkezi bir mukavemet elemanı etrafında birlikte bükülür. Döşeme yönünün periyodik olarak tersine döndüğü SZ büküm tercih edilir çünkü tüm kabloyu açmadan orta açıklıkta erişime izin verir.
| Özellik | Gevşek Boru | Sıkı Tampon |
|---|---|---|
| Tipik uygulama | Dış mekan OSP, havadan, doğrudan gömme | içindedoor, riser, distribution |
| Fiber sayısı aralığı | 3.456'ya kadar fiber | Tipik olarak 2-144 lif |
| Sıcaklık aralığı | –40°C ila 70°C | –20°C ila 60°C (tipik) |
| Nem koruması | Mükemmel (jel veya kuru su engelleme) | Orta (cekete bağlı) |
| Sonlandırma kolaylığı | Jel temizliği gerektirir | Hızlı, temiz |
| Tampon ekstrüzyon ekipmanı | Tüp ekstruder (daha büyük kalıp) | Hassas tel ve kablo ekstruder |
Dördüncü Aşama: Tel ve Kablo Ekstruderiyle Ceketleme
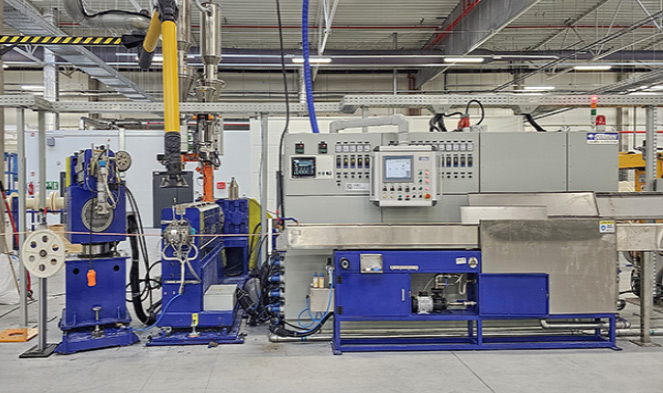
Ceketleme son büyük üretim aşamasıdır ve tel ve kablo ekstruder teknolojisinin en görünür rolünü oynadığı aşamadır. Çok telli kablo çekirdeği (merkezi güç elemanı, tampon tüpleri veya sıkı tamponlu fiberleri, su engelleyici bant veya ipliği ve herhangi bir zırhı ile birlikte) erimiş termoplastiğin tüm çevre etrafına eşit şekilde uygulandığı bir ekstrüzyon çaprazkafasından geçer.
Ekstruder Nasıl Çalışır?
Fiber optik kaplamaya yönelik tel ve kablo ekstrüderi temel olarak tek vidalı veya çift vidalı bir plastikleştirme makinesidir. Isıtılmış bir varilin içinde dönen vida, bir hazneden beslenen polimer topaklarını eritir ve homojenleştirir. Sıkıştırma oranı, ölçüm bölgesi uzunluğu ve L/D oranı (kılıf uygulamaları için genellikle 24:1 ila 30:1) dahil olmak üzere vida geometrisi, işlenmekte olan spesifik polimerle eşleştirilir. Farklı ceket malzemeleri önemli ölçüde farklı işleme koşulları gerektirir:
- HDPE (Yüksek Yoğunluklu Polietilen): İşleme sıcaklığı 180–230°C; mükemmel nem ve UV direnci; havai ve doğrudan gömme kablolarda kullanılır.
- LSZH (Düşük Dumanlı Sıfır Halojen): İşleme sıcaklığı 170–210°C; tünellerde, veri merkezlerinde ve kamu binalarında zorunludur; LSZH bileşikleri genellikle PE'den daha viskoz ve termal açıdan daha hassas olduğundan dikkatli vida tasarımı gerektirir.
- PVC: İşleme sıcaklığı 160–190°C; düşük maliyetli, esnek, alev geciktirici; Genellikle iç mekan kabloları için kullanılır.
- Poliüretan (TPU): İşleme sıcaklığı 190–220°C; soğuk havalarda aşınmaya karşı olağanüstü direnç ve esneklik; endüstriyel ve askeri uygulamalarda kullanılır.
- Naylon (PA12): İşleme sıcaklığı 220–250°C; yüksek kimyasal direnç; yakıt veya yağa maruz kalmanın mümkün olduğu yerlerde kullanılır.
Ekstruder tamburunun ucundaki çapraz kafalı kalıp düzeneği, içinden erimiş polimerin aktığı ve kablo üzerinde şekillendirildiği kalıp alanıyla çevrelenen, kablo çekirdeğinin içinden geçtiği bir ucu (veya basınçlı alet konfigürasyonlarında kılavuz tüpü) konumlandırır. Ceket duvar kalınlığı, hat hızı ile ekstruder çıkışı (kg/saat cinsinden) arasındaki denge ile kontrol edilir ve modern hatlar, spesifikasyonları ±0,1 mm veya daha sıkı tutmak için ekstruder tahrikine ve çekme ırgatına geri beslenen kapalı döngü çap ölçümünü (lazer ölçerler veya X-ışını kalınlık ölçerler) kullanır.
Soğutma ve Caterpillar Taşıma
Çapraz kafanın hemen ardından kılıflı kablo, genellikle 8-15 metre uzunluğundaki bir su oluğuna girer ve burada söndürülür. Soğutma hızı, HDPE gibi yarı kristal polimerlerin kristalliğini etkiler ve ceketin mekanik özelliklerini doğrudan etkiler. Çok yüksek hat hızları için (200 m/dak'nın üzerinde), basınçlı su spreyi veya vakum destekli soğutma olukları, yeterli ısı uzaklaştırılmasını sağlar. Bir tırtıl çekme tertibatı (kayış tipi çekici ünitesi), içerideki hassas optik yapıyı kırmadan gerginliği ve hat hızını korumak için kabloyu nazikçe kavrar.
Çift Katmanlı Kılıflama ve Zırhlı Kablolar
Birçok dış mekan veya zırhlı kablo, iki tel ve kablo ekstruder geçişini gerektirir. İlk geçişte, örgülü çekirdeğin üzerine bir iç kılıf (genellikle PE) uygulanır. Kablo daha sonra, dış kılıfı uygulayan ikinci bir ekstrüdere girmeden önce oluklu çelik bant (CST) zırhlama ünitesinden veya kilitli alüminyum zırh istasyonundan geçer. Bu tandem ekstruder hattının toplam uzunluğu 50-80 metre olabilir ve 30-80 m/dak hızlarda bitmiş zırhlı fiber optik kablo üretme kapasitesine sahiptir.
Denizaltı kabloları için süreç daha da karmaşıktır: altı katmana kadar tel zırhlama (gezegensel büküm makineleri tarafından uygulanan bireysel çelik teller) eklenebilir; her tel katmanı, kendisiyle bir sonraki tel katmanı arasında kendi yataklama bileşiği ekstrüzyon geçişini gerektirir.
Fiber Optik Kablo Ceketleme Hattındaki Kritik Ekipmanlar
Eksiksiz bir fiber optik kablo kaplama hattı, koordineli bir sırayla çalışan birçok makineyi entegre eder. Her birinin ne yaptığını anlamak, tel ve kablo ekstrüderinin ve çevre ekipmanlarının neden kablo kalitesi açısından bu kadar merkezi öneme sahip olduğunu açıklamaya yardımcı olur.
- Ödeme standı: Kablo çekirdeği makarasını tutar ve kontrollü gerilimde çekirdeğin karşılığını verir; çok fazla gerilim, içerideki liflerin gerilmesine neden olabilir; çok azı sarkmaya ve çap değişimine neden olur.
- Ön ısıtıcı: Ekstruder çapraz kafasına girmeden önce kablo göbeği yüzeyini kurutur ve ısıtır, böylece kılıf ile kablo göbeği arasındaki yapışmayı artırır.
- Tek vidalı tel ve kablo ekstruder: 5-7 bölümde ayrı ayrı sıcaklık kontrolü yapılan varil bölgeleri, vidayı 10-120 RPM'de çalıştıran bir dişli kutusu ve prosesin izlenmesi için kalıp kafasında bir erime basınç sensörü bulunan maça işleme makinesi.
- Çapraz kafa kalıbı: Kablo çekirdeğini polimer akışıyla hizalayan hassas işlenmiş çelik aksam. Kalıp eşmerkezliliği (kılıfın kablo üzerinde ne kadar hassas şekilde ortalandığı) mekanik performansı ve elektriksel özellikleri doğrudan belirler.
- Lazer çapı ölçer: 2.000 tarama/saniye hızında temassız ölçüm, gerçek zamanlı olarak çap değişikliklerini tespit eder ve çekme hızı kontrolüne düzeltme sinyalleri gönderir.
- Sıcaklık bölgelerine sahip su oluğu: Kristallik yönetimi için hassas söndürme kontrolü; genellikle iki bölge vardır; yüzeydeki çökme izlerini önlemek için bir sıcak bölge, ardından hızlı katılaşma için bir soğuk bölge.
- Caterpillar'ın taşınması: Ezilmeyi önlemek için pnömatik basınç kontrollü çift kayışlı veya dört kayışlı tasarım; genel hat hızını ve ekstrudere karşı karşı basıncı artırır.
- Kıvılcım test cihazı (bakır hibrit kablolar için): Ceketteki iğne deliklerini tespit etmek için yüksek voltaj uygular; tamamen dielektrik fiber kablolar için gerekli değildir ancak kılıfın elektriksel olarak yalıtılması gereken zırhlı kablolarda kullanılır.
- Çapraz sarımlı sarma: Düzensiz makara basıncından kaynaklanan makara hasarını veya fiberin mikro bükülmesini önlemek için bitmiş kabloyu nakliye makaralarına veya tamburlarına hassas çapraz kontrolle sarar.
Tüm bu bileşenler arasında tel ve kablo ekstrüderi, kablo üreticilerinin en sık belirttiği ve yükselttiği öğedir, çünkü vida ve kovan aşınması, zaman içinde eriyik kalitesini, çıktı tutarlılığını ve kılıflama tekdüzeliğini doğrudan bozar. Saygın ekstruder üreticileri, vida aşınma sınırlarını yayınlar - genellikle değiştirmeden önce kanal derinliğinde %5'ten fazla azalmaya izin vermez - ve birçok kablo üreticisi, malzemenin aşındırıcılığına bağlı olarak her 3-5 yılda bir namlu/vida yeniden inşası planlar.
Fiber Optik Kablo Çeşitleri ve Farklı Üretim Yaklaşımları
Tüm fiber optik kablolar aynı şekilde yapılmaz. Son kullanım ortamı, üretim adımlarının dahil edildiği, tel ve kablo ekstrüderinden hangi malzemelerin aktığı ve toleransların ne kadar sıkı tutulduğu konusunda önemli farklılıklara neden olur.
Tek Modlu ve Çok Modlu Fiber Kablolar
Tek modlu fiber (SMF), yalnızca 8-10 µm'lik bir çekirdek çapına (insan saçının kabaca onda biri kadar) ve 125 µm'lik bir kaplamaya sahiptir. SMF üretimi, ön kalıp imalatı ve çizimi sırasında çekirdekten kaplamaya eş merkezliliğin (tipik olarak ≤0,5 µm ofset) ve çekirdek daireselliğinin daha sıkı kontrolünü gerektirir. Çok modlu fiber (MMF), 50 veya 62,5 µm çekirdek çaplarıyla OM1 ila OM5 kategorilerinde gelir; OM3/OM4/OM5 elyafının kademeli indeks profili, ön kalıp biriktirme sırasında GeO₂ katkı maddesi gradyanının çok hassas bileşimsel kontrolünü gerektirir. Her iki fiber tipinin etrafındaki kablo yapısı aynı olabilir; temel farklılıkların yattığı yer elyafın kendisidir.
Şerit Kablo İmalatı
Veri merkezi ara bağlantılarında ve merkezi ofis uygulamalarında yaygın olarak kullanılan yüksek yoğunluklu şerit fiber optik kablo, UV ile kürlenebilen şerit matris malzemesi kullanılarak 4, 8 veya 12 ayrı renkli fiberi düz bir matris içinde yan yana bağlar. Şeritleme makinesi, matris malzemesinin uygulandığı ve UV ile kürlendiği düz bir kalıba girerken her bir elyafı hassas bir şekilde aralar ve gerer. Daha sonra birden fazla şerit istiflenir ve oluklu çekirdekli veya merkezi tüplü bir kablo yapısının içine yerleştirilir. 288 fiber şerit kablonun dış çapı 12 mm'den az olabilir , karşılaştırılabilir çok damarlı gevşek boru tasarımı için 18-22 mm ile karşılaştırıldığında. Şerit kablolar için kılıflama adımı, geleneksel kablolarla aynı tel ve kablo ekstruder teknolojisini kullanıyor ancak çekirdek düzeneği oldukça daha sert ve ödeme standında daha yüksek gerilim izleme gerektiriyor.
Bükülmeye Duyarlı Olmayan Fiber (BIF) Kablolar
ITU-T G.657 olarak standartlaştırılan bükülmeye karşı dayanıklı fiber, makro bükülme kayıplarını önemli ölçüde azaltan hendek destekli veya nano yapılı kaplama tasarımı içerir. BIF ile üretilen kablolar (özellikle G.657.A2 ve G.657.B3 sınıfları), 1.550 nm'de 0,1 dB'den daha az ek kayıpla 5 mm yarıçapa kadar olan bükülmeleri tolere edebilir. Bu kablolar, kablo kanalı kıvrımlarından, kapı çerçevelerinin çevresinden ve dar iç yollardan yönlendirilen FTTH (eve giden fiber) saplama kablolarında yaygındır. BIF ön kalıp üretimi karmaşıklık katar (farklı kırılma indislerine sahip ek kaplama katmanları), ancak ekstruder kaplama dahil olmak üzere sonraki kablo üretim süreci esas olarak standart SMF kablolarıyla aynıdır.
Üretim Süreci Boyunca Kalite Testi
Fiber optik kablo üretiminde kalite kontrol, son adım denetimi değildir; üretimin her aşamasına dahil edilmiştir. Bu kontrollerden herhangi birinin atlanması veya zayıflatılması, ilk testleri geçebilen ancak onarım maliyetlerinin orijinal kablo satın alma fiyatını gölgede bıraktığı sahada zamanından önce başarısız olan kablolara neden olur.
Fiber Seviyesi Testi
Çekme kulesinden çıkan her fiber makarası aşağıdakiler açısından test edilir:
- zayıflama: Hem 1.310 nm hem de 1.550 nm'de bir OTDR (optik zaman alanı reflektometresi) ile ölçülmüştür. Standart SMF, ITU-T G.652.D'ye göre 1.310 nm'de ≤0,35 dB/km ve 1.550 nm'de ≤0,20 dB/km olmalıdır.
- PMD (polarizasyon modu dağılımı): Yüksek hızlı tutarlı iletim sistemleri için kritiktir; bağlantı tasarım değeri olarak belirtilir (örneğin, G.652.D için ≤0,20 ps/√km).
- Geometri: Mod alanı çapı, kaplama çapı, çekirdek kaplama eşmerkezliliği ve kaplamanın dairesel olmaması — tümü çizim kulesindeki otomatik video inceleme sistemleriyle ölçülür.
- Kanıt testi: Zayıf bölümleri elemek için tüm makara uzunluğu boyunca minimum 100 kpsi çekme yükü uygulandı.
Kablo Seviyesi Testi
Kaplamanın ardından, bitmiş kablo makarası, IEC 60794-1 ve ilgili IEC 60794-x serisi standartları veya Kuzey Amerika pazarı için ANSI/ICEA eşdeğerleri tarafından tanımlanan kapsamlı bir test grubuna tabi tutulur:
- Çekme yükü: Kablo, nominal kurulum yüküne ve ardından deneme yüküne çekilir; zayıflama artışı yükleme sırasında 0,1 dB'nin altında kalmalı ve serbest bırakıldıktan sonra taban çizgisine dönmelidir.
- Ezilme direnci: Düz bir plaka, nominal ezilme kuvveti uygular (örneğin, tipik OSP kabloları için 2.200 N/100 mm); zayıflama, başlatılan bir ışık kaynağı ve güç ölçer aracılığıyla gerçek zamanlı olarak izlenir.
- Bükülme testi: Kablo, belirtilen çaptaki bir mandrel etrafında döndürülür; standart OSP kabloları için bu, kablo dış çapının 20 katıdır.
- Sıcaklık döngüsü: Kablo makaraları –40°C ile 70°C arasında (veya özel kablolar için daha geniş aralıklarda) test edilir; zayıflama, düşük ve yüksek sıcaklık uç noktalarında ölçülür.
- Su nüfuzu: 1 metrelik bir kablo kesiti 24 saat boyunca 1 metrelik hidrolik yüke maruz bırakılır; su test bölümü uçlarının ötesine geçmemelidir.
- Ceket kalınlığı ve OD: Kablo uçlarından kesilen kesitler, ekstruder proses kontrolünün doğrudan bir göstergesi olan kılıf duvarı tekdüzeliğini doğrulamak için kalibre edilmiş bir optik mikroskop altında ölçülür.
Bazı müşteriler, telekomünikasyon taşıyıcısı tedarikinde yaygın bir uygulama olan, göndermeden önce her makaradaki her fiberin %100 OTDR ölçümünü talep ediyor. Bu uçtan uca OTDR izlemesi aynı zamanda yıllar sonra saha arızalarını teşhis ederken kullanılabilecek bir temel kayıt da oluşturur.
Fiber Optik Kablo Performansını ve Uzun Ömrünü Etkileyen Temel Faktörler
Üretim sürecinde neler olduğunu anlamak, bazı kabloların neden sahadaki diğerlerinden daha iyi performans gösterdiğini ve neden doğru ekstruder kurulumunun (malzeme seçimi, sıcaklık profili, vida tasarımı) kablonun uzun vadeli güvenilirliğinden ayrılamaz olduğunu açıklar.
Hidrojen Karartması
Çelik tel zırhın elektrolitik korozyonu veya jel bileşiklerinin ve polimer kaplamaların bozulmasıyla üretilen hidrojen, cam elyafına yayılabilir ve silika kafesindeki kusurlarla reaksiyona girerek kızılötesi ışığı emen Si-OH (silanol) bağları oluşturabilir; bu olaya hidrojen kararması adı verilir. Üretimin birincil savunması, tüm jel ve polimer sistemlerinden suyun titizlikle ortadan kaldırılmasıdır (bu nedenle su bloke edilmiş tüpler ve kaliteli jel formülasyonları 10 ppm'in altındaki su içeriğinde belirtilir) ve en zorlu ortamlarda elyafın kendisi üzerinde karbon veya hermetik kaplamaların kullanılmasıdır. Tel ve kablo ekstrüderi bu riske katkıda bulunabilir veya bu riski azaltabilir: Düzgün kurutulmuş polimer granülleri ve iyi kontrol edilen erime sıcaklıkları, ceket yapısına nem girişini en aza indirir.
Mikrobükme ve Makrobükme
Mikrobükme, tampon tüp duvarlarından, sarma bandı kenarlarından veya düzensiz kılıf yüzeylerinden kaynaklanan tekdüze olmayan radyal basınçtan kaynaklanan fiberin mikroskobik yanal deformasyonlarını ifade eder. Nanometre aralığındaki deformasyonlar bile zayıflamayı 1.550 nm'de ölçülebilir şekilde artırır. Yüzey dalgalı bir kılıf üreten bir tel ve kablo ekstrüderi (eriyik sıcaklığı çok düşük olduğunda veya çekme hızı ekstruder çıkışına göre çok yüksek olduğunda yaygın olan bir erime kırılma kusuru), kablo çekirdeği üzerinde desenli yanal kuvvetler oluşturabilir ve iyi huylu bir laboratuar testinde görünmeyecek, ancak sahada termal büzülme altında ortaya çıkan mikro bükülme kayıplarına neden olabilir. Makrobükme (kablonun çok sıkı bir yarıçap etrafına sarılması) bir kurulum sorunudur, ancak bükülme sertliği daha düşük olan kablolar (daha ince kaplama duvarları, daha az mukavemet elemanı) daha savunmasızdır, bu da kılıf tasarımını ekstrüderle uygulanan malzemeler ile optik performans arasında başka bir kesişim noktası haline getirir.
Dış Mekan Ceket Malzemelerinin UV Bozulması
Havai fiber optik kablolar, kılıfta çatlama veya kırılganlık olmaksızın onlarca yıl boyunca UV'ye maruz kalmaya dayanmalıdır. HDPE'de ağırlıkça %2-3 oranında karbon siyahı etkili UV koruması sağlar ve doğrudan gömme ve havai kablolar için endüstri standardıdır. İç mekanda kullanıma yönelik kablolar diğer stabilizatör paketlerini kullanabilir, ancak formülasyon genellikle kablo üreticisine, onu doğrudan tel ve kablo ekstrüderine besleyen önceden hazırlanmış bir pelet olarak sağlanır. Ekstruderin işleme koşulları stabilizatör sistemiyle uyumlu olmalıdır; aşırı vida kesme veya namlu sıcaklığı, asla güneş ışığına maruz kalmayan kablolarda bile uzun vadeli termal stabilite için gerekli olan antioksidanları bozabilir.
Fiber Optik Kablo Üretim Hattının Başlatılması: Pratik Hususlar
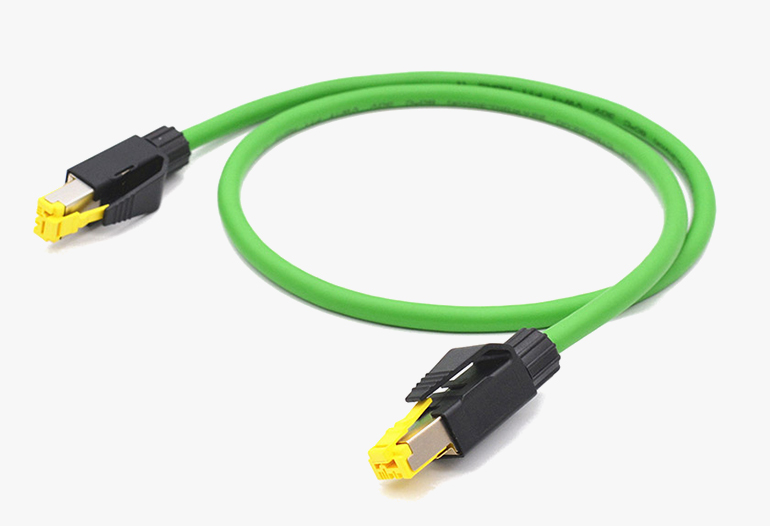
Fiber optik kablo üretimine girmek veya bakır kablodan fibere geçmek isteyen bir üretici için gerekli ekipman yatırımı ve süreç bilgisi önemli ancak iyi tanımlanmıştır. Çekme kulesi ve ön kalıp üretim ekipmanı, girişin önündeki en büyük engelleri temsil eder (ve yıllık olarak milyonlarca kilometrelik ölçekte elyaf üretilmediği sürece genellikle haklı görülmezler). Çoğu kablo üreticisi, fiberi yerleşik fiber üreticilerinden (Corning, Prysmian, Fujikura, Sumitomo, YOFC) satın alıyor ve sermayelerini kablo tasarımı ve kılıflama hattı ekipmanlarına odaklıyor.
Fiber Optik Kılıflama için Tel ve Kablo Ekstruderinin Seçilmesi
Fiber optik kablo kılıflama hattı için en kritik ekipman kararı tel ve kablo ekstruder seçimidir. Değerlendirilecek temel parametreler şunları içerir:
- Vida çapı: Fiber optik kılıf uygulamaları için 45 mm'den 90 mm'ye kadar vida çapları tipiktir. Daha küçük vidalar (45–60 mm), küçük çaplı kablolar için gereken daha düşük üretim hızlarında daha iyi çıktı tutarlılığı ve malzeme tepkisi sağlar; daha büyük vidalar, çok sayıda OSP kablolarının yüksek çıkışlı kılıflamasına uygundur.
- L/D oranı: Fiber optik kılıf malzemeleri için minimum 24:1 tavsiye edilir. LSZH bileşikleri, daha uzun erime ve karıştırma bölgelerine olanak tanıyan 28:1 veya 30:1 L/D oranlarından özellikle yararlanır.
- Sürücü sistemi: AC servo veya vektör kontrollü sürücüler, değişken hat hızlarında ceket duvarı tutarlılığını korumak için gereken hız stabilitesini (±%0,1) sunar. DC sürücüler yeni kurulumlardan aşamalı olarak kaldırılıyor.
- Sıcaklık kontrol bölgeleri: Minimum 5 bağımsız olarak kontrol edilen namlu bölgesi artı çaprazkafa bölgesi. ±1°C'den daha iyi stabiliteye sahip PID kontrolörleri modern kablo ekstruder sistemlerinde standarttır.
- içindestrumentation: Kalıp kafasındaki eriyik basınç transdüseri, vida ucundaki eriyik sıcaklığı probu ve aşağı yönde bir optik veya X-ışını çap ölçer; bunların tümü, üretim izlenebilirliği için veri kaydı içeren bir hat kontrol PLC'sine beslenir.
- Malzeme taşıma: Naylon ve TPU gibi neme duyarlı malzemeler için kurutucu kurutucuya sahip, ekstruder haznesinin yukarı akışında masterbatch eklenmesi için gravimetrik veya hacimsel bir karıştırma ve dozaj ünitesi.
Uygun bir tel ve kablo ekstruderinin etrafına inşa edilmiş, iyi belirlenmiş bir fiber optik kılıflama hattı, sermaye maliyetini 18-36 ay içinde geri ödeyebilir Fiber dağıtım talebinin güçlü olduğu pazarlarda, proses tariflerinin, operatör eğitiminin ve kalite sistemlerinin üretimin hızlandırılmasından önce oluşturulması şartıyla.
Fiber Optik ve Bakır Kablo Ekstruder Gereksinimleri Arasındaki Fark
Halihazırda bakır tel ve kablo ekstruder hatları işleten üreticiler sıklıkla aynı ekipmanın fiber optik kılıflama için kullanılıp kullanılamayacağını soruyor. Cevap şu: bazen değişikliklerle. Fiber optik kablolar, ödemede çok daha hassas gerilim kontrolü gerektirir (içerideki fiberlerin gerilmesini önlemek için) ve çaprazkafa kalıp hizalaması daha kritiktir çünkü kalıp yanlış hizalamasını tespit eden herhangi bir elektriksel test (süreklilik veya kapasitans gibi) yoktur - kılıf duvarı değişimi yalnızca mekanik testlerde veya kurulum sonrası arızalarda ortaya çıkar. Ek olarak, mevcut ekstruder PVC işleme için kullanılmışsa, kirlenmeyi önlemek için LSZH veya PE bileşiklerini çalıştırmadan önce tamamen temizlenmelidir. Fiber optik kılıflama için özel ekstruder hatları (bakır kablo üretimiyle paylaşılmaz) kalite bilincine sahip operasyonlarda şiddetle tercih edilir.
Fiber Optik Kablo Standartları ve Uyumluluk Gereksinimleri
Telekom, veri merkezi, endüstriyel ve askeri pazarlarda satılan fiber optik kablolar, karmaşık bir uluslararası ve bölgesel standartlar ağına uygun olmalıdır. Uyumluluk isteğe bağlı değildir; büyük ağ operatörleri ve satın alma kurumları, sipariş vermeden önce üçüncü taraf tip onayı test raporlarını talep eder ve bazı standartlar (AB kamu binalarında LSZH alev performansı gibi) yasal olarak zorunludur.
| Standart | Kapsam | Bölge |
|---|---|---|
| ITU-T G.652 | Standart SMF characteristics | Küresel |
| ITU-T G.657 | FTTH için bükülmeye duyarlı SMF | Küresel |
| IEC 60794-1 | Optik fiber kablo test yöntemleri | Küresel / EU |
| IEC 60794-3 | Dış mekan fiber optik kablolar | Küresel / EU |
| ANSI/ICEA S-87-640 | Bitki kablosunun dışında fiber optik | Kuzey Amerika |
| TIA-568.3-D | Optik fiber kablolama bileşeni standardı | Kuzey Amerika |
| EN 50399 / IEC 60332 | Kablolar için alev yayılımı ve duman | AB (CPR) |
| MIL-PRF-85045 | Askeri kullanım için fiber optik kablo | ABD (Savunma) |
AB Yapı Ürünleri Yönetmeliği (CPR), Avrupa binalarına döşenen kablolar için kılıf malzemesi seçimlerini ve dolayısıyla ekstruder proses gerekliliklerini doğrudan yönettiği için özel olarak anılmayı hak etmektedir. CPR uyarınca kablolar Eca'dan (minimum performans) B2ca, B1ca ve Aca'ya (en yüksek performans) kadar sınıflandırılmalıdır. B1ca veya Aca sınıflandırmasına ulaşmak, son derece düşük ısı salınımı ve duman üretim oranlarına sahip LSZH bileşiklerini gerektirir; bu bileşikler, eriyik sıcaklığı homojenliği, kalış süresi kontrolü ve kalıp basıncı stabilitesi açısından tel ve kablo ekstrüderinde zorlu gereksinimleri karşılayan bileşiklerdir.
 İlgili Ürünler











