E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Tel bükme, birden fazla çıplak metal telin tek bir kompozit iletken halinde bükülmesi işlemidir. Bu işlem izolasyon veya kılıflama öncesinde gerçekleştirilir ve iletkenin esnekliğini, mekanik mukavemetini ve nihai güvenilirliğini belirler. Mahsur kalan bir iletken sadece bir lüks değildir; bükülmesi, titremesi veya dar alanlardan geçirilmesi gereken herhangi bir kablo için işlevsel bir gerekliliktir.
Çoğu endüstriyel kabloda, büküm modeli ve sınıfı, esnek yorulma ömrünü, elektriksel sürekliliği ve kurulum maliyetini doğrudan etkiler . İster güç kabloları, ister ağ kabloları, ister otomotiv kablo demetleri üretiyor olun, büküm işlemi her aşağı yönlü operasyon için temel oluşturur.
Tel Büküm Nedir ve Neden Önemlidir?
Tel bükme, iki veya daha fazla ayrı telin tek, daha büyük bir iletken halinde bükülmesidir. Bu süreç, katı iletkenlerin gerçek dünyadaki kurulumlarda tekrarlanan bükülmeye, titreşime veya termal döngüye dayanamaması nedeniyle mevcuttur.
Üç pratik senaryoyu düşünün:
- bir endüstriyel Ethernet kablosu Robotik bir kolun içinde sürekli olarak esnemek zorundadır. Sağlam bir iletken birkaç yüz döngüden sonra kırılır.
- A güç kablosu Bir kablo kanalından yönlendirilen kablonun, kablo kanalının kıvrımını bükülmeden takip etmesi gerekir. Örgülü iletkenler daha kolay bükülür.
- A kontrol kablosu Bir motorun yanında çalışırken sürekli titreşim yaşanır. Teller gerilimi birçok kabloya dağıtarak erken arızayı önler.
Göre IEC 60228 esnek iletkenler Sınıf 5 ve Sınıf 6 olarak sınıflveırılırken, ASTM B8 güç uygulamaları için eş merkezli çok telli bakır iletkenleri belirtir. Bu standartlar, tel örgünün estetik bir tercih değil, ölçülebilir bir mühendislik parametresi olması nedeniyle mevcuttur.
Örgülü İletkenlerin Temel Faydaları
Eşit kesite sahip katı bir iletkene göre bükmenin avantajları kurulum, işletim ve bağlantı avantajları olarak gruplandırılabilir. Aşağıdaki tablo iki yapıyı karşılaştırmaktadır.
| Mülkiyet | Katı İletken | Örgülü İletken |
|---|---|---|
| Bükülme kolaylığı | Bükülmesi zor | Kolayca bükülür |
| Esnek-yorgun yaşam | Sınırlı | Genişletilmiş |
| Titreşim direnci | Orta | Mükemmel |
| AC cilt efekti | Yüksek frekansta daha yüksek direnç | Daha geniş yüzey alanı nedeniyle daha düşük direnç |
| Fesih | Basit lehimleme | Sıkma veya lehimleme bakımı gerektirir |
| Metre başına maliyet | Daha düşük | Daha yüksek |
Önemli faydalardan biri yüksek frekanslı çalışmayla ilgilidir. AC devrelerinde akım iletken yüzeyine yakın olarak hareket eder. Katı iletkenler belirli bir kesit için daha küçük bir yüzey alanına sahiptir, bu da daha yüksek frekanslarda direnci artırır. Örgülü iletkenler, birleşik yüzey alanlarının daha büyük olması nedeniyle bu etkiyi azaltır.
Gibi esnek uygulamalar için robotik kablolar and çekme zinciri kabloları , karaya oturmak zorunludur. Bu ortamlarda telsiz iletkenler birkaç gün içinde kopabilir.
Başlıca Tel Bükme Türleri
Eşmerkezli-Döşemeli Büküm
Eşmerkezli büküm, telleri düzenli, tek biçimli katmanlar halinde düzenler. Merkez tel, altı tel kullanan bir birinci katmanla çevrelenir, ikinci katman on iki kablo ekler, üçüncüsü on sekiz kablo ekler ve bu şekilde devam eder. Her katman, altındaki katmana ters yönde bükülür ve bu da yapısal stabilite sağlar.
Bu, güç, kontrol ve endüstriyel kablolarda kullanılan en yaygın büküm türüdür. Yalıtılması ve sonlandırılması kolay, pürüzsüz bir yüzey sunar. ASTM B8 Bu yapının geometrik konfigürasyonunu ve toleransını tanımlar.
Demet Büküm
Demet büküm, tanımlanmış bir geometrik düzenleme olmadan birden fazla kabloyu birlikte büker. Üretilmesi daha ucuzdur ve mükemmel esneklik sunar. Ancak iletken yüzeyi düzensiz olduğundan izolasyon ve sonlandırmayı daha zorlu hale getirebilir.
Demet büküm yaygın olarak ses kablolarında, küçük elektronik kablolarda ve iletken geometrisinin kritik olmadığı uygulamalarda kullanılır. Maliyetten tasarruf etmek için teller basit bir şekilde paketlenir ve birlikte bükülür.
Halat Döşeme
Halat döşeyerek bükme, iletkeni iki aşamada oluşturur. İlk olarak, daha küçük teller alt iletkenler halinde bükülür. Daha sonra bu alt iletkenler birlikte bükülerek nihai iletken oluşturulur. Bu yapı en üst düzeyde esneklik ve mekanik dayanıklılık sağlar.
Halat döşeme iletkenleri kullanılır ağır hizmet madencilik kabloları , asansör kabloları ve yüksek esnekliğe sahip robotik kablolar aşırı bükülme ve burulmanın beklendiği yerler.
| Tür | Geometri | Esneklik | Maliyet | Tipik Kullanım |
|---|---|---|---|---|
| eşmerkezli | Düzenli katmanlar | Orta | Orta | Güç ve kontrol |
| Demet | Düzensiz | Yüksek | Düşük | Ses ve sinyal |
| Halat döşeme | Çoklu alt iletkenler | Çok yüksek | Yüksek | Dinamik ve madencilik kabloları |
A'dan M'ye kadar Tel Örgü Sınıflarını Anlamak
İletken sınıfları tel sayısını, katman sayısını ve büküm konfigürasyonunu tanımlar. Bu sınıflar, tasarım mühendislerinin her uygulama için doğru iletkeni seçmelerine yardımcı olmak amacıyla standartlaştırılmıştır.
Eşmerkezli bakır iletkenler için, ASTM B8 aşağıdaki sınıfları tanımlar:
| Sınıf | İnşaat | Tipik Uygulama |
|---|---|---|
| AA | Katı veya 1 katman | Yardımcı hat teli |
| A | Bir merkezin etrafında 1 katman | Sabit kablolama |
| B | 2 veya daha fazla katman | Güç ve kontrol cables |
| C | 3 veya daha fazla katman | Esnek güç kabloları |
| D | 4 veya daha fazla katman | Taşınabilir ve madencilik kabloları |
| M | Demet or rope construction | Ses ve test potansiyel müşterileri |
B Sınıfı en yaygın olarak belirtilen sınıftır. Esnekliği, maliyeti ve elektrik performansını dengeler. C ve D Sınıfı ek maliyetle daha iyi esneklik sağlarken, M Sınıfı özel ses ve elektronik uygulamalara ayrılmıştır.
Yanlış sınıfın seçilmesi ya erken mekanik arızaya ya da gereksiz malzeme maliyetine yol açar. Örneğin, sabit bir kurulum kanalında C Sınıfı iletken kullanmak, güvenilirliği artırmadan maliyeti artırır. Tersine, A Sınıfının robotik bir uygulamada kullanılması servis ömrünün kısa olmasına neden olacaktır.
İplik Kalitesini Tanımlayan Kritik Parametreler
Çok telli bir iletkenin performans özelliklerini karşılayıp karşılamadığını dört parametre belirler:
- Döşeme uzunluğu: Bir telin merkez etrafında bir tam bükülmesi için eksenel mesafe. Döşeme uzunluğu genellikle iletken çapının katı olarak ifade edilir. Daha kısa döşeme uzunlukları daha sıkı, daha esnek iletkenler üretir ancak malzeme tüketimini ve üretim süresini artırır. Tipik oranlar çapın 8 ila 16 katı arasında değişir.
- Yatma yönü: Sol yön (S) veya sağ yön (Z). Eşmerkezli yapılarda, alternatif katmanların zıt yönlerde bükülmesi gerekir. Aksi halde iletken bükülme gerilimi altında çözülecektir.
- Gerginlik kontrolü: Tek tek teller arasındaki tutarsız gerilim, gevşek tellere veya aşırı sıkı bölümlere neden olur. Bu, kuş kafesi oluşmasına, bükülmelere veya tutarsız iletken çapına yol açabilir.
- Eşmerkezlilik: İletkenin geometrik merkezi yalıtım katmanının merkezine uygun olmalıdır. Zayıf eş merkezlilik, kablo duvarında zayıf noktalara neden olur ve tutarsız elektriksel özelliklere yol açabilir.
Bu parametreler yalnızca soyut değerler değildir. Bitmiş iletken üzerinde ölçülürler ve kalite kontrol sırasında doğrulanırlar. IEC 60228 standart, her sınıf için maksimum direnç değerlerini belirtir ve aşırı bükülme nedeniyle iletkenliğin tehlikeye atılmamasını sağlar.
Yaygın Büküm Kusurları ve Bunlardan Nasıl Kaçınılacağı
Büküm kusurları sahadaki kablo arızasının doğrudan nedenidir. İşte en sık karşılaşılan sorunlar ve bunların pratik çözümleri:
| Kusur | Sebep | Önleme |
|---|---|---|
| Kuş kafesi | Bitişik katmanlar arasında yanlış döşeme yönü veya alım sırasında aşırı gerilim | Döşeme yönü ayarlarını doğrulayın; alma gerilimini ödeme gerilimine uyacak şekilde ayarlayın |
| Gevşek teller | Makaradan makaraya tutarsız tel gerilimi | Aktif gerilim kontrolörlerini kullanın; her partiden önce kalibre edin |
| ilginçlik | Ödeme sırasında tel keskin bir şekilde büküldü | Düşük sürtünmeli kılavuzlar kullanın; uygun bükülme yarıçapını koruyun |
| Aşırı büküm | Tel çapına göre döşeme uzunluğu çok kısa | Döşeme uzunluğu hesaplamasını yeniden kontrol edin; standart aralık dahilinde döşeme uzunluğunu artırın |
| Kaymış teller | Aşınmış ırgat veya düzensiz iplik gerginliği | Irgat kaplamasını inceleyin ve değiştirin; gerilimi yeniden kalibre edin |
Her kusur, elektriksel veya mekanik spesifikasyonu karşılamayan bir iletkenle sonuçlanır. Çevrimiçi çap ölçümü ve düzenli gerginlik kontrolleri yoluyla erken tespit, en etkili önleme stratejisidir.
Doğru Büküm Ekipmanı Nasıl Seçilir
İplik bükme makinesi seçmek uzun vadeli bir yatırımdır. Ekipman tel aralığınızı idare etmeli, üretim hızı hedeflerini karşılamalı ve minimum hurdayla tutarlı döşeme uzunluğu üretmelidir.
Anahtar seçim kriterleri:
- Tel çapı aralığı: Makinenin işlediğiniz minimum ve maksimum tel boyutlarını kabul etmesi gerekir. İnce tel bükme (0,05 mm–0,5 mm) için tasarlanmış bir makine, güç kablolarında kullanılan daha ağır iletkenleri taşımayacaktır.
- Üretim hızı: RPM veya dakika başına metre cinsinden ölçülür. Daha yüksek hız çıktıyı artırır ancak aynı zamanda gerilim hatası riskini de artırır.
- Döşeme uzunluğu doğruluğu: Servo tahrikli planet sistemli makineler, veri kabloları ve yüksek esnekliğe sahip iletkenler için kritik olan hassas döşeme kontrolü sağlar.
- Gerilim yönetimi: Aktif gerilim kontrolü kuş kafesi oluşumunu ve gevşek telleri önler. Makara başına gerilim sensörlerini ve kapalı döngü geri bildirimini arayın.
- Esneklik: Makineyi değiştirmeden bükme ve sarma işlemleri arasında geçiş yapma olanağı, yerden ve işçilikten tasarruf sağlar.
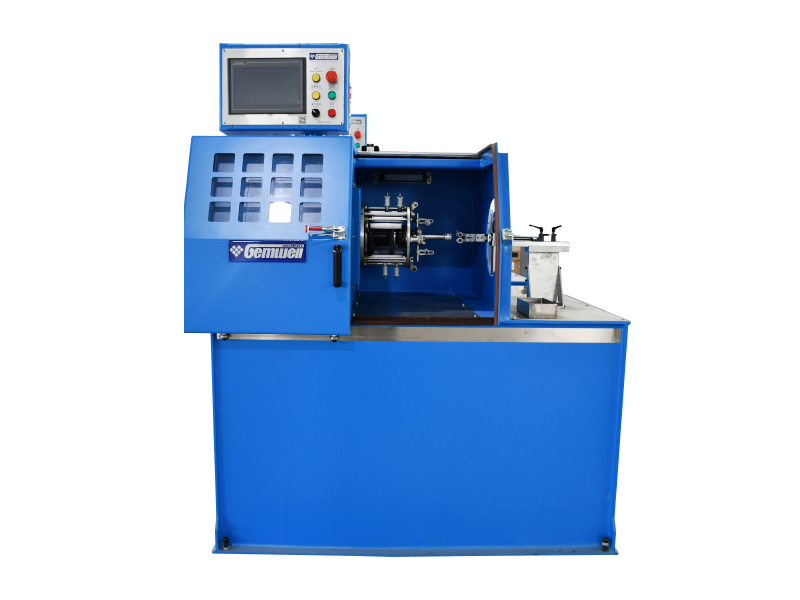
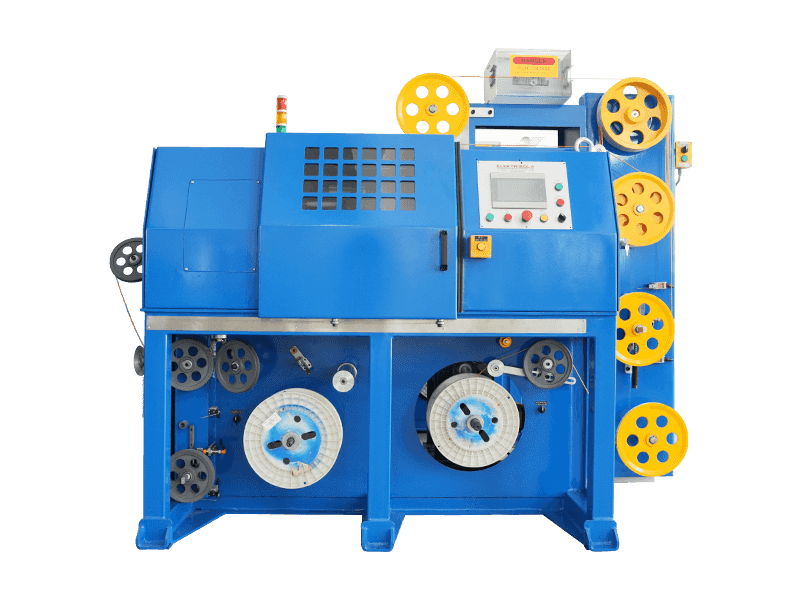
Yüksek hacimli tek büküm işlemleri için konsol tek büküm makinesi pratik bir seçimdir. Sıkma, bükme ve sarma işlemlerini kompakt bir ayak izinde birleştirerek, geleneksel büküm hatlarına kıyasla zemin alanı ihtiyacını yaklaşık %30 oranında azaltır.
 Hız Farkı Almalı Konsol Tekli Büküm Makinesi Bu kompakt büküm makinesi, geleneksel hatlara kıyasla zemin alanını yaklaşık %30 oranında azaltarak, ödeme, büküm ve alma işlemlerini birleştirir. Diferansiyel tahriki, yüksek hacimli tek büküm işlemleri için ideal olan, sabit hat hızını ve tutarlı eğimi korumak için alım hızını ayarlar. Ürünü Görüntüle →
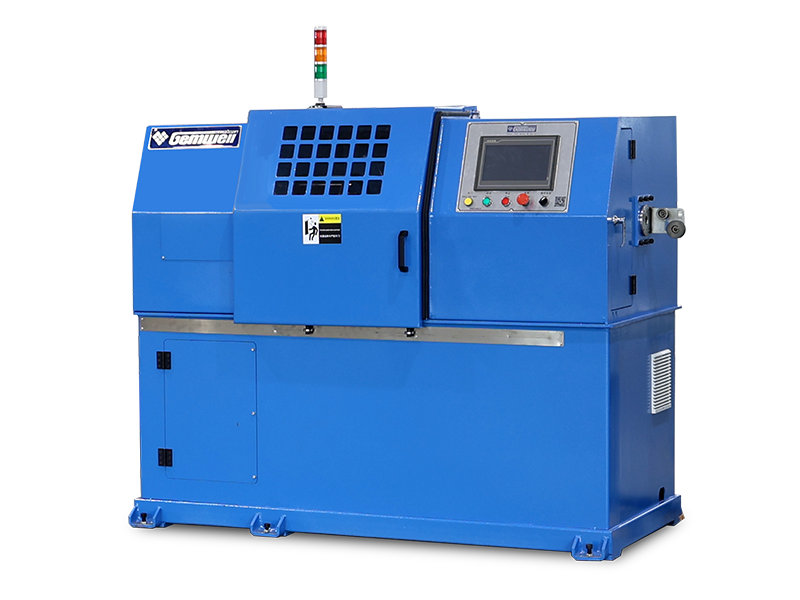
Ağ kabloları için burulmasız büküm makineleri şarttır. Sinyal bütünlüğünü koruyan ve karışmayı azaltan büküm işlemi sırasında çift geometrisini korurlar. Bu makineler Cat5e'den Cat8'e kadar kablo üretiminde yaygın olarak kullanılmaktadır.
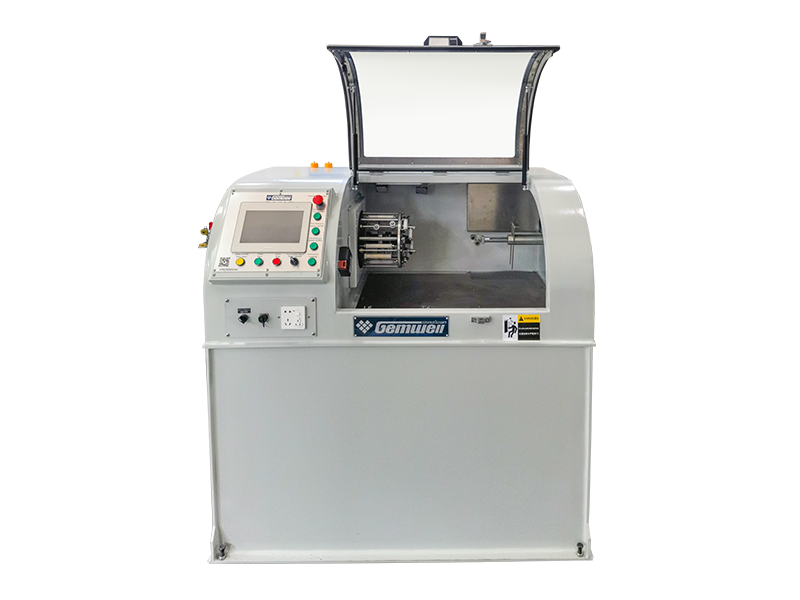
Ağ Kabloları için Entegre Arka Büküm Çifti Büküm Makinesi Hassas çift büküm için tasarlanan bu makine, doğru eğim kontrolü ve düşük stres için döner yay içerisinde bağımsız bir ırgat kullanır. Geri büküm ödemesi dahili burulmayı ortadan kaldırarak sinyal bütünlüğünü artıran ve Cat5e'den Cat8'e kadar kablolar için karışmayı azaltan sıkı, düz çiftler sağlar. Ürünü Görüntüle → Topraklama kablolarının sinyal çiftleriyle birlikte paketlenmesi gerektiğinde, makine, döşeme uzunluğundan ödün vermeden ekstra kabloyu barındırmalıdır. Bu uygulamada, özellikle otomotiv ve endüstriyel veri kablolarında, entegre sarma yeteneklerine sahip yay tipi büküm makinesi sıklıkla kullanılır.
Arka Bükümlü, Topraklama Kablolu ve Ortadan Sarmalı Yay Tipi Çift Büküm Makinesi Bu makine, topraklama kabloları ve koruyucu bant içeren çiftleri işler. %100 arka büküm verimine sahip tek adımlı büküm, stresi azaltır ve kablo görünümünü ve elektrik performansını iyileştirir. Döşeme uzunluğundan ödün vermeden entegre sarma gerektiren otomotiv ve endüstriyel veri kabloları için idealdir. Ürünü Görüntüle → Sıkça Sorulan Sorular
Tel bükme ile tel bükme arasındaki fark nedir?
Tel bükme, birden fazla çıplak kabloyu tek bir iletkende birleştirir. Tel büküm, büküm içeren daha geniş bir terimdir ve aynı zamanda bükümlü çiftler veya çok iletkenli düzenekler için de geçerlidir. Kablo üretiminde, büküm özellikle iletken yapısını ifade ederken, büküm çift bükümünü veya kablo montajını tanımlayabilir.
Çok telli bir iletkendeki minimum tel sayısı nedir?
Bir merkez teli ve altı telden oluşan bir katmanı olan eşmerkezli bir iletkenin toplam yedi teli vardır. Bu, standart bir eşmerkezli yapı için minimum değerdir. Demet yapıları, gerekli iletken alanına bağlı olarak daha az veya daha fazla tel içerebilir.
Bakır iletkenler için standart döşeme uzunluğu nedir?
Döşeme uzunluğu tipik olarak iletken çapının katları olarak ifade edilir. B Sınıfı eşmerkezli iletkenler için ortak aralık, iletken çapının 8 ila 16 katıdır. Daha kısa döşeme uzunlukları esnekliği artırırken, daha uzun döşeme uzunlukları malzeme maliyetini azaltır.
Büküm elektrik direncini arttırır mı?
Toplam kesit alanı aynı kalırsa, bükülmenin kendisi direnci artırmaz. Aslında, yüksek frekanslarda çok damarlı iletkenler, cilt etkisini azaltan artan yüzey alanı nedeniyle katı iletkenlere göre daha düşük AC direncine sahip olabilir.
Sınıf 5 ve Sınıf 6 iletkenler arasındaki fark nedir?
Sınıf 5 iletkenler esnektir ve ekipman kablolaması için uygundur. Sınıf 6 iletkenler ekstra esnektir ve robotik, çekme zincirleri ve mobil makineler gibi aşırı bükme uygulamaları için tasarlanmıştır. Sınıf 6'da daha ince bireysel kablolar ve daha kısa döşeme uzunluğu bulunur.
Hangi sarma sınıfının kullanılacağını nasıl bileceğim?
Bükme gereksinimiyle başlayın. Kablo bir kez yönlendirilecek ve daha sonra statik kalacaksa B Sınıfı yeterlidir. Kablo sık sık hareket ettiriliyorsa Sınıf 5'i seçin. Kablo sürekli hareket eden dinamik bir ortamda çalışıyorsa Sınıf 6 veya halat döşeme gerekir.
Büküm makinesinde telin kopmasına ne sebep olur?
En yaygın nedenler aşırı sarma gerilimi, aşınmış makara kılavuzları ve tedarikçiden gelen arızalı teldir. Ödeme geriliminin telin akma noktasının altında ayarlandığını ve tüm kılavuzlarda ve makaralarda keskin kenarlar bulunmadığını kontrol edin. Teknik ayrıntılar için yüksek hızlı büküm makinelerinin özellikleri hakkındaki bu makaleye bakın.
Farklı metal teller birlikte bükülebilir mi?
Evet. Bakır ve kalaylı bakır, alüminyum ve gümüş kaplı bakır genellikle birlikte bükülür. Hibrit iletkenler termal, mekanik veya elektriksel özelliklerin birleştirilmesi gereken özel uygulamalarda kullanılır.
Sonuç
Tel bükme, kablo üretiminde temel bir süreçtir. Büküm tipi, sınıfı ve ekipmanının seçimi kablonun esnekliğini, dayanıklılığını ve maliyetini doğrudan etkiler. Eşmerkezli büküm, güç ve kontrol kabloları için endüstri standardıdır; halat döşeme ise en zorlu dinamik uygulamalara hizmet eder.
Temel kararlar son kullanım ortamına göre verilmelidir: statik kurulum, periyodik hareket veya sürekli hareket. İletken sınıfını mekanik gereksinimlerle eşleştirin ve hassas döşeme uzunluğu, aktif gerilim kontrolü ve güvenilir eşmerkezlilik sağlayan ekipmanı seçin.
Doğru büküm makinesiyle hurdayı azaltabilir, kablo kalitesini artırabilir ve iletken üzerinde aşırı mühendislik yapmadan müşterilerinizin mekanik gereksinimlerini karşılayabilirsiniz.
 İlgili Ürünler