E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kablo ekstrüzyon makinesi seçmek, birkaç kesin gerçeğe dayanan bir karardır: makine malzeme setinize, hat hızınıza ve tolerans bütçenize uygun olmalıdır. İlk sonuç, genel bir ekstruderin bir varlık değil, bir yükümlülük olduğudur. PVC'yi iyi çalıştıran bir makine FEP ile sorun yaşayabilir ve ağ kabloları için yüksek hızlı bir hat, otomotiv veri kabloları için gerekli çap kontrolünü sağlayamayabilir. Bu nedenle kataloglara bakmadan önce yapmayı planladığınız kablo ailesini ve kesinlikle tahammül edemeyeceğiniz kusurları tanımlamanız gerekir. Bu tek adım, makinenin kendisinde yapılacak herhangi bir indirimden daha fazla para tasarrufu sağlar.
Tel ve kablo üreticileri sıklıkla en yeni ekstruder modelinin yatırıma değer olup olmadığını soruyor. Pratik cevap şudur: Evet, daha sıkı toleransa, daha yüksek hıza veya daha düşük hurdaya ihtiyacınız varsa. Hayır, zaten spesifikasyonlara uygunsanız ve darboğazınız aşağı yöndeyse. Modern bir kablo ekstrüzyon makinesinin gerçek değeri, broşürde gösterilen en yüksek hızda değil, sekiz saatlik vardiya boyunca yalıtım veya kılıf çapını ve eşmerkezliliğini ne kadar tutarlı koruyabildiğinde yatmaktadır.
Kablo Ekstrüzyon Makinesi Üretim Hattınızda Gerçekte Ne Yapar?
Kablo ekstrüzyon makinesi tel ve kablo üretim hattının kalbidir. Polimer topaklarını ısıtılmış bir varilden besler, bunları eritir ve yalıtım katmanını oluşturmak için erimiş malzemeyi tek bir iletkenin etrafına iter. Ayrı bir hatta aynı prensip, kabloyu ısıdan, aşınmadan ve nemden koruyan dış kılıf için de geçerlidir.
Ana bileşenler çoğu makinede tutarlıdır: hazne peletleri ölçen bir vida erime ve basınç oluşumunu sağlayan, varil ısıtma bölgeleri ile çaprazkafa iletkenin içinden geçtiği ve eriyiği aldığı yer, soğutma oluğu polimeri ayarlayan ve ırgat Kabloyu kontrollü bir hızda çeken şey. Vida hızı ile ırgat hızı arasındaki koordinasyon, duvar kalınlığını ve nihai çapı belirler.
Bu parçaların birlikte nasıl çalıştığına daha derinlemesine bakmak için ekstruder bileşenlerinin teknik dökümünü okuyabilirsiniz. ekstrüzyon makinelerinin bileşimi hakkındaki makalemizden . Bu makale, vida kanalındaki aşınmanın veya aşınmış bir piston başlığının, çap kontrolünü gözden kaçırması kolay ancak göz ardı edilmesi pahalı bir şekilde nasıl azalttığını açıklıyor.
Yalıtım ve Kılıf Ekstrüzyon Makineleri Arasında Nasıl Seçim Yapılır
İlk karar genellikle izolasyon ekstruderine mi, kılıf ekstruderine mi yoksa her ikisine birden mi ihtiyacınız olduğudur. İki makine tipi aynı temel mimariyi paylaşıyor ancak vida tasarımı, namlu sıcaklık aralığı ve kablonun kullanılma şekli bakımından farklılık gösteriyor.
Yalıtım ekstrüderleri tipik olarak daha ince telleri işler ve çok daha hassas bir duvar kalınlığı gerektirir çünkü yalıtım katmanı incedir ve kablonun kapasitansı iletken ile ekran arasındaki mesafeye bağlıdır. Kılıf ekstrüderleri ise daha kalın bir malzeme katmanını, halihazırda birden fazla iletken içeren bir kablo çekirdeğinin üzerine iter. Tolerans daha bağışlayıcıdır ancak verim genellikle daha yüksektir.
| Parametre | Yalıtım Ekstrüzyonu | Kılıf Ekstrüzyonu |
|---|---|---|
| Duvar kalınlığı aralığı | 0,05 ila 1,5 mm | 0,5 ila 5 mm |
| Tipik hat hızı | 50 - 400 m/dak | 20 ila 200 m/dak |
| Ortak malzemeler | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikon |
| Anahtar toleransı | Çap sapması ±0,02 mm | Çap sapması ±0,15 mm |
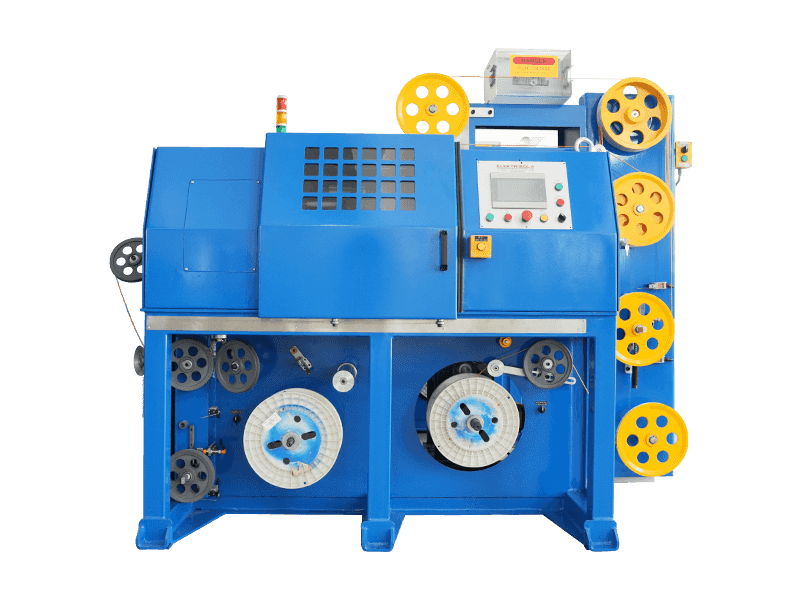
 PVC/PE/PP/PU Kılıf Ekstrüzyon Hattı PVC / PE / PP / PU Kılıf Ekstrüzyon makinesi, kişiselleştirmeye sahip standart olmayan bir ekipmandır. Ana makine modeli genellikle tel imalatta kullanılan 70-150mm'dir. Ürünü Görüntüle →
Ağ kabloları veya otomotiv veri kabloları yapıyorsanız, neredeyse kesinlikle önce yalıtım hattına ve ayrıca ayrı bir kılıf hattına ihtiyacınız olacaktır. Basit bir bağlantı teli yapıyorsanız, çift amaçlı bir ekstruder yeterli olabilir, ancak geçiş birkaç saat sürer ve sizi üretimi durdurmaya zorlar.
Gerçek Dünya Performansını Belirleyen Teknik Özellikler
Şartname sayfasına bakmak yeterli değildir; Hangi sayıların ürününüzü gerçekten etkilediğini bilmeniz gerekir. Vida çapı ve L/D oranı verimi ve eriyik kalitesini artırır. Orta boy yalıtım hatları için 25:1 L/D oranına sahip 60 mm'lik bir vida yaygındır. Ekstruderin kg/saat cinsinden çıkışı bir başlangıç noktasıdır ancak asıl kısıtlama, hedef duvar kalınlığını korurken elde edebileceğiniz hat hızıdır.
Sıcaklık bölgesi kontrolü başka bir kritik faktördür. PVC için standart bir ekstruderin yaklaşık 140°C ile 180°C arasında bir varil sıcaklık profiline ihtiyacı vardır. FEP için 300°C ile 360°C arası sıcaklık gerekir, silikon için ise özel vida tasarımı gerekir. Makineniz ±5°C hassasiyetle 350°C'ye ulaşıp bu sıcaklığı koruyamazsa, düşük erime kalitesine ve sık sık kapanmalara maruz kalırsınız.
Çap ve eş merkezlilik kontrolü ölçüm sistemine bağlıdır. Modern makineler, 0,001 mm çözünürlüğe ve 50 ms veya daha hızlı döngü yanıt süresine sahip lazer ölçüm cihazları kullanır. bir 0,4 mm yalıtım katmanında ±0,02 mm sapma pas ve hurda arasındaki fark anlamına gelir. Yüksek frekans veya veri kablosu uygulamalarında eksantriklik daha da önemlidir. Çaprazkafa, %2'den daha az bir minimum eksantriklik elde edebilmeniz için ayarlanabilir olmalıdır.
Uygulama PVC, PE, PP veya PU'dan oluşan sağlam bir çekirdek yalıtım hattı gerektirdiğinde, ekstruderin baştan itibaren bu malzemeler için yapılandırılması gerekir. Gemwell, bu polimerler için tasarlanmış, evrensel bir makineden ödün verilmesini önleyen, özel bir katı özlü tel ve kablo yalıtım ekstrüderi sunmaktadır.
PVC/PE/PP/PU Çekirdek Tel Yalıtım Ekstrüzyon Hattı PVC/PE/PP/PU Çekirdek Tel Yalıtım Ekstrüzyon Hattı is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Ürünü Görüntüle → Malzeme Seçimi Ekstrüzyon Parametrelerini Nasıl Etkiler?
Seçtiğiniz polimer namlu sıcaklığınızı, vida tasarımınızı ve soğutma hızınızı belirler. Bu, her şey için tek makine senaryosu değil.
PVC bağışlayıcıdır ve orta sıcaklıklarda çalışır. PE ve PP'nin vidalanması daha kolaydır ancak büzülmeyi önlemek için dikkatli bir şekilde soğutulması gerekir. PU aşınma direnci sağlar ancak neme karşı hassastır. FEP ve PFA, yarış teli, havacılık ve yüksek hızlı veri kabloları için kullanılan yüksek sıcaklık termoplastikleridir; korozyona dayanıklı alaşımdan yapılmış bir namlu ve vida ile sıcaklık kontrolüne önemli bir yatırım talep ediyorlar. LSZH bileşikleri düşük dumanlı, halojensiz kablolarda kullanılır, ancak bunlar oldukça viskozdur ve daha büyük sıkıştırma oranına sahip bir vidaya ihtiyaç duyarlar.
Örneğin, bir FEP/PFA yüksek sıcaklık maça telleri yalıtım ekstruder tipik olarak 330°C ana bölge sıcaklıklarında, 30 ila 80 rpm vida hızıyla çalışır. Polimer akışı farklı olduğundan hat hızı genellikle PVC'den daha düşüktür, ancak sonuçta ortaya çıkan yalıtım mükemmel dielektrik özelliklere sahiptir.
Ürün yol haritanız yüksek sıcaklık veya yüksek frekans kabloları içeriyorsa tüm sıcaklık aralığını işleyebilecek bir makineye ihtiyacınız vardır. Gemwell'in FEP/PFA yalıtımlı tel ekstruderi, alaşım bileşenleri ve özel vida geometrisiyle bu malzemeler için özel olarak üretilmiştir.
FEP/PFA/ETFE/PEEK/PA Yüksek Sıcaklık Çekirdek Tel Yalıtım Ekstrüzyon Hattı FEP/PFA/ETFE/PEEK/PA Yüksek Sıcaklık Çekirdek Tel Yalıtım Ekstrüzyon Hattı, kişiselleştirmeye sahip standartlaştırılmamış bir ekipmandır. Ana model genellikle 20-50 mm'dir. Ben... Ürünü Görüntüle → Yaygın Kablo Ekstrüzyon Kusurları ve Kök Nedenleri
Bir hat kötü kablo üretmeye başladığında sorun nadiren yalnızca makinede olur. Aşağıdaki listede en yaygın ekstrüzyon kusurları ve ilk olarak nereye bakılması gerektiği gösterilmektedir.
- Çap dalgalanması – Bu, ırgat ile ekstruder arasındaki hız uyumsuzluğuna veya basınç darbelerine izin veren aşınmış bir vida kanadına işaret eder.
- Kabarcıklar veya gözeneklilik – Peletlerdeki nem olağan suçludur. Hazne kurutucularını ve vakum havalandırmasını kontrol edin.
- Eksantriklik veya merkez dışı yalıtım – İletken çaprazkafada ortalanmamıştır. Buna genellikle aşınmış bir kılavuz veya hasarlı bir kalıp neden olur.
- İletkene zayıf yapışma – İletken çok soğuk veya polimer yeterince erimemiş. Ayrıca bakırın kirlenmesinden de kaynaklanabilir.
- Vida ve namlu aşınması – Namlunun iç çapı 0,25 mm'den fazla arttığında verim düşer ve eriyik tutarsız hale gelir. Bu bir bakım sorunudur, ayarlama sorunu değil.
Zaman içindeki kusur oranını takip etmek, parçaların ne zaman değiştirileceğini bilmenin en iyi yoludur. Sektördeki muhafazakar bir kural, neme duyarlı malzemelerle yapılan işler için her 500.000 metre üretimden sonra vida ucunu ve piston başlığını kontrol etmektir. Yüksek hızlı ağ kablo hatları için kontrol aralığı daha kısa olmalıdır.
Ekstrüderler için Bakım ve Operasyonel En İyi Uygulamalar
Rutin bakımı yapılan bir ekstruder uzun yıllar doğruluğunu korur. En çok gözden kaçan kısım ısıtma bölgeleridir. Termokuplları hiçbir zaman kalibre etmezseniz, gerçek namlu sıcaklığınız ayar noktasından 20°C'den fazla sapabilir. Bu tek başına kalite şikayetlerinin büyük bir kısmını açıklıyor.
Elek paketlerini ve kesici plakayı kontrol etmek için haftalık bir program ayarlayın. Üzerindeki diferansiyel basınç %10'dan fazla arttığında elek paketini değiştirin. Birikme noktaları haline gelebilecek çizikleri önlemek için kalıbı ve piston başlığını yalnızca bakır tel fırçalarla temizleyin, asla çelik kullanmayın. Silikon kılıf malzemeleri kullanıyorsanız silikon veya kauçuk besleme bölümünü kontrol edin; bu bileşikler, köprülemeyi önlemek için bir soğutma pelet besleme bölgesi gerektirir.
Tipik bir hat için aşağıdaki koruyucu bakım aralıkları makuldür:
- Günlük: Şanzımandaki yağ seviyesini ve pnömatik alıcının hava basıncını kontrol edin.
- Haftalık: Hazneyi temizleyin ve vakum havalandırma deliğinde pelet tozu olup olmadığını kontrol edin.
- Aylık: vida ve namlu aşınmasını ölçün; ırgat kayışını ve ayak frenini kontrol edin.
- Üç ayda bir: tüm sıcaklık kontrol cihazlarını ve lazer ölçüm cihazını kalibre edin.
Bir makine yeni olduğunda ilk 200 saat çok önemlidir. Başlangıçta her parametreyi kaydedin ve alıştırma döneminden sonraki değerlerle karşılaştırın. Ekstruder aynı verimi korumak için %10'dan fazla ekstra vida torkuna ihtiyaç duyuyorsa, bir şeyler çok hızlı aşınıyor demektir.
Kablo Ekstrüzyon Makineleri Hakkında Sıkça Sorulan Sorular
Kablo ekstrüzyon makinesi ile tel çekme makinesi arasındaki fark nedir?
Tel çekme makinesi iletkenin boyutunu değiştirir; bir kablo ekstrüzyon makinesi polimer izolasyonu veya kılıfı ekler. Ekstrüzyon makinesi iletken çapını değiştirmez. Sadece onu kaplıyor.
Çok malzemeli kablo ekstrüzyon hattı için en iyi vida tasarımı nedir?
Tek bir en iyi tasarım yoktur. Bir bariyer vidası PE ve PVC için iyi çalışır. LSZH ve XLPE için daha yüksek sıkıştırma oranına sahip daha geniş bir vidaya ihtiyaç vardır. Çok sayıda malzemeyi işlemeniz gerekiyorsa, ödün veren bir vida seçin ve daha zor bileşiklerde biraz daha düşük bir verimi kabul edin.
Kablo ekstrüzyon makinesinin üretim oranını nasıl hesaplarım?
Kg/saat cinsinden verim, vida adımı alanının vida hızı, eriyik yoğunluğu ve pompa verimliliği ile çarpımına eşittir. Pratik bir kısayol ise hat hızı testi kullanmaktır: bilinen uzunlukta bir kablo çekin, kullanılan polimeri tartın ve zamana bölün. Çoğu üretici teorik bir kapasite sağlar, ancak çekme ve hava boşlukları nedeniyle gerçek kapasite genellikle bu değerin %70 ila 90'ı kadardır.
Bir ekstruder hem yalıtım hem de kılıf yapabilir mi?
Aynı makineyi farklı bir çaprazkafa ve vidayla kullanabilirsiniz, ancak bazı ödünler vardır. 1 mm'lik bir yalıtım duvarı için tasarlanan vida, 3 mm'lik bir kılıf duvarını optimize etmeyecektir. Geçiş süresi genellikle iki ila dört saat sürer; bu nedenle, iki ayrı ürünü haftada beş kez çalıştırırsanız, uzun vadede her hat için özel bir makine genellikle daha ucuz olur.
Eksantriklik nedir ve kablo ekstrüzyonunda neden önemlidir?
Eksantriklik, iletken merkezinin yalıtımın merkezinden sapmasıdır. Data ve ses kablolarında yüksek eksantriklik kapasitansı değiştirerek sinyal yansımasına neden olur. Genel üretim sınırı, ağ kablosu için %3'ten, yüksek hızlı otomotiv veri kablosu için ise %1,5'tan azdır. Eksantrikliğiniz bunun üzerindeyse çaprazkafa merkezleme cıvatalarını ve kılavuz uçlarını kontrol edin.
Ekstruderdeki vidayı ne sıklıkla değiştirmeliyim?
PVC gibi aşındırıcı malzemelerle yılda 8.000 saat çalışan bir hat için vidanın her 3 ila 5 yılda bir değiştirilmesi beklenir. Temiz, yüksek sıcaklıktaki polimerler için bu süre 8 ila 10 yıl sürebilir. Vidanın dış çapını ve namlunun iç çapını aynı noktada ölçün; boşluk 0,3 mm'yi aştığında vidayı veya silindiri değiştirin.
Geri Ödeme Süresi Ekstruder Seçimini Nasıl Etkiler?
Düşük maliyetli bir ekstrüderi daha yüksek fiyatlı bir ekstrüderle karşılaştırdığınızda geri ödeme süresi, etiket fiyatından daha net bir ölçümdür. %10 daha hızlı çalışan bir makine, yılda ilave 500.000 metre üretim yapmanıza olanak sağlayabilir. Kilometre kablo başına kar marjınız 50$ ise, bu yıllık ekstra 25.000$ demektir. 50.000 $'lık ekstra yatırım iki yıl içinde geri kazanılır.
Daha da önemlisi, daha stabil bir makine hurdayı azaltır. Ucuz bir hatta boyutsal sapma nedeniyle üretimin %2'sini kaybettiğinizi varsayalım. 1.000.000 metre, yani 20.000 metre hurda üretim hacminde. Metre başına 0,03 dolarlık malzeme maliyetiyle yıllık atık 600 dolardır. Bu tek başına çok büyük görünmüyor, ancak yeniden işlemenin işçilik maliyetini ve geç teslimatlar nedeniyle müşteri kaybetme riskini de eklediğinizde, toplam maliyet önemli hale geliyor.
İki makineyi karşılaştırmak için bu basit formülü kullanın:
- Yıllık çıktı değeri – m/dak cinsinden hat hızı × kullanılabilir saat × 60 × hurda faktörü.
- Yıllık hurda maliyeti – hurda yüzdesi × malzeme maliyeti yeniden işleme işçiliği.
- Geri ödeme süresi – fiyat farkı ÷ (hurdadan hız tasarrufundan tasarruf).
Otomotiv veya ağ kablosu pazarına giren bir üretici için geri ödeme süresi 18 ayın altında olmalıdır. Bundan daha uzunsa, muhtemelen aşırı satın alıyorsunuzdur veya ürün grubu, üretim hacminize uygun değildir.
Kullanılmış veya Yenilenmiş Kablo Ekstrüzyon Makinesi Alırken Nelere Dikkat Edilmeli?
Birçok fabrika, sermaye maliyetini azaltmak için kullanılmış ekstrüderler satın alır. En sık yapılan hata vida ve kovanın çok geç ölçülmesidir. Sözleşmeyi imzalamadan önce makine atölyesinde basit bir kontrol yapın: namluya yeni bir vida takın ve ne kadar radyal boşluk olduğuna bakın. 0,3 mm'nin üzerindeki açıklık, makinenin ince yalıtıma tolerans göstermeyeceği anlamına gelir.
Ayrıca çaprazkafa merkezleme cıvatalarını da kontrol edin; ele geçirilirse tuhaflığın düzeltilmesi imkansız olacaktır. Yalnızca toplam çalışma saatini değil, son 200 saate ait gerçek üretim kayıtlarını isteyin. Düşük yükte 30.000 saat çalışan bir makine, aşındırıcı PVC ile tam yükte 15.000 saat çalışan bir makineden genellikle daha iyidir.
Son olarak, belirli vida ve kovan geometrisi için yedek parçaların bulunup bulunmadığını doğrulayın. Orijinal üretici artık faaliyet göstermiyorsa, uzman bir tedarikçiden eşdeğerini temin edebilirsiniz ancak çaprazkafa kılavuz burçları gibi yardımcı parçaları bulmak daha zordur. Ortak endüstri boyutlarına sahip bir makinenin desteklenmesi çok daha kolay olacaktır.
Kablo Ekstrüzyon Makinesi Yatırımınız için Son Tavsiye
En iyi kablo ekstrüzyon makinesi, üç yıllık ürün yol haritanıza uygun olanıdır. İşlemeyi umduğunuz malzemeler için değil, gerçekten işleyeceğiniz malzemeler için satın alın. Duvar kalınlığının ±0,02 mm dahilinde kalması gerekiyorsa bir lazer ölçere ve sabit bir ırgata yatırım yapın. Yüksek sıcaklıkta FEP/PFA'ya ihtiyacınız varsa, korozyona dayanıklı vidaya ve hassas bölge kontrolüne sahip bir makine satın alın.
Değerlendirmeye en iyi beş kablo yapınızı ve bunların duvar kalınlığı toleranslarını listeleyerek başlayın. Daha sonra yıllık üretim hacminizden gerekli hat hızını hesaplayın. Son olarak, spesifikasyonu gerçek işletim penceresiyle karşılaştırın. 300 m/dk hızla çalışan ancak 150 m/dk hızda ±0,03 mm çapı tutamayan bir makine, 150 m/dk hızla çalışan ve ±0,01 mm tutan bir makineden daha az değerlidir.
Gemwell, silikonun yanı sıra PVC/PE/PP/PU için yalıtım ekstrüderleri ve LSZH/XLPE/TPE/TPU için kılıf ekstrüderleri üretti. Doğru seçim malzemelerinize ve tolerans bütçenize bağlıdır. Bu nedenle, raftan satın almak yerine, sipariş vermeden önce her zaman tam kablo listesini makine üreticisiyle görüşmenizi öneririz.
 İlgili Ürünler