E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE yalıtımının tek bir nedeni vardır: Sıradan polietilen, kablo ısındığında dayanamaz. Çapraz bağlanma, polimer yapısını yeniden yapılandırarak malzemenin erimesini durdurur, elektriksel bütünlüğünü korur ve darbelere karşı dayanıklıdır. 90°C sürekli iletken sıcaklığı 250°C'ye kadar kısa devre pikleriyle. Güç kabloları, otomotiv kabloları veya endüstriyel kontrol kabloları üretiyorsanız XLPE, diğer tüm yalıtımları karşılaştıracağınız referans noktasıdır. Bu kılavuz, XLPE yalıtımının ne olduğunu, nasıl performans gösterdiğini, nasıl ekstrüde edildiğini ve bir ekstrüzyon hattı seçtiğinizde nelerin değerlendirilmesi gerektiğini kapsar.
XLPE Yalıtımı Nedir ve Çapraz Bağlama Neden Her Şeyi Değiştirir?
XLPE çapraz bağlı polietilen anlamına gelir. Hammadde, genellikle 150°C'nin altındaki erime sıcaklıklarında işlenen, iyi akış ve temizliğe sahip bir polietilendir. Ekstrüzyonun ardından kablo, ayrı polimer zincirlerini üç boyutlu bir ağ halinde birleştiren bir kürleme aşamasından geçer. Bu tek değişiklik, bir termoplastiği termoset haline dönüştürür.
Termoplastik PE, iletken ısındığında yumuşar ve boru veya kanal içindeki basınç altında deforme olabilir. XLPE şeklini korur çünkü çapraz bağlı ağ, polimer zincirlerini bir arada tutar. Pratik sonuç, daha sıcak çalışabilen, aynı iletken boyutu için daha fazla akım taşıyabilen ve çökmeden aşırı yük koşullarının üstesinden gelebilen bir kablodur.
Termoplastik PE'den Termoset Ağına
Çapraz bağlanma sırasında, bitişik polietilen zincirlerindeki aktive edilmiş alanlar kovalent bağlar oluşturur. Peroksit XLPE'de ısı, dikümil peroksiti kabaca 180°C'nin üzerinde parçalayarak bu bağları oluşturan serbest radikalleri oluşturur. Silan XLPE'de nem, silanla aşılanmış zincirler arasında bir yoğunlaşma reaksiyonunu tetikler. Her iki durumda da nihai malzeme artık erimez.
Başarılı bir çapraz bağlanma reaksiyonunun standart göstergeleri şunları içerir: 200°C'de %175'in altında sıcakta sertleşen uzama (IEC 60811-507) ve jel içeriği tipik olarak %70-80'in üzerindedir. Çapraz bağlanma derecesi yetersiz kalırsa yalıtım ısı hafızasını korur ve yüksek sıcaklıkta deforme olabilir.
XLPE Yalıtımın Kazandığı Yer
XLPE izolasyonu yaklaşık 6 kV'tan 35 kV'a kadar orta gerilim dağıtım kablolarında hakimdir ve ayrıca 500 kV'a kadar yüksek gerilim ve ekstra yüksek gerilim kablolarında da iyi performans gösterir. Düşük voltajlı bina kabloları, madencilik kabloları, gemi kabloları, otomotiv akü kabloları ve rüzgar santrali dizi kabloları da uygulama 90°C'de çalışma veya daha iyi aşırı yük toleransı gerektirdiğinde XLPE'yi belirtir.
XLPE Yalıtımı Diğer Yalıtım Bileşikleriyle Nasıl Karşılaştırılır?
Bir yalıtım malzemesi seçmek, termal derecelendirmeyi, dielektrik özellikleri, esnekliği ve maliyeti dengelemekle ilgilidir. Aşağıdaki tablo ekstrüzyon hatlarında en sık görülen malzemeleri karşılaştırmaktadır.
| Yalıtım bileşiği | Sürekli iletken derecelendirmesi | Kısa devre zirvesi | 20°C'de bağıl geçirgenlik | Tipik kablo uygulaması |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3.0–8.0 | Alçak gerilim bina teli ve esnek kablolar |
| Termoplastik PE | 70°C | 180°C | 2.3 | Alçak gerilim kabloları, havai demetli kablolar |
| XLPE | 90°C | 250°C | 2.3–2.5 | Dağıtım, enerji, otomotiv, endüstriyel |
| EPR | 90°C | 250°C | 2.8–3.2 | Madencilik, denizcilik ve esnek güç kabloları |
| TPE/TPU | 90°C ila 125°C | Bileşik bağımlı | 3,0–4,5 | Robotik ve sürükleme zinciri esnek kablolar |
Kablo Tasarımını Yönlendiren Temel XLPE Özellikleri
Bir veri sayfasında en çok önem taşıyan veriler üç gruba ayrılır: elektriksel, termal ve uzun vadeli eskime. Bileşik spesifikasyonlarında görünen tipik değerlerle birlikte aramanız gerekenler buradadır.
- Hacim direnci: XLPE bileşikleri 10'u gösterir 15 10'a kadar 16 20°C'de ohm-cm'dir, bu nedenle kaçak akım 90°C'de bile düşük kalır.
- Bağıl geçirgenlik: güç frekansında yaklaşık 2,3 ila 2,5. Bu düşük değer, uzun dağıtım devrelerinde kapasitansı ve dielektrik kaybını azaltır.
- Dağılım faktörü (tan delta): 20°C'de 0,001'in altında ve iyi bileşiklerde güç frekansı; daha yüksek değerler kirlenmeyi veya nemi gösterir.
- Dielektrik mukavemeti: Ekstrüde XLPE izolasyonu üzerinde yapılan kısa süreli testler, kalınlığa, elektrot konfigürasyonuna ve bileşiğin temizliğine bağlı olarak genellikle 20 ila 40 kV/mm'ye ulaşır.
- Termal derecelendirme: 90°C sürekli iletken sıcaklığı, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Yaşlanma ve su ağacına dayanıklılık: Ağaç geciktirici XLPE (TR-XLPE) bileşikleri, ıslak kurulumlarda elektrokimyasal ağaçlandırmayı yavaşlatan özel katkı maddeleri ekler.
XLPE Yapmak için Üç Çapraz Bağlantı Yolu
XLPE'nin çapraz bağlanma şekli üretim hattı düzenini, kimyayı ve yapabileceğiniz kablo türlerini değiştirir. Piyasaya üç rota hakimdir.
Peroksit Çapraz Bağlama
Peroksit XLPE orta ve yüksek gerilim kabloları için standarttır. Bileşik, basınç altında 350-450°C buhar veya nitrojende sürekli bir vulkanizasyon (CV) tüpü içinde yüksek sıcaklıkta ayrışan dikumil peroksit içerir. Kablo, gerekli çapraz bağlantı derecesine ulaşacak kadar uzun süre tüpte kalır. Kürleme sonrasında peroksit yan ürünlerinin, bazı tasarımlarda kablo sonlandırılmadan önce birkaç gün, hatta haftalar boyunca gazdan arındırılması gerekir.
Silan Çapraz Bağlama
Silan XLPE, iki adımlı (Sioplas) veya tek adımlı (Monosil) bir işlem kullanır. Polietilen vinil silanla aşılanır ve daha sonra sıcak su veya buhara maruz bırakılarak çapraz bağlanır. Ekstrüzyonun ardından kürleme banyosu yapılır; hat hızları genellikle daha düşüktür çünkü nemin yalıtımın içine yayılması gerekir. Bu yöntem, alçak gerilim kabloları, otomotiv kabloları ve ekstra CV tüpü yatırımının haklı gösterilmediği diğer ince duvarlı ürünler için popülerdir.
Radyasyon Çapraz Bağlantısı
Bir elektron ışını hızlandırıcısı, çapraz bağlanma reaksiyonunu kiloGray cinsinden ölçülen kontrollü doz seviyelerinde yürütür. Radyasyon XLPE, yüksek sıcaklık kimyası olmadan tek tip çapraz bağlanma gerektiren ince duvarlı ürünlere, ısıyla büzüşebilen malzemelere ve özel tellere uygundur. Doz, penetrasyon derinliği ve hat hızı, izolasyon duvar kalınlığına göre dikkatli bir şekilde eşleştirilmelidir.
| Yöntem | Tetikleyici | Üretim ekipmanları | Tipik kablo bölümleri |
|---|---|---|---|
| Peroxide | 180°C'nin üzerindeki ısı ve basınç | CV tüpü, katener veya dikey | OG/HV güç kabloları |
| Silane | Nem | Ekstruder artı kürleme teknesi veya banyosu | AG kabloları, otomotiv kabloları |
| Radiation | Elektron ışını | Hızlandırıcı ve koruyucu | İnce duvarlı, ısıyla büzüşen, havacılık ve uzay kabloları |
Ekstrüzyon XLPE İzolasyonu: Proses ve Ekipman
XLPE yalıtım ekstrüzyonu, PE ekstrüzyonuna benzer, ancak temizlik ve sıcaklık kontrolü çok daha zorludur. Her türlü kirlenme (yanmış bileşik, toz veya metal parçacıkları) elektrik gerilimi altında bir boşluk veya ağaç oluşmasına neden olabilecek zayıf bir nokta oluşturur. Birçok fabrika XLPE'ye özel bir ekstruder ayırır ve onu kontrollü bir ortamda çalıştırır.
Erime sıcaklığı genellikle dar bir aralıkta kalmalıdır. Silan XLPE için 120–140°C böylece çapraz bağlanma tamburda değil, yalnızca kürleme aşamasında başlar. Vida geometrisi, sıkıştırma oranı ve namlu soğutmanın tümü sıcaklık profilini etkiler. İnce gözenekli bir elek değiştirici, eriyiği temiz tutar ve kirletici maddelerin gelen bileşimden uzak tutulmasına yardımcı olur.
Orta gerilim yapıları için üçlü ekstrüzyon, tek işlemde bir iç yarı iletken katman, XLPE izolasyonu ve bir dış yarı iletken katman döşer. Yalıtım başlığı, hatasız bir arayüz elde etmek için pürüzsüz çekirdekli veya yivli çekirdekli bir tasarım kullanır, çünkü arayüzdeki herhangi bir düzensizlik, elektrik stresini yoğunlaştırır.
Tek damarlı tel ve kablo izolasyon hatları için LSZH, XLPE, TPE ve TPU bileşikleri için derecelendirilmiş çok yönlü bir ekstrüder, tesisin tüm hattı değiştirmeden ürünler arasında geçiş yapmasına olanak tanır. Sıcaklık stabilitesi, duvar kalınlığının sıkı toleransı ve hızlı malzeme değişimi, vardiya başına ne kadar kullanılabilir kablo üretebileceğinizi belirler.
XLPE'nin yanı sıra LSZH, TPE ve TPU'yu da kullanabilen bir hat, siparişlerin otomotiv, bina ve endüstriyel kablo türleri arasında değişmesi durumunda size esneklik sağlar. İşleme başlamadan önce ekstruderin vida tasarımını, sıcaklık kontrol doğruluğunu ve ihtiyacınız olan duvar kalınlığı için gerçek hat hızını doğrulayın.
XLPE Tabanlı Kablonun Kılıflanması ve Tamamlanması
Yalıtım hikayenin sadece yarısıdır. Dış kılıf çekirdeği mekanik hasardan, nemden, kimyasallardan ve UV'den korur. XLPE bileşikleri ayrıca yüksek ısı ve aşınma direncinin gerekli olduğu durumlarda kılıflama için kullanılırken, LSZH kılıflama kamu binalarında, tünellerde ve gemilerde yangın sırasında duman ve zehirli gazı sınırlamak için belirtilir.
XLPE yalıtımlı ve XLPE veya LSZH kılıflı bir kablo, ömrü boyunca sürekli olarak 90°C'de çalışabilir. Mantolama hatları genellikle yalıtım hatlarından daha yüksek verimle çalışır çünkü ceket duvarı daha kalındır ve yüzey kalitesi gereksinimleri farklıdır. Sıcaklık bölgeleri, çekme hızı ve soğutma oluğu düzeni büzülmeyi önlemeli ve kılıfı eşmerkezli tutmalıdır.
Bu aşamanın daha kapsamlı bir tedavisi için, bkz. tel ve kablo kılıfı ekstrüzyon makinesi bilgi tabanı Hattınızı belirtmeden önce.
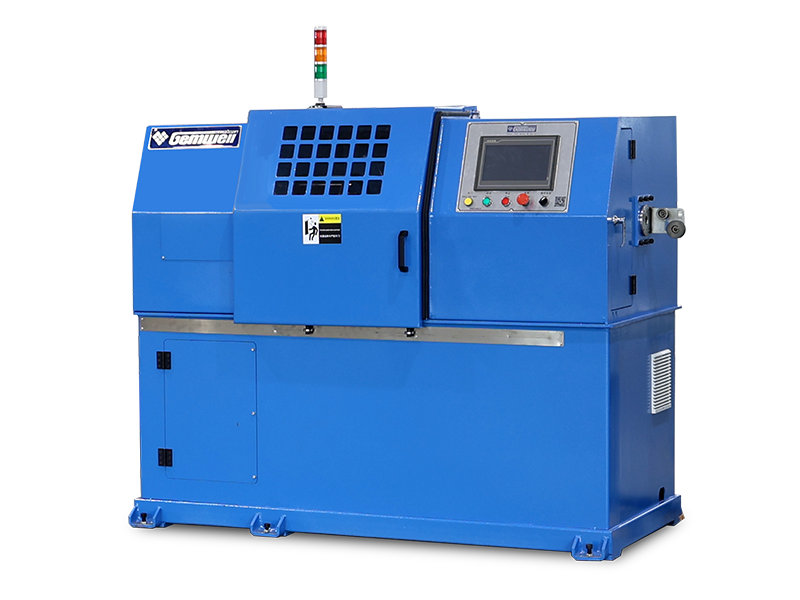
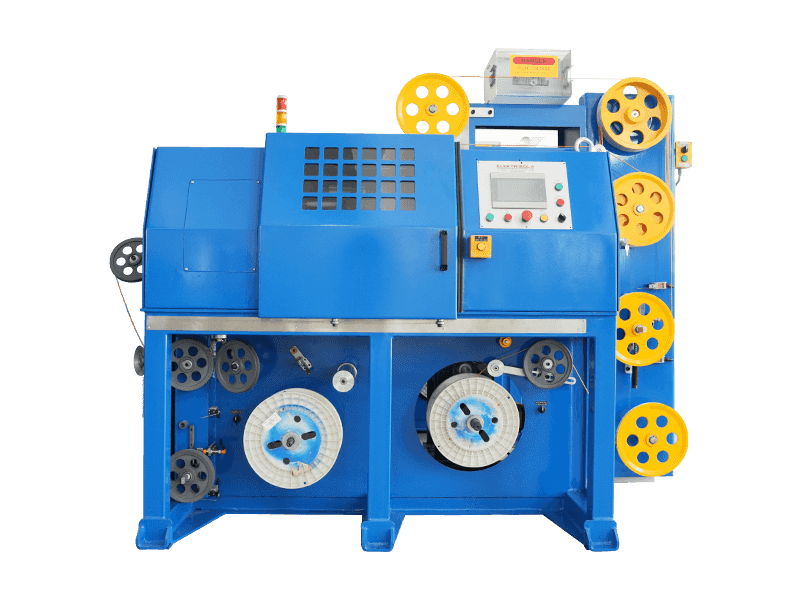
 Özelleştirilebilir LSZH/XLPE/TPE/TPU Kılıf Ekstrüzyon Hattı Bu ekstrüzyon hattı, çevre dostu kablolar için yüksek viskoziteli alev geciktirici malzemeleri işler. Yüzey kusurlarını önlemek ve sürekli üretimi desteklemek için sağlam tahrik gücü, gelişmiş soğutma ve istikrarlı alım özelliklerine sahiptir. Ürünü Görüntüle →
Aynı üretici genellikle hem izolasyon hem de kaplama hatlarını tedarik edebilir; bu da devreye alma, eğitim ve yedek parça yönetimini basitleştirir. GEMWELL'in kaplama ekstruder serisi PVC, PE, PP, PU, LSZH, XLPE, TPE ve TPU'nun yanı sıra yüksek sıcaklıkta ceket çalışması için silikonu kapsar.
Yaygın XLPE Yalıtım Kusurları ve Bunların Önlenmesi
Ekstrüzyon sırasında sorunlar her zaman ortaya çıkmaz; çoğu bitmiş kablo testinde görünür. XLPE kablosunun çoğunlukla reddetme bölmesine gönderilmesine neden olan arızalar şunlardır.
- Kirlenme: Eriyik içindeki toz, nem, metal veya ayrışmış polimer, stres konsantrasyonları oluşturabilir. Azaltma: temiz oda benzeri koşullar, özel ekstruder ve ince filtrelemeli elek paketleri.
- Kavurma: Eğer eriyik çok uzun süre başlangıç sıcaklığının üzerinde kalırsa, peroksit veya silan varil içinde çapraz bağlanmaya başlar. Azaltma: sıkı namlu sıcaklığı kontrolü, düşük kesmeli vida ve kısa kalma süresi.
- Boşluklar ve mikro boşluklar: Sıkışmış nem veya uçucu gaz, kürleme sırasında boşluklar oluşturur. Azaltma: bileşiği kurutun, hazne hava akışını yönetin ve gazdan arındırma koşullarını kontrol edin.
- Su ağaçları: Islak koşullar ve yüksek AC stresi altında, yıllar geçtikçe kusurlardan dolayı ağaç benzeri bozulma yolları büyür. Azaltma: TR-XLPE, pürüzsüz arayüzler ve kuru kürleme kullanın.
- Arayüz pürüzlülüğü: Yalıtım ve yarı iletken katmanlar arasındaki kaba sınır, elektrik stresini artırır. Azaltma: birlikte ekstrüzyon ve uygun bir kafa tasarımı.
- Duvar kalınlığı değişimi: eksantrik yalıtım en ince noktada dielektrik testlerinde başarısız oluyor. Azaltma: kapalı devre kontrollü lazer ölçüm.
- Islak tasarımlarda yapışma sorunları: yarı iletken katmanların yalıtımdan ayrılması. Azaltma: bileşik kürlenme oranlarını eşleştirin ve kürlendikten sonra kabloyu dikkatli bir şekilde kullanın.
Düzenli temizlik, belgelenmiş bakım programları ve operatör eğitimi bu sorunların çoğunu önler. Pratik kılavuzumuza bakın ekstrüzyon makinesinin işletimi, bakımı ve onarımı Bir bakım rutini için hattınıza uyum sağlayabilirsiniz.
XLPE Yalıtım Ekstrüzyon Hattı Seçerken Nelere Dikkat Edilmeli?
Fiyat tekliflerini karşılaştırmadan önce ürün karışımınızı, hedef hat hızınızı ve duvar kalınlığı aralığınızı not edin. Daha sonra her satırı şu faktörlere göre değerlendirin:
- Bileşik kapsamı: Hat, çapraz kontaminasyon olmadan gerekli erime sıcaklıklarında PE, XLPE, LSZH, TPE ve TPU'yu çalıştırmalıdır.
- Sıcaklık kontrolü: artı veya eksi 1–2°C doğrulukla kapalı döngü bölgeleri ve silan XLPE'nin daha düşük erime sıcaklığı için yeterli varil soğutması.
- Vida ve kalıp tasarımı: Düşük kesmeli işlemeye uygundur ve ince veya kalın izolasyon duvarlarına uygun boyuttadır.
- Filtreleme: etkili bir elek değiştiricidir, böylece ağ değişiklikleri üretimin uzun süre durmasına neden olmaz.
- Ölçme ve kontrol: çevrimiçi duvar kalınlığı kontrolü için çekme ve vidalama işlemine geri bildirim sağlayan bir lazer çap ölçer.
- Hat konfigürasyonu: ödeme, ırgat veya dansçı, soğutma oluğu uzunluğu ve ihtiyacınız olan hızlara göre boyutlandırılmış sarma sarıcı.
- Üretici desteği: dokümantasyon, yedek parçalar, devreye alma ve eğitim. Birçok ülkede ihracat tesisleri bulunan bir tedarikçi, aksama süresi riskini azaltır.
Bugün XLPE yalıtımlı kablolar üretmeyi planlıyorsanız ve yarın LSZH, TPE veya TPU seçeneğini istiyorsanız pratik cevap, dördü için tasarlanmış bir yalıtım hattıdır. Modüler bir makine, ikinci bir yatırım yapmadan daha geniş bir sipariş yelpazesini kabul edebildiğiniz için kendini daha hızlı amorti eder.
XLPE Yalıtım Hakkında Sıkça Sorulan Sorular
XLPE ile normal PE yalıtımı arasındaki fark nedir?
Normal PE, yaklaşık 100°C'de yumuşayan ve kabloyu 70°C iletken değeriyle sınırlayan bir termoplastiktir. XLPE, erimeyen bir termoset ağa çapraz bağlanarak 90°C sürekli derecelendirmeye ve 250°C kısa devre tepe noktasına olanak tanır. XLPE ayrıca çevresel stres çatlamasına termoplastik PE'den çok daha iyi direnç gösterir.
XLPE standart bir PE ekstruderde ekstrüde edilebilir mi?
Silan bazlı XLPE genellikle sıkı sıcaklık kontrolü ve temiz koşullarla bir PE ekstruderinde işlenebilir, ancak vida, filtreleme ve malzeme beslemenin belirli bileşiğe uygun olması gerekir. Orta gerilim kablosu için Peroksit XLPE daha özel ekipman gerektirir çünkü kürleme adımı ekstrüzyondan sonra bir CV hattında gerçekleşir. Ayrıca kovan ve vida tamamen temizlenmedikçe XLPE'yi alev geciktirici bileşiklerden sonra aynı hatta çalıştırmaktan kaçınmanız gerekir.
XLPE izolasyonun maksimum çalışma sıcaklığı nedir?
Standart XLPE yalıtımlı kablolar için maksimum sürekli iletken çalışma sıcaklığı 90°C'dir. Aşırı yük durumunda değer normalde 130°C'dir ve IEC 60502'ye uygun olarak kısa devrede izin verilen maksimum iletken sıcaklığı beş saniyeye kadar 250°C'dir. Bazı özel tasarımlarda daha düşük rakamlar belirtildiğinden kablo standartlarındaki kesin değerleri doğrulayın.
XLPE kablolarda su ağaçlandırması nedir?
Su ağaçlandırma, nem ve elektrik stresinin, yalıtım veya arayüzlerdeki kusurlardan dolayı yavaş yavaş ağaç şeklindeki mikro yapıları büyüttüğü elektrokimyasal bir bozunma sürecidir. Hemen arızaya neden olmaz ancak yıllar geçtikçe dielektrik dayanımını azaltır ve eskimiş orta gerilim kablolarının bozulmasına neden olabilir. Modern kuru kürlenen ve ağaç geciktirici XLPE bileşikleri bu süreci büyük ölçüde yavaşlatır.
Alçak gerilim kablolarında da XLPE yalıtımı kullanılıyor mu?
Evet. XLPE, orta ve yüksek gerilim güç kablolarının yanı sıra alçak gerilim bina tellerinde, otomotiv kablolarında, rüzgar santrali toplama kablolarında ve endüstriyel kontrol kablolarında da kullanılır. Ana nedenler, PVC veya PE ile karşılaştırıldığında daha yüksek sürekli sıcaklık derecesi, daha iyi aşırı yük kapasitesi ve kimyasallara ve stres çatlamasına karşı daha güçlü dirençtir. İnce duvarlı alçak gerilim ürünleri için silan ve radyasyon çapraz bağlama en yaygın yollardır.
 İlgili Ürünler