English
 中文简体
 Product Category
PVC / PE / PP / PU Çekirdek Tel Yalıtım Ekstrüzyon Hattı, kişiselleştirmeye sahip standart
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Yüksek Teknoloji Bölgesi, Dongtai, Jiangsu, Çin | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
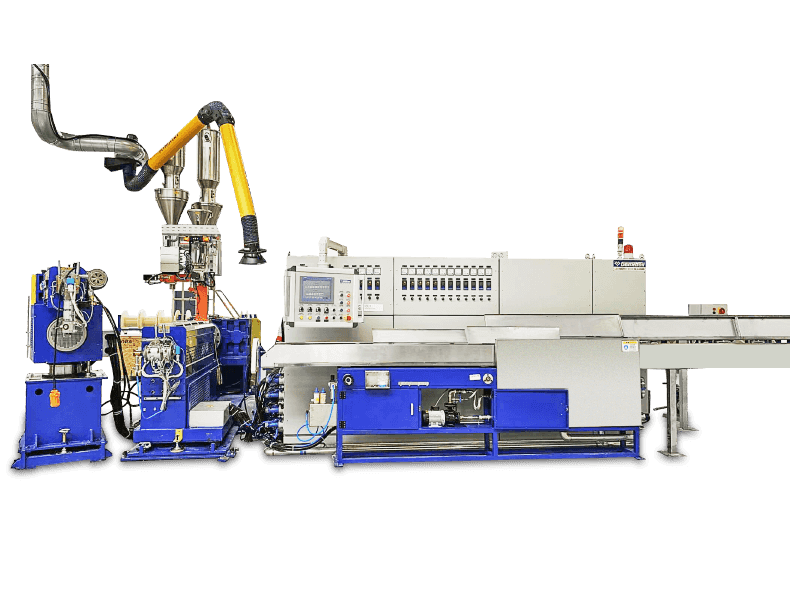
PVC / PE / PP / PU Çekirdek Tel Yalıtım Ekstrüzyon Hattı, kişiselleştirmeye sahip standart
Read More +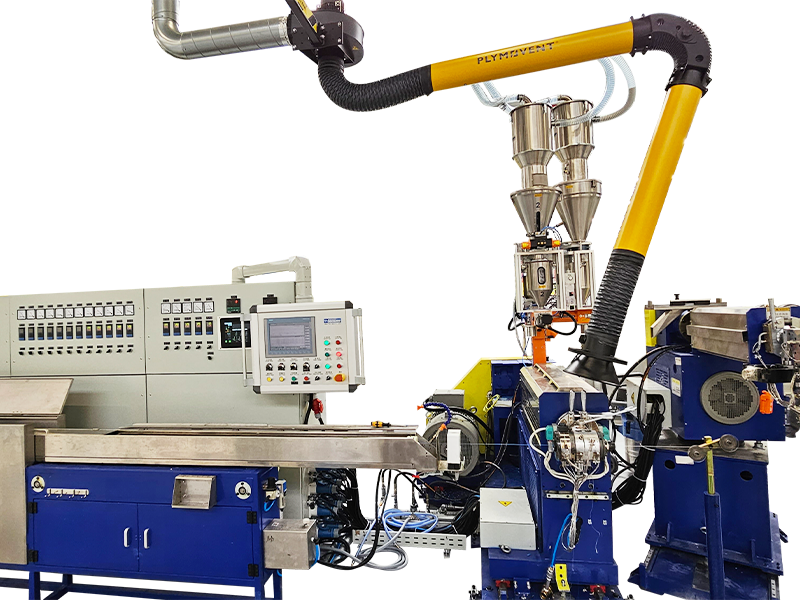
Product Category
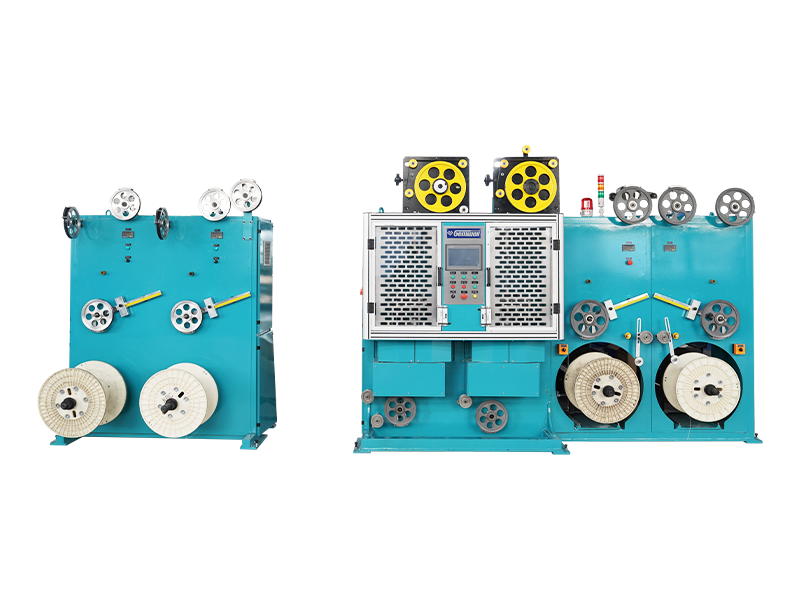
LSZH/XLPE/TPE/TPU Çekirdek Tel Yalıtım Ekstrüzyon Hattı, kişiselleştirmeye sahip standartl
Read More +
Kuruluş zamanı

İnşaat alanı (m²)

Çalışan sayısı

Fikri mülkiyet
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A yüksek güçlü tel ekstruder geniş çaplı veya yüksek verimli kablolar üreten herhangi bir kablo tesisinin omurgasıdır. Sta
Read More +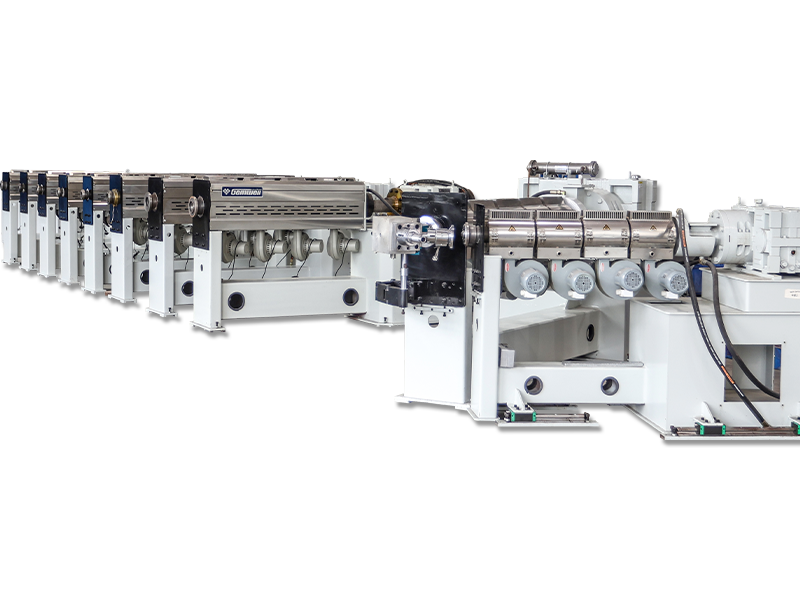
2026-09-07
Webmaster
Demet Büküm Ne Demektir? Demet büküm, iki veya daha fazla çıplak telin, sabit bir geometrik deseni korumaksızın, hepsi aynı yönd
Read More +
2026-09-04
Webmaster
GEMWELL Hakkında Sizi içtenlikle ağırlamayı sabırsızlıkla bekliyoruz, Salon E2, Stand No.A41 ve üç temel teknol
Read More +
2026-08-31
Webmaster
Kablo Duvar Kalitesine Gerçekte Karar Verildiği Yer Çevresindeki en ince nokta ile en kalın nokta arasında 0,02 mm fark olacak şekil
Read More +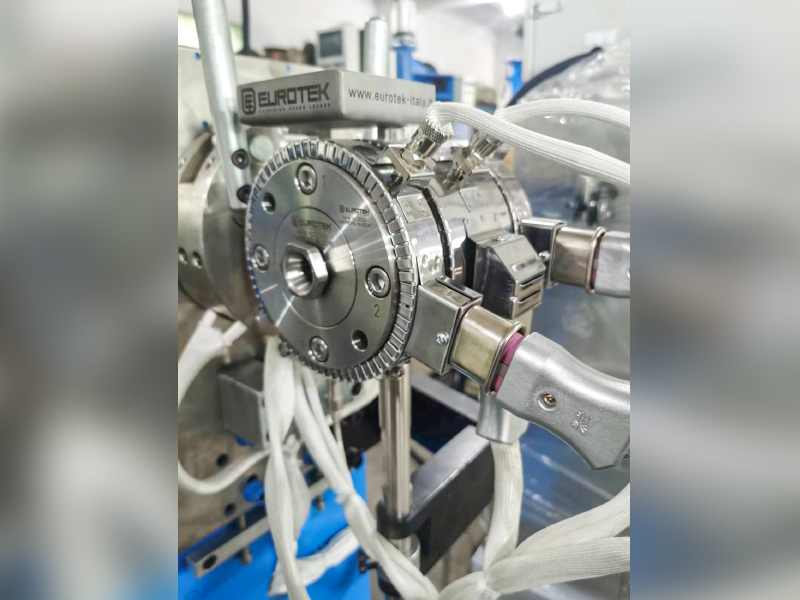
2026-08-27
Webmaster
Yapay zeka sunucularındaki Twinax kabloları için yalıtımın etkin Dk'sinin (hava ≈1, FEP≈2,1) düşürülmesi, yüksek frekans kaybı
Read More +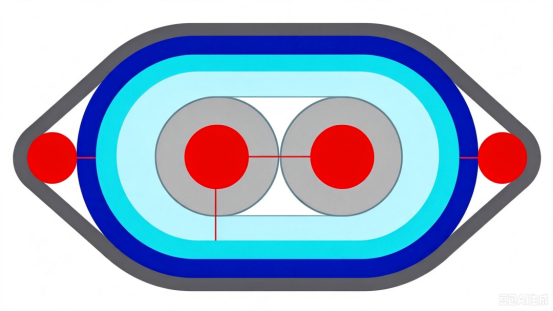 FAQ
CAT7 ve CAT8 ağ kabloları esas olarak iletim hızı ve frekansı açısından farklılık gösterir.
CAT7, 600 MHz frekansta 10 Gbps'ye kadar iletim hızlarını desteklerken, CAT8, 2000 MHz frekansta 25 Gbps veya 40 Gbps'ye kadar hızları destekler.
Üretim sırasında yüksek kaliteli iletken malzemeler kullanılmalı, çiftler arasındaki mesafe ve yalıtım kalınlığı sıkı bir şekilde kontrol edilmeli, karışma ve dış paraziti azaltmak, sinyal bütünlüğünü sağlamak için çift katmanlı ekranlama gibi etkili ekranlama teknikleri kullanılmalıdır.
Kablonun anti-parazit özelliğini arttırmak için, iç katmanı alüminyum folyo ve dış katmanı örgülü ağdan oluşan çift katmanlı ekranlama yapıları benimsenmelidir; aynı zamanda çiftlerin düzeni optimize edilmeli ve karışmayı azaltmak için çiftler arasındaki mesafe artırılmalıdır.
Çift geometrisini optimize ederek, empedans eşleşmesini hassas bir şekilde kontrol ederek, yüksek kaliteli yalıtım malzemeleri kullanarak ve etkili koruma teknikleri kullanarak, sinyal bütünlüğünü sağlamak için geri dönüş kaybı en aza indirilebilir.
Otomatik gerdirme takibi ve kontrolü, sarma işlemi boyunca tutarlı gerilimin korunmasına yardımcı olur, eşit kaplama sağlar, bant tüketimi sırasında gerilim dalgalanmasını önler ve bozulma oranını azaltır.
PCIe 6.0 ve PCIe 7.0 kabloları iletim hızı ve sinyal bütünlüğü gereksinimleri açısından farklılık gösterir. PCIe 6.0, 64 GT/s'ye kadar iletim hızıyla PAM4 modülasyon teknolojisini kullanırken, PCIe 7.0 iletim hızını daha da artırır, daha gelişmiş modülasyon teknolojileri kullanır ve daha yüksek sinyal bütünlüğü ve daha düşük gecikme gerektirir.
Düşük kayıplı iletken malzemeler seçilmeli, çiftlerin geometrik yapısı optimize edilmeli, çiftler arasındaki karışma azaltılmalı, yüksek kaliteli yalıtım malzemeleri kullanılmalı ve sinyal gecikmesi ve zayıflamasını azaltmak için üretim süreçleri sıkı bir şekilde kontrol edilmelidir.
İletken çapını, yalıtım kalınlığını ve çiftler arasındaki boşluğu hassas bir şekilde kontrol ederek ve gerçek zamanlı izleme için empedans analizörleri kullanarak, sinyal yansımasını ve kaybını önlemek için kablo empedansının belirtilen aralıkta olmasını sağlar.
Çift katmanlı koruma gibi etkili koruma teknolojisinin kullanımı, düşük dirençli iletken malzemelerin kullanımı, kablo çiftinin geometrisini optimize eder, elektromanyetik sızıntıyı azaltır ve kablonun EMI seviyesini kontrol eder.
Yüksek iletim hızları, daha sıkı sinyal bütünlüğü kontrolü gerektirir; bu da düşük kayıplı iletken malzemelerin kullanımını, çift geometrisinin hassas kontrolünü ve yüksek hızlı iletim taleplerini karşılamak için karışma ve gecikmenin azaltılmasını gerektirir.
Sinyal zayıflamasını ve gecikmeyi azaltmak için PTFE veya PI gibi düşük dielektrik sabiti ve düşük kayıp tanjantına sahip yalıtım malzemeleri seçilmelidir.
Zaman Alanı Reflektometrisi (TDR) ve diğer test ekipmanı kullanılarak, kablo iletim gecikmesinin gerçek zamanlı izlenmesi, belirtilen aralıkta olduğundan emin olmak için gerçekleştirilebilir ve sinyal iletim kalitesi sorunları önlenir.
İletken çapının ve yalıtım kalınlığının hassas kontrolü, çift düzenlemesinin optimizasyonu, çiftler arasındaki karışmanın azaltılması ve düşük dirençli iletken malzemelerin kullanılması, kablo direncini ve endüktansını etkili bir şekilde kontrol edebilir.
Spektrum analizörleri ve diğer test ekipmanlarını kullanarak, tasarım gereksinimlerini karşıladığından emin olmak ve sinyal iletim kalitesi sorunlarını önlemek için kablo iletim hızının gerçek zamanlı izlenmesi gerçekleştirilebilir.
Ekstruderin sıcaklık kontrolü, yalıtım veya kılıf katmanının kalitesini doğrudan etkiler. Çok yüksek veya çok düşük sıcaklık, malzeme özelliklerinin kararsız olmasına neden olacak ve kablonun genel kalitesini etkileyecektir.
Bir büküm makinesinin hatvesi, bükülü telin esnekliğini ve çekme mukavemetini belirler. Daha kısa bir hatve esnekliği artırırken, daha uzun bir hatve gerilme mukavemetini artırır.
S1: Şirketin temel değerini ne tanımlar? katı maça telleri yalıtım ekstrüzyon hattı ?
A: Bu hat, iletken yüzeyinde sürekli, düzgün bir yalıtım katmanı oluşturmak için erimiş polimer kullanır. Temel teknolojisi, dielektrik özellikler, mekanik dayanım ve üretim hızı arasında dinamik bir dengenin sağlanmasında yatmaktadır. Gemwell'in endüstriyel uygulamalarını örnek alarak üretim hattı, IEC 60227 standart gerekliliklerini önemli ölçüde aşan, ±0,02 mm dahilinde istikrarlı bir yalıtım katmanı kalınlığı toleransı sağlamak için malzeme reolojisi kontrol teknolojisini entegre eder.
S2: Ekstruder vida konfigürasyonu yalıtım kalitesini nasıl etkiler?
A: İki aşamalı karıştırma bölümüyle birleştirilmiş bariyer vidası, eriyik sıcaklığı profilinin hassas kontrolüne olanak tanır. XLPE'yi (çapraz bağlı polietilen) işlerken Gemwell, ≤±1,5°C'lik bir erime sıcaklığı dalgalanması elde etmek için kesme ısısı optimizasyon sistemiyle birleştirilmiş 30:1 en boy oranı tasarımı kullanır ve ön çapraz bağlanmanın neden olduğu yüzey köpekbalığı derisi olgusunu etkili bir şekilde önler.
S3: İletken ön işlemi kalite açısından neden kritik öneme sahiptir?
A: Bakır iletkenlerin yüzeyindeki oksit tabakası, yalıtım arayüzünde elektrik dendritlerine neden olabilir. Gemwell'in üretim hatları, iletkenin oksijen içeriğini 5 ppm'nin altında tutmak için çevrimiçi elektrolitik temizleme ve inert gaz koruma sistemi ile donatılmıştır. Lazer çap ölçümü, iletkenin ovalliği hakkında gerçek zamanlı geri bildirim sağlayarak yalıtım eşmerkezliliğinin >%98 olmasını sağlar.
S4: Soğutma oluğunun ergonomik tasarımının ardındaki sır nedir?
A: Kademeli soğutma teknolojisi çok önemlidir. PVC yalıtımını örnek alan Gemwell, üç aşamalı bir soğutma sistemi kullanır: iç gerilimi ortadan kaldırmak için 70°C su filmi soğutmalı ilk aşama, şekli ayarlamak için 25°C türbülanslı soğutmalı ikinci aşama ve kristalliği stabilize etmek ve yalıtımın termal büzülmesini %2'nin altında tutmak için 15°C sabit sıcaklıktaki son aşama.
S5: Çevrimiçi denetim sistemi sıfır kusurlu kontrolü nasıl sağlıyor?
A: Beta ışını kalınlık ölçümünü (doğruluk 0,001 mm) güç frekansı kıvılcım testi (9kV/mm) ve CCD görsel inceleme (50μm çözünürlük) ile birleştirir. Gemwell'in akıllı üretim hattında bu veriler gerçek zamanlı olarak MES sistemine bağlanarak her metre tel için proses parametrelerinin izlenebilirliğine olanak sağlar.
S6: Çapraz bağlama sürecinde hangi teknolojik ilerlemeler meydana geldi?
A: Şu anda ana yöntemler silan ılık su ile çapraz bağlama (Sioplas) ve elektron ışınlamayla çapraz bağlamadır. Gemwell'in Sioplas'ı 300 m/dak hat hızına ulaşıyor. Kuantum düzeyindeki katalizör enjeksiyon sistemi, 25 kV/mm dielektrik dayanımıyla çapraz bağlanma derecesini %75-%85'te stabilize eder.
S7: Yeni malzemelerin uygulanması üretim hatlarına ne gibi zorluklar getiriyor?
A: Örneğin, TPE (termoplastik elastomer), 2,5:1'lik bir vida sıkıştırma oranı ve 170 ± 3°C'de erime sıcaklığının hassas kontrolünü gerektirir. Gemwell'in modüler ekstrüzyon sistemi, %0,8'den daha düşük bir hurda oranıyla, PP/PE/TPE malzemeleri arasında 2 saat içinde tam geçiş yapılmasını sağlar.
S8: Enerji tasarrufu sağlayan teknolojiler modern üretim hatlarına nasıl entegre ediliyor?
A: Odak noktası enerji geri kazanımıdır. Gemwell'in üretim hatları, sabit mıknatıslı senkron motorlar (IE4 verimlilik derecesi) ve bir ekstruder varil atık ısı geri kazanım sistemini kullanarak, bir ton tel başına enerji tüketimini 280 kWh'ye düşürerek, geleneksel ekipmanlarla karşılaştırıldığında %35 enerji tasarrufu sağlar.
S9: Yüksek hızlı üretim sırasında gerilim kontrolü nasıl sağlanır?
A: Bobin çapına uyarlanabilir bir algoritma aracılığıyla gerçek zamanlı tork ayarına sahip, tamamen kapalı devre bir servo çekiş sistemi kullanıyoruz. Gemwell'in 0,5mm² kablo üretiminde gerilim dalgalanmaları 1200 m/dak hat hızında ±0,2N'ye kadar kontrol edilerek yalıtım katmanında şantuk deformasyonu yaşanmaması sağlanır.
S10: Gelecekteki teknolojik atılımlar nerede olacak?
A: Nanokompozit yalıtım malzemeleri için çevrimiçi modifikasyon teknolojisine odaklanıyoruz. Gemwell, ekstrüzyon işlemi sırasında dolgu maddesi dispersiyonunu %95'in üzerinde sağlayabilen ve yalıtım malzemesinin sıcaklık direncini 150°C'ye çıkarabilen yerinde bir nano-Al₂O₃ dispersiyon sistemi geliştiriyor.
Endüstriyel uygulama ve teknolojik felsefenin birleşimi
Gemwell mühendisleri, üretim hattının devreye alınması sırasında "termal homojenizasyon" ilkesine bağlı kalıyor: malzemenin plastikleştirilmesinden soğutma ve ayarlamaya kadar her termodinamik parametre, zaman-sıcaklık denkliği ilkesini karşılamalıdır. Süreç kontrolünün bu titiz takibi, 105°C alev geciktirici kablolarının UL 758 2000 saatlik yaşlanma testini geçmesini sağlamıştır.
Endüstri hala geleneksel üç katmanlı ko-ekstrüzyon teknolojisini tartışırken, Gemwell halihazırda beş katmanlı nano bariyerli yalıtım yapısının seri üretimini gerçekleştirdi. Bu teknoloji kısmi deşarjı 1pC'nin altına kadar bastırır. Bu, malzeme bilimindeki çığır açan gelişmeleri kablo performansında katlanarak artan gelişmelere dönüştüren şirketin "Girişim ve Keşif" ruhunun mühendislik ifadesidir.
Jiangsu üretim üssünün merkezi kontrol odasında, her mikro saniyede toplanan 200 işlem parametresi seti yalnızca üretim verileri değil aynı zamanda yalıtım ortamındaki moleküler zincir düzenlemesinin dijital bir yansımasıdır. Mikroskobik dünyanın bu hassas kontrolü, Gemwell'in yalıtımlı kablolarının, Brezilya'nın nemli yağmur ormanlarından Orta Doğu'nun kavurucu çöllerine kadar değişen ortamlarda şaşırtıcı performans tutarlılığı göstermesine olanak tanıyarak, "Çin Malı"ndan "Çin Malı Hassaslığı"na doğru teknolojik sıçramayı gösterir.

 Custom Katı Çekirdek Tel Yalıtım Ekstrüzyon Hattı Suppliers